Высокоскоростная фотоэлектрическая изоляция сервоприводный станок с ЧПУ
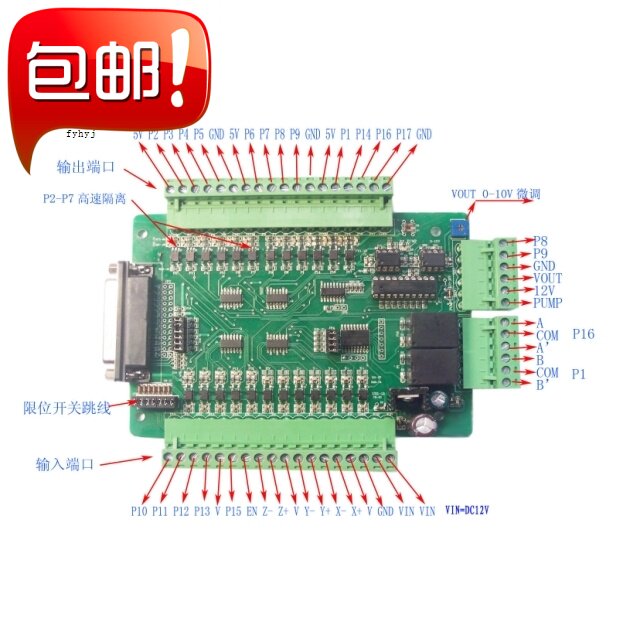
Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товара


Программное обеспечение MACH2/3 — это программное обеспечение для управления станками с ЧПУ на базе обычных ПК, разработанное американской компанией ArtSoft. Его богатые функции управления признаны энтузиастами ЧПУ по всему миру.
Mach3 — это гибкое программное обеспечение, предназначенное для станков. Он может управлять фрезерными станками, токарами и другими станками. Большинство соединений между станками и компьютерами, работающими под управлением Mach3, реализуются через параллельный порт компьютера. Простой станок может удовлетворить требованиям с одним параллельным портом, тогда как для сложных станков требуется больше портов ввода-вывода.
Входные и выходные сигналы Mach3 представляют собой двоичные числа (то есть 0 и 1). Входной сигнал — это напряжение, подаваемое на вход через параллельный порт, а выходной сигнал — это напряжение на выходном контакте. Напряжение измеряется по линии 0 В компьютера (линия 0 В подключается к контактам 18-25 разъема).
Контакты 18-25 параллельного порта подключены к 0 В рядом с источником питания. С этим связаны все входные и выходные сигналы компьютера. Если к нему подключить много длинных проводов, а компьютер будет работать рядом с проводом, по которому на двигатель подается большой ток, ток будет течь в провода, подключенные к параллельному порту, и генерировать напряжение. Это напряжение будет мешать вводу и выводу компьютерных сигналов и может вызвать ошибки и даже привести к сбою работы компьютера.
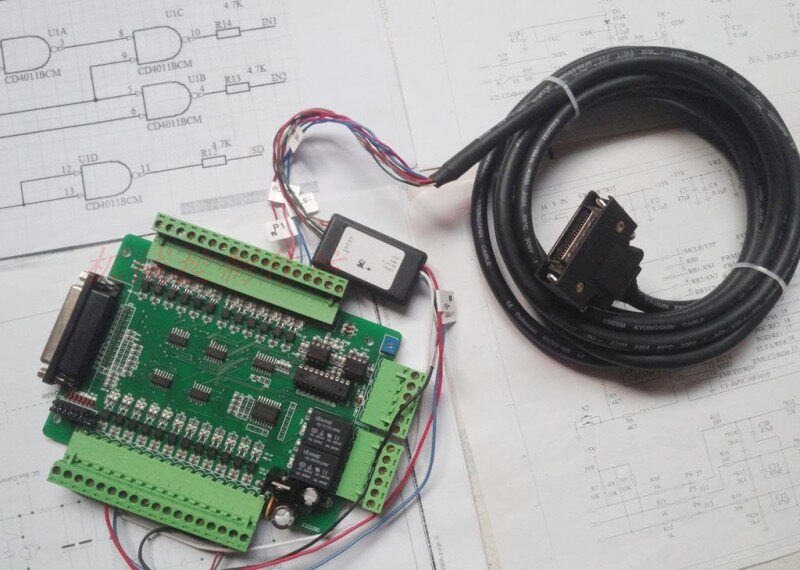
Приводы осей и шпинделей, подключенные к Mach3 через параллельный порт, обычно работают при напряжении 30–240 В. Они могут производить ток в несколько ампер. Правильное подключение не приведет к повреждению компьютера, но при коротком замыкании сгорит материнская плата компьютера и даже привод оптических дисков и аппаратный привод. Эта интерфейсная плата спроектирована и разработана для программного обеспечения ЧПУ параллельного порта MACH.Он в основном используется для улучшения защиты от помех при передаче сигнала, обеспечения работы компьютеров и программного обеспечения, обеспечения интерфейсов ввода и вывода, а также расширения функций порта ввода-вывода.
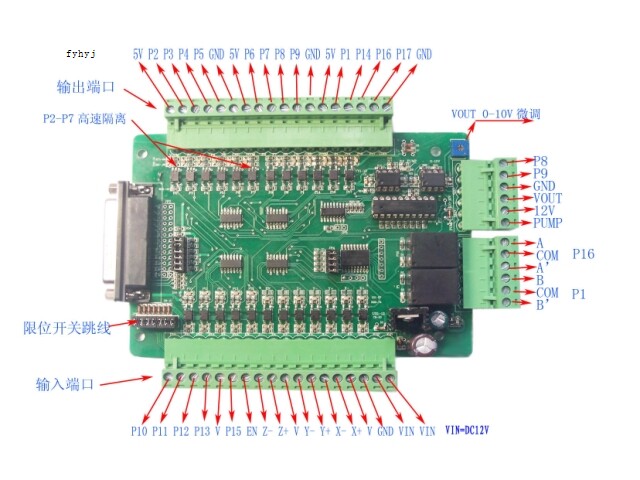
- Предусмотрено двенадцать каналовOCВыход (режим открытого коллектора), гдеP2-P7Шестиканальная высокоскоростная фотоэлектрическая изоляция, выходной порт может напрямую управлять твердотельными реле.
- Двенадцать каналов фотоэлектрически изолированных входов сигналов общего заземления.
3, Индикация всех входных и выходных сигналов.
4, одиночное напряжение12VDC.
5Все выходные сигналы параллельного порта компьютера формируются триггером Шмитта для улучшения защиты от помех при передаче цифрового сигнала.
6,использоватьMACH2/3Использование программного обеспечения для управления параллельными портами, обычноеPCвозможно в качестве приложений промышленного управления.
7, для параллельного порта компьютераIOНедостаточно чисел, добавьте три оси6независимый вход концевого выключателяIOрот.
8, Может быть использован для шагов и водителей сервоприводов со всеми сигналами импульса и направления, управляйте токарным стасью и фрезерными машинами для операций с ЧПУ.
9Входные клеммы могут быть подключены к механическому переключателю, оптокуплеру с канавкой, близким к переключанию, ножу спаривания и т. Д.
10, Интерфейсная платаP1-P17Сигнал рта и компьютер с компьютером1-17Соответствует игле и рту18-25Игла - это силовое место.
11, через параллельный портP1,P16Управляет двумя выходами электромагнитных реле, которые могут управлять насосами охлаждения станка и насосами смазочного масла.
12,противMACHвP17ОральныйPUMPНасос заряда может управлять релейным выходом, чтобы повысить безопасность работы станка.
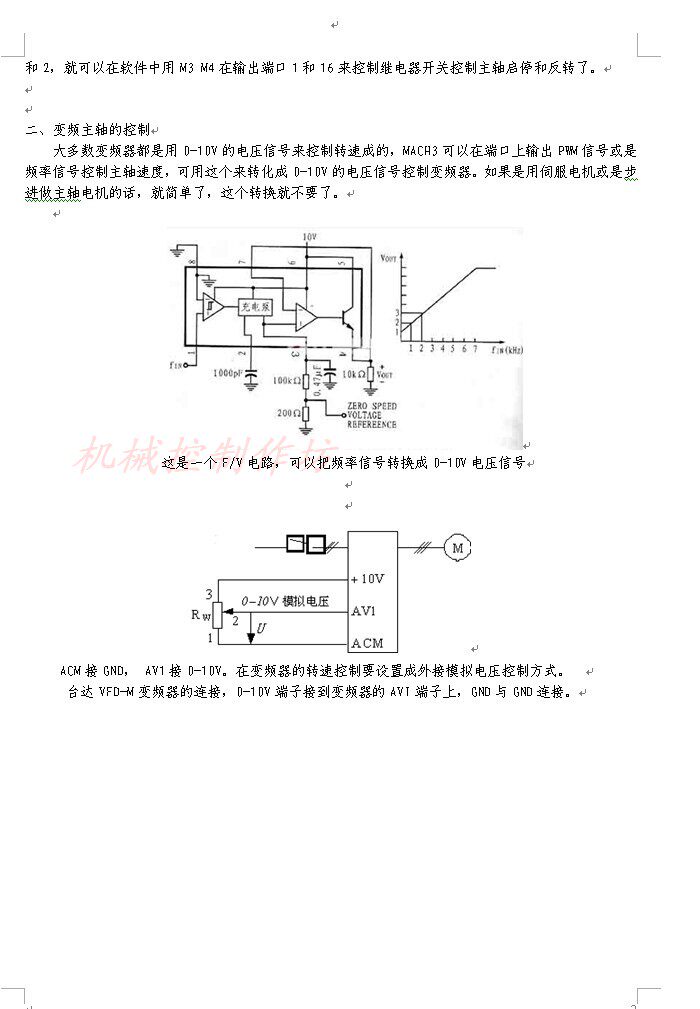
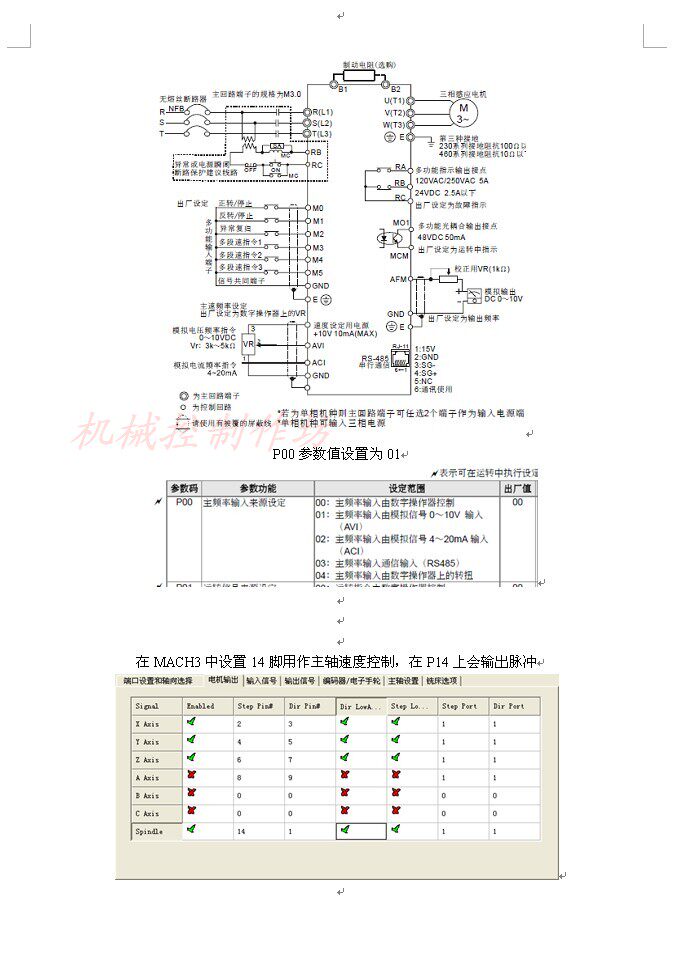
13,проходитьP14рот, обеспечивая точную0-10VСигнал управления скоростью шпинделя аналогового напряжения может стабильно контролировать скорость шпинделя с регулируемой частотой.
14,Размеры140mm*100mm, Позиционирование отверстия122mm*82mm.
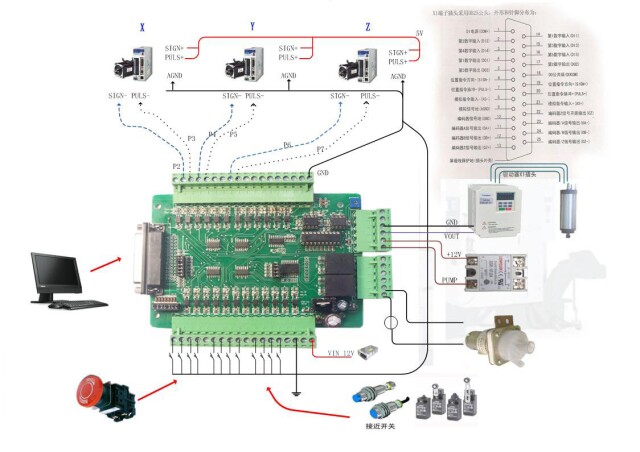
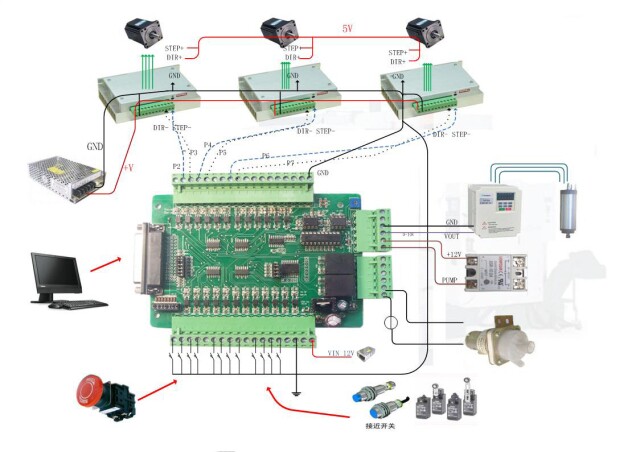
Состав системы обработки с ЧПУ
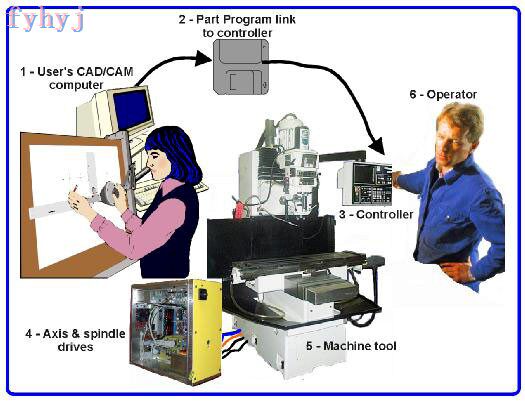
При проектировании заготовок обычно используются системы автоматизированного проектирования (САПР) и автоматизированного производства (CAM) или другие компьютерные методы.
Другие программы (1), вывод программы заготовки обычно в виде G-кода (через сеть или дискету) (2) передается в систему управления станка
(3), система управления станком интерпретирует G-код и управляет инструментом. Станок (5) приводится в движение винтами, шестернями и ремнями, натягиваемыми серводвигателями или шаговыми двигателями.Сигнал, посылаемый системой управления станком, усиливается драйвером (4), так что система управления может эффективно управлять электродвигателем в режиме реального времени.
Мы уже рассказывали о фрезерных станках с ЧПУ. К станкам с цифровым управлением также относятся строгальные станки, плазменные и лазерные резаки.Мы также предоставляем другие руководства, чтобы познакомить вас с тем, как Mach3 управляет токарными станками, вертикально-сверлильными станками и т. д. Система управления станком может контролировать запуск и остановку (даже скорость) двигателя шпинделя, может контролировать открытие и закрытие подачи СОЖ, а также может предотвращать превышение предельных значений инструмента из-за ошибок в программе обработки деталей или неправильной эксплуатации станков (6).Система управления станком также включает в себя устройства управления, такие как кнопки, клавиатуры, ручки потенциометра, электронные маховики (MPG) и джойстики. Оператор может вручную управлять запуском и остановкой программы обработки детали. Оператор также может видеть текущий процесс через дисплей системы управления.Программа G-кода управляет осью для выполнения сложных координатных движений, поэтому система управления станком должна иметь возможность выполнять большое количество операций в реальном времени (например, системе ЧПУ необходимо выполнять большое количество тригонометрических операций при нарезании резьбы), что также делает систему управления станком дорогостоящим компонентом системы обработки с ЧПУ.
Настройки программного обеспечения
Подробную информацию об установке и настройке MACH3 см. в документации MACH3.
В данном описании настроек в качестве примера используется пробная версия MACH3 REV1.84.Другие версии могут немного отличаться, обратитесь к инструкциям по конкретной версии.
MACH_II Конфигурация платы ЧПУ Mach3
Установите рабочий блок станка
Нажмите «Настроить единицы измерения» в раскрывающемся меню «Конфигурация», чтобы определить единицы измерения.
Математические расчеты станут немного проще, если вы определите единицы измерения как единицы приводного механизма, поэтому, если ваш винт метрический, вам следует определить единицы измерения в миллиметрах.Если это имперская система, единица измерения должна быть определена в дюймах.
Определить адрес интерфейса
Если вам нужно использовать только один параллельный порт, и это параллельный порт материнской платы компьютера, адрес интерфейса — это адрес по умолчанию, который равен 0x378.
Управление остановом Настройки останова
Каждый станок должен иметь одну или несколько кнопок аварийной остановки (Estop). Обычно кнопка аварийной остановки имеет относительно большую красную грибовидную головку. Их необходимо установить в подходящем положении, чтобы можно было легко нажимать их из любого положения при работе на станке.Каждая кнопка аварийной остановки (Estop) должна обеспечивать быструю и безопасную остановку всех движений станка. После нажатия кнопки аварийной остановки (Estop) шпиндель перестает вращаться и инструмент перестает двигаться. Этот процесс управления не может иметь программную задержку, поэтому используются реле и токовые контакторы.Нажатие схемы кнопки аварийной остановки (Estop) сгенерирует специальный принудительный сигнал и отправит его на Mach3. Отключение переменного тока с помощью кнопки аварийной остановки (Estop) не очень эффективно, поскольку энергия, запасенная в конденсаторе фильтра постоянного тока, может позволить двигателю вращаться в течение более длительного времени.После аварийной остановки необходимо нажать кнопку аварийного сброса (Reset), чтобы перезапустить машину, но если кнопка аварийной остановки заблокирована, необходимо сначала повернуть кнопку аварийной остановки, чтобы разблокировать ее.Как правило, исходная заготовка не может быть обработана после аварийной остановки, но можно обеспечить безопасность людей и станков.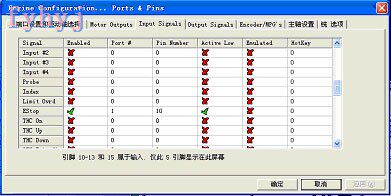
После их установки нажмите кнопку «Сброс», и мигающий светодиод станет зеленым.
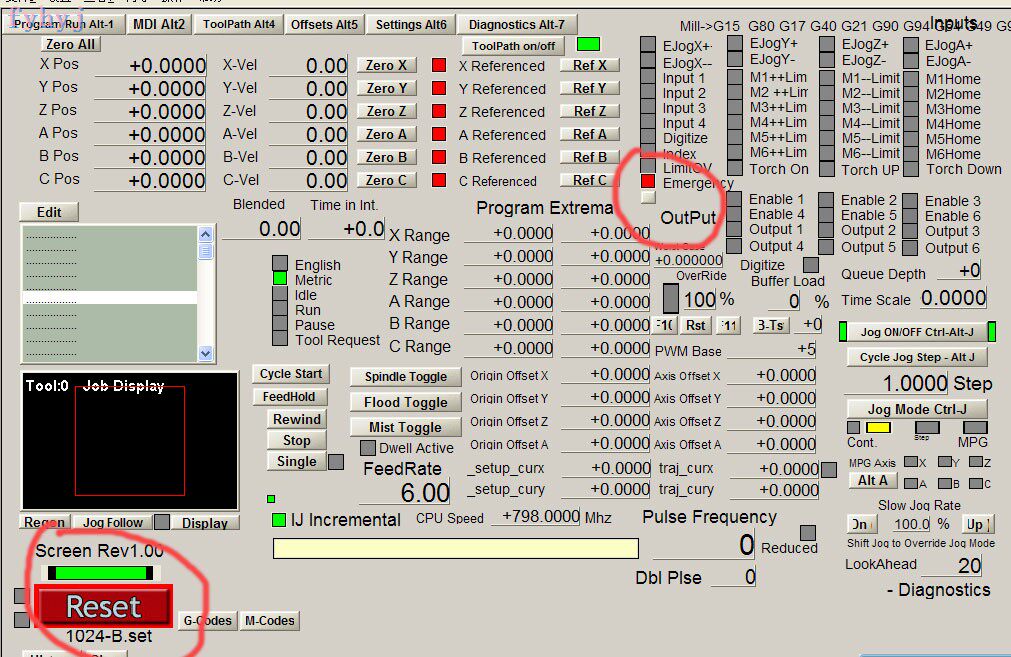
Подключите нормально разомкнутый переключатель между портом P10 интерфейсной платы и GND. Нажмите переключатель, и на экране диагностики ALT-7 отобразится красный светодиод.
Определите входные и выходные сигналы.После завершения базовой настройки вы можете определить входные и выходные сигналы, которые будут использоваться, а также интерфейс и контакты, которые будут использоваться для входных и выходных сигналов.Вы также можете поместить файл формата XML с определенными интерфейсами и контактами в каталог установки MACH.
Выходной сигнал оси движения
Перейдите на вкладку «Выходы двигателя», и отобразится интерфейс, показанный на рисунке.Определите интерфейсы подключения и контакты приводов осей X, Y и Z и выберите элемент активации для активации. Здесь определены три оси движения: импульсный сигнал оси X P2, сигнал направления оси X P3, импульсный сигнал оси Y P4, сигнал направления оси Y P5, импульсный сигнал оси Z P6, сигнал направления оси Z P7 и выход управления шпинделем P14. После завершения настроек необходимо нажать кнопку Применить, чтобы сохранить данные.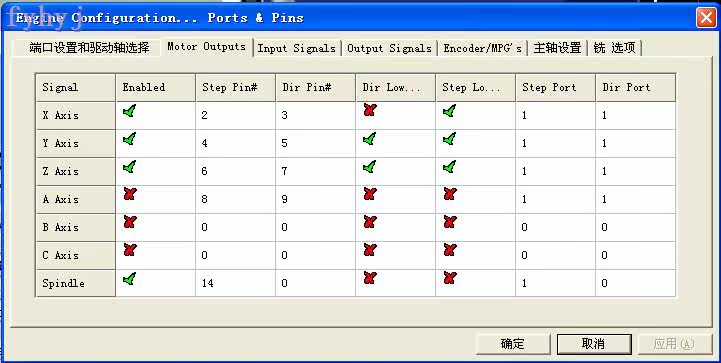
Контроль шпинделя
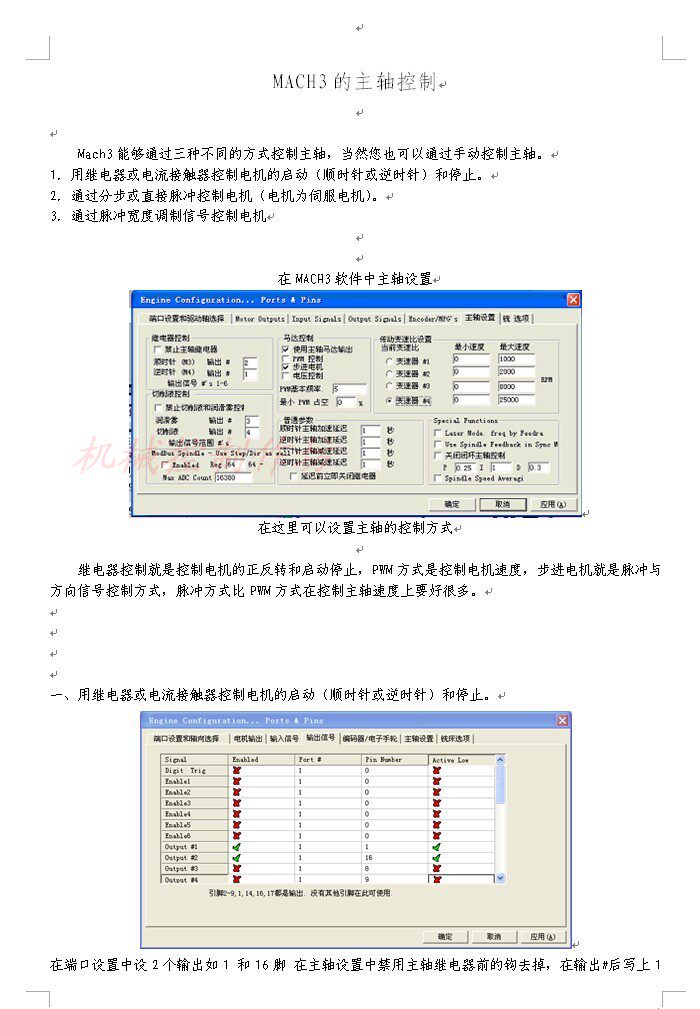
Mach3 может управлять шпинделем тремя различными способами, и, конечно же, вы также можете управлять шпинделем вручную.
1. Используйте реле или токовый контактор для управления пуском (по часовой стрелке или против часовой стрелки) и остановкой двигателя.
2. Управляйте двигателем пошагово или прямым импульсом (двигатель является серводвигателем).
3. Управление двигателем с помощью сигналов широтно-импульсной модуляции.
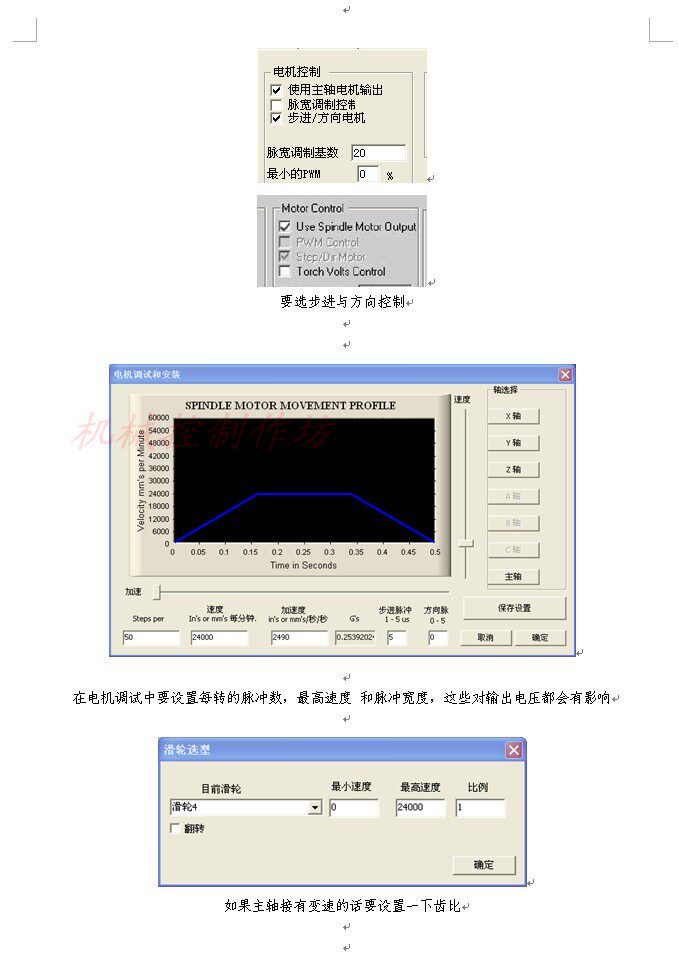
Метод управления шпинделем на плате ЧПУ MACH_II в основном относится ко второму типу, который использует режим частотного импульса для управления аналоговым напряжением 0-10 В для управления скоростью шпинделя.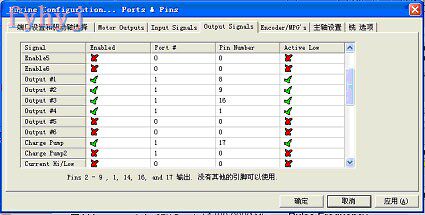
Здесь определены пять выходов: порт P8, выход № 1, порт P9, выход № 2, порт P16, выход № 3, порт P1, выход № 4 и порт P17.
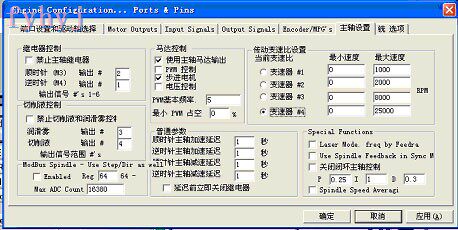
Здесь снимите крючки, прежде чем отключать реле шпинделя, запрещая смазочно-охлаждающую жидкость и контроль смазочного тумана.Выход двигателя шпинделя опции управления двигателем привязан к опции Step/Dir. Выход №1 и Выход №2 используются для прямого и обратного управления шпинделем, Выход №3 для управления смазкой и Выход №4 для управления охлаждающей жидкостью.
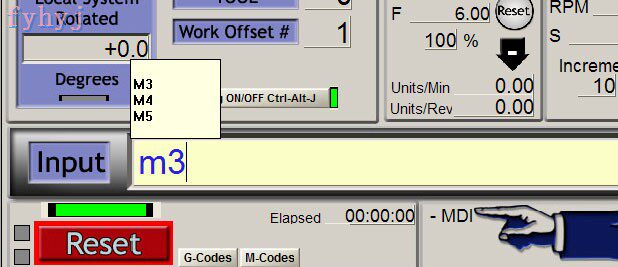
Здесь можно ввести команду М, и на светодиоде соответствующего порта платы MACH_CNC появится индикация.
Управление шпинделем — M3, M4, M5
M3 может управлять шпинделем, чтобы он вращался по часовой стрелке со скоростью, заданной программой.
M4 может управлять шпинделем, чтобы он вращался против часовой стрелки со скоростью, заданной программой.
M5 может управлять шпинделем, чтобы он прекратил вращение.
Управление охлаждением и смазкой — M7, M8, M9
M7 может управлять открытием смазочного реле.
M8 может управлять включением реле охлаждения.
M9 может управлять замыканием реле. .
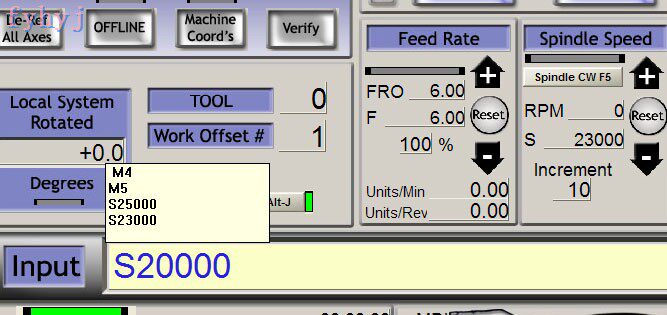
Здесь вы можете ввести команду S, чтобы изменить скорость шпинделя.
Сигнал концевого выключателя можно ввести в программное обеспечение компьютера MACH, установив DIP-переключатель. Когда ВКЛ, сигнал ограничения может быть введен в компьютер.
Установите здесь предельные сигналы входа параллельного порта: ось P11 X, ось P12 Y, ось P13 Z. Когда переключатель находится в положении «ВКЛ», сигнал внешнего концевого выключателя одновременно подается на компьютер. Когда переключатель выключен, сигнал ограничения не будет поступать в компьютер. Входные порты P11, P12 и P13 можно настроить на другие функции.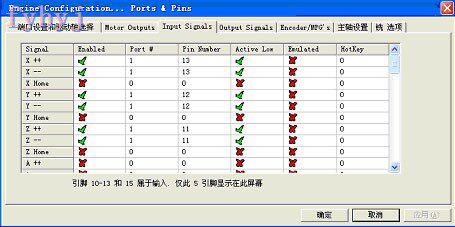
Установите параметры двигателя каждой оси:
а) Рассчитайте количество импульсов, необходимое для перемещения инструмента или рабочего стола на одну единицу приводного устройства, шагов на единицу.
(б) Установите максимальную скорость двигателя,
(c) Установите ускорение или скорость ускорения.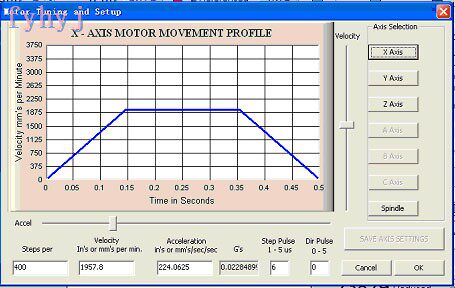
Единичный импульс Маха3
Предположим, что шаг винта составляет 5 мм, двигатель представляет собой шаговый двигатель с углом поворота 1,8 градуса, один оборот двигателя составляет 200 шагов, а деление драйвера установлено на 8 микрошагов.
Теперь мы можем рассчитать единичный импульс Маха3 по следующей формуле:
Единичный импульс Маха3 = 200*8/5мм=320 шагов
Внешнее управление кнопками
Если вам необходимо управлять через кнопки самого станка (без кнопок интерфейса), вам необходимо активировать и определить импульс триггера OEM (OEM Trigger), чтобы сигнал мог управлять кнопкой OEM.
(Начало 1000, сброс 105, скорость подачи +108, скорость подачи -109)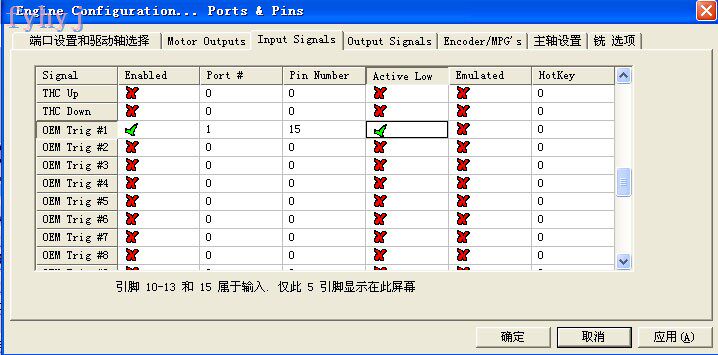
Установите для параллельного порта P15 OEM Trig #1.
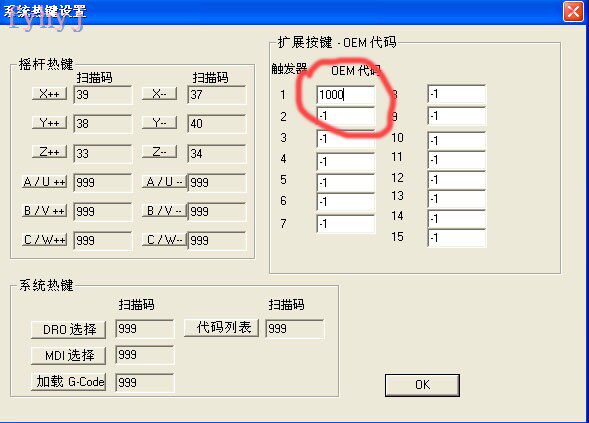
Введите OEM-код 1000 для запуска программы.
В это время вы можете подключить переключатель к порту P15, чтобы реализовать функцию запуска и остановки программы, которая эквивалентна запуску цикла на компьютере.
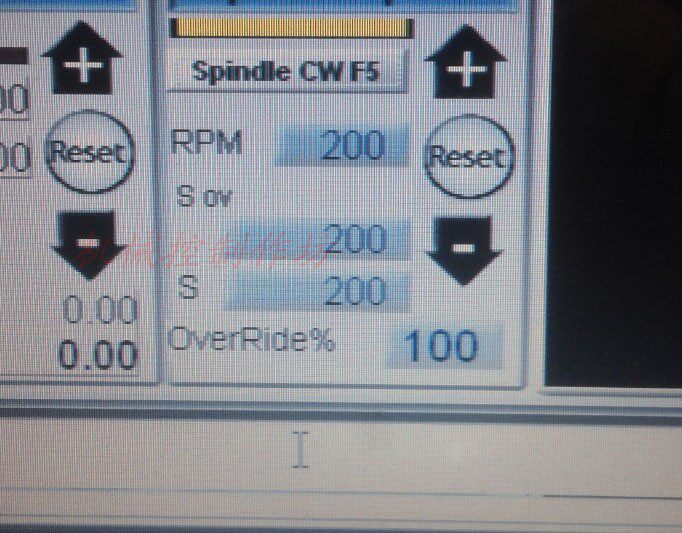
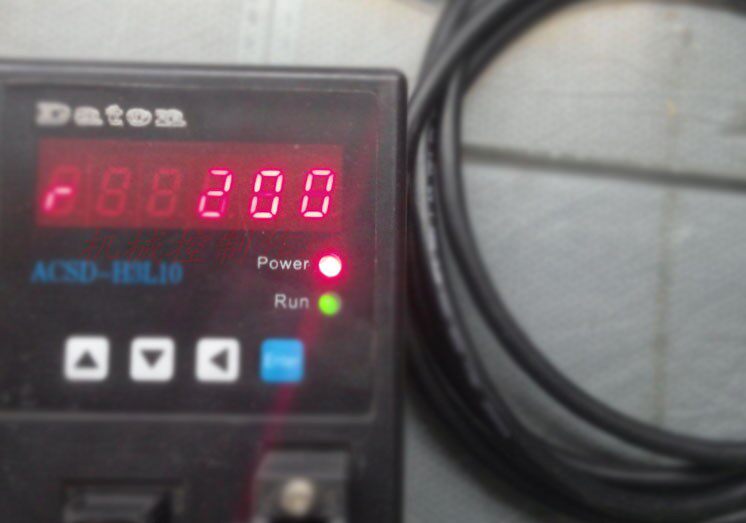
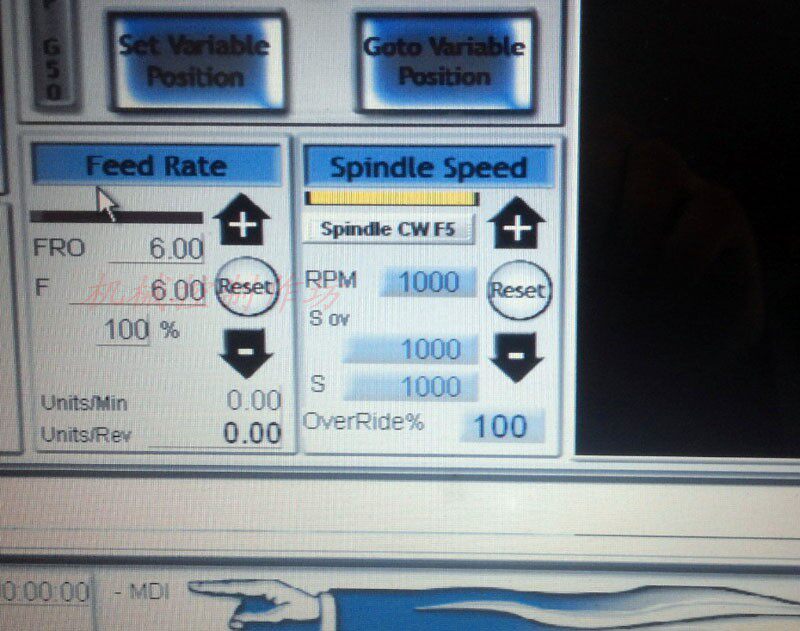
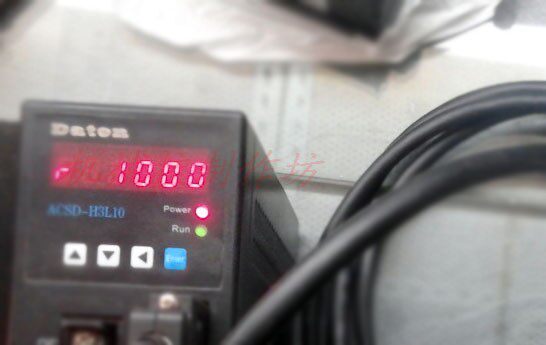
Тестирование аналогового порта 0–10 В
http://item.taobao.com/auction/item_detail.jhtml?item_id=9ca3acf89a4d885c093c17fcef1791dd&x_id=0db1
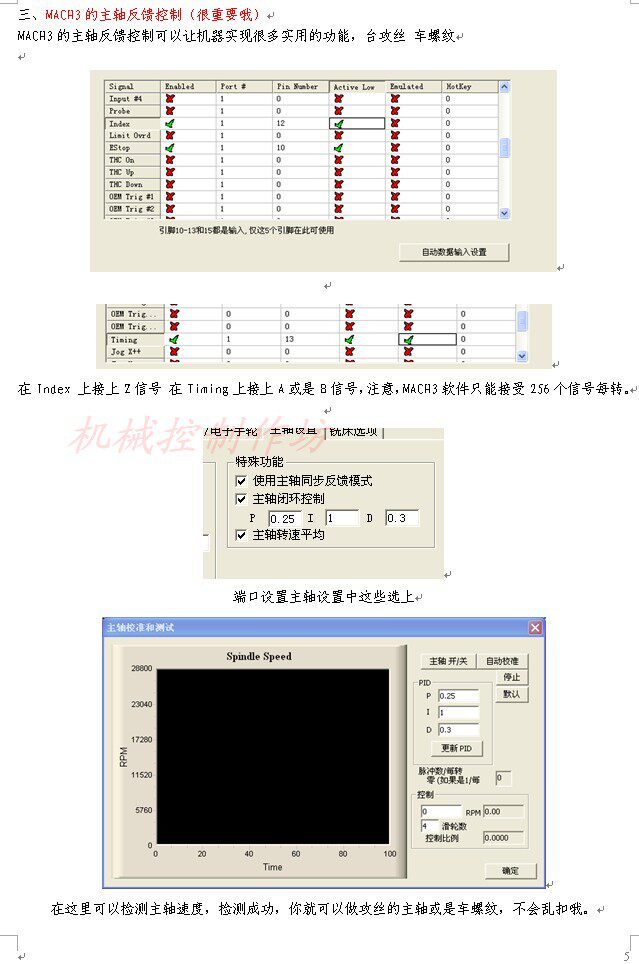
Управление шпинделем с обратной связью
http://item.taobao.com/auction/item_detail-0db1-682572ed56a6efa96c58e8ea7be2419e.htm
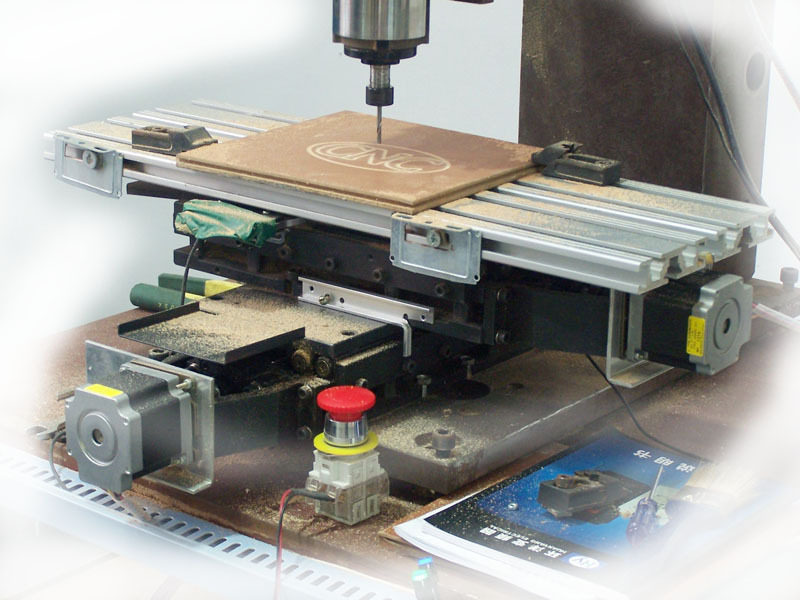
видео:
Скопировать в адресную строку
http://v.youku.com/v_show/id_XMTExMTU4MDA0.html
http://v.youku.com/v_show/id_XMTYzMzkyMDI0.html
http://v.youku.com/v_show/id_XMTYzMzg5MTQw.html
Программное обеспечение ЧПУ с параллельным портом ПК
MACH2/3http://www.artsoftcontrols.com/
Mach3Китайская техническая поддержка:
http://www.machsupport.com
http://www.kelinginc.net
support@artofcnc.ca,
support@kelinginc.net
EMC2http://www.linuxcnc.org/
KCAM4http://www.kellyware.com/
Зарубежное сообщество CNCDIY
http://www.cnczone.com
Отечественное сообщество ЧПУ
http://bbs.5imx.com/bbs/forum.php?mod=forumdisplay&fid=173
http://www.robotcnc.cn/bbs/index.php
http://www.cdle.net/bbs/index.asp
