Shanghai jiegian hand Hous
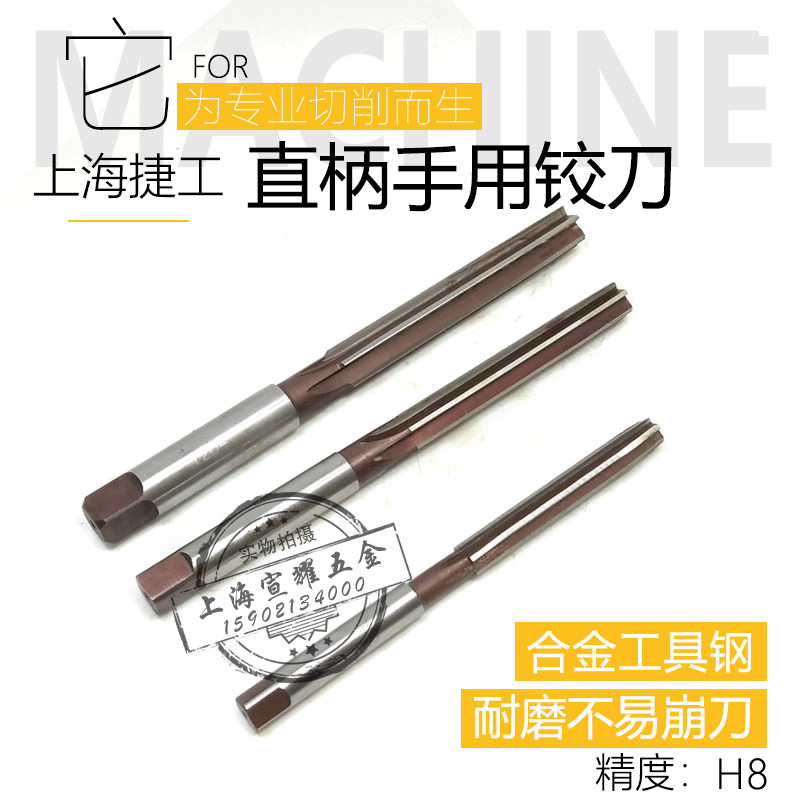
Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товара
- 9mm H8
- 10mm H8
- 18mm H8
- 12mm H8
- 20mm H8
- 11mm H8
- 7mm H8
- 3mm H8
- 14mm H8
- 6mm H8
- 4mm H8
- 8mm H8
- 16mm H8
- 13mm H8
- 15mm H8
- 5mm H8


| Цвет: | 20mm H8, 18mm H8, 16mm H8, 15mm H8, 14mm H8, 13mm H8, 12mm H8, 11mm H8, 10mm H8, 9mm H8, 8mm H8, 7mm H8, 6mm H8, 5mm H8, 4mm H8, 3mm H8 |
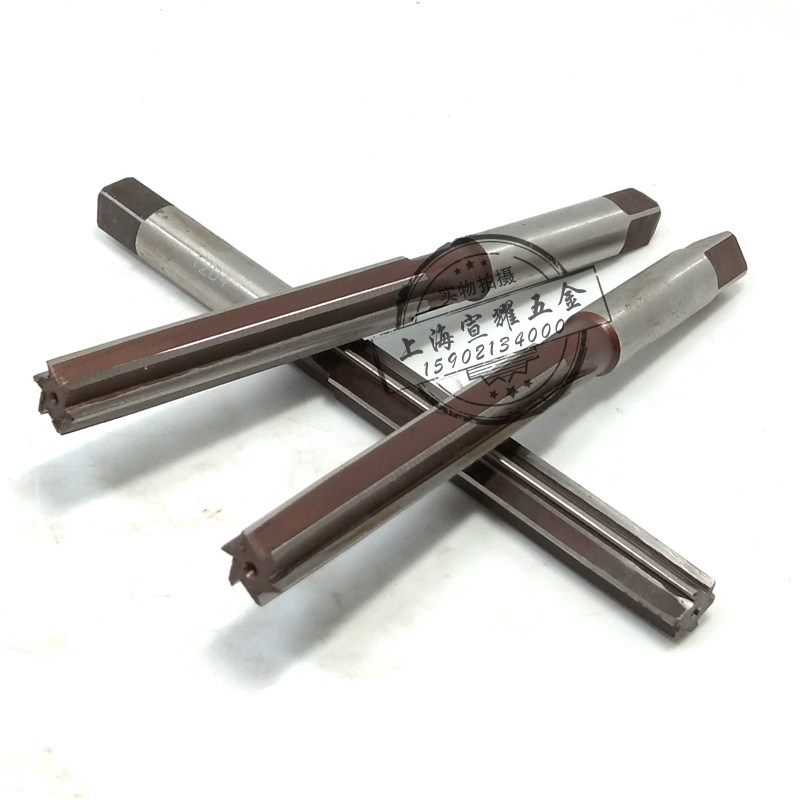
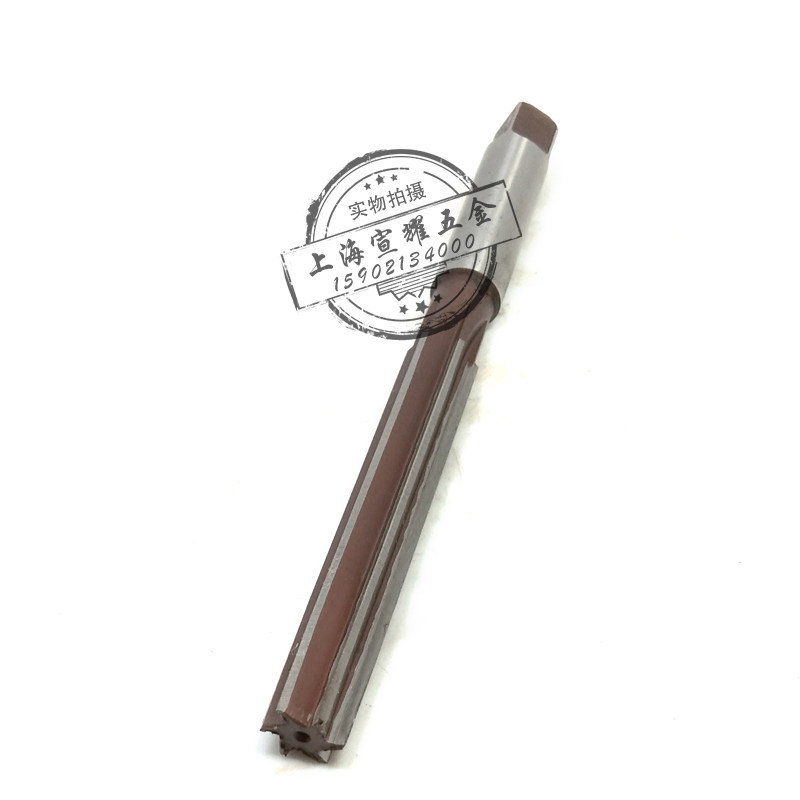
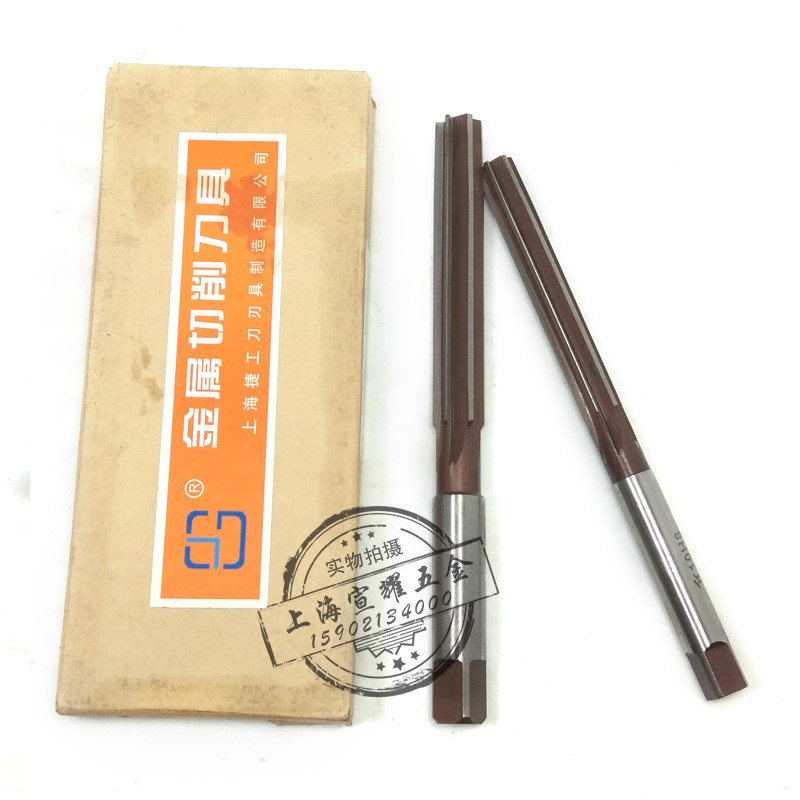












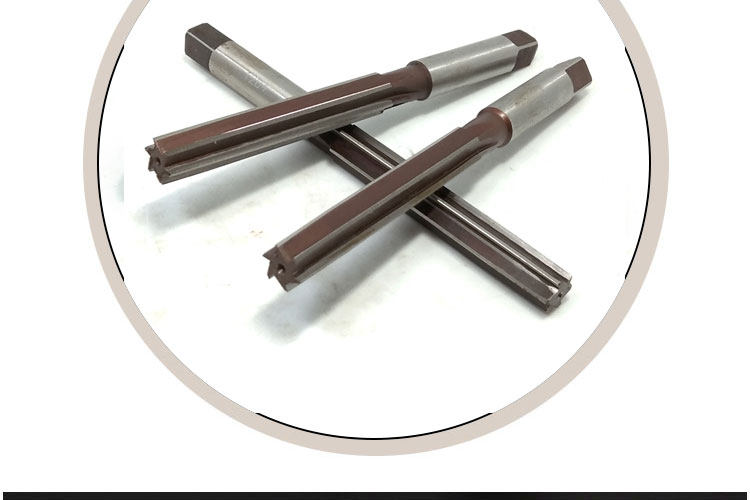
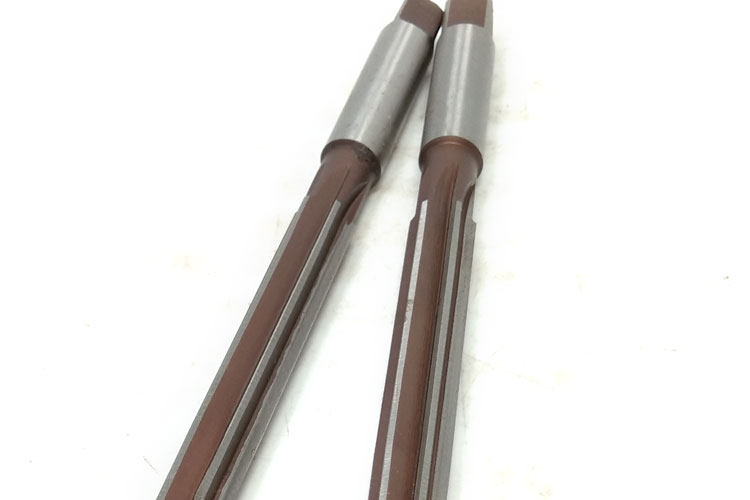
Основная информацияПорт (объем: машиностроение) имеет один или несколько зубов лезвия для удаления обработанного таблицы отверстий
Вращение тонкого слоя металлаИнструмент.
Jiǎodāo
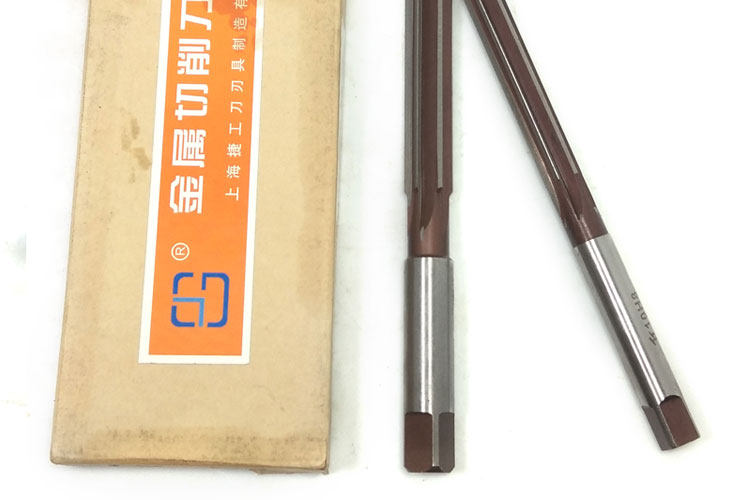
[Reamer]: вращающиеся и изысканные инструменты обработки с прямыми или спиральными лезвиями используются для расширения или ремонта отверстий
Цель
RE RE -OF -точковой имеет один или несколько лезвий для удаления вращающегося ножа с помощью тонкого металлического слоя, который был обработан на поверхности.
Отверстия после скрученного ножа могут получить точный размер и форму.
ПортосуПетляОтверстия, которые были пробурены (или расширения), были пробурены на заготовке, в основном для увеличения порТочностьЧтобы уменьшить шероховатость своей поверхности, он используется для инструментов обработки точной обработки и полупроницаемости. Количество обработки, как правило, невелико.
Реагитации, используемые для обработки цилиндрических отверстий, чаще используются.Re -Lade, используемый для обработки отверстия в форме конуса, представляет собой конус -образный re -lade, который меньше используется.С точки зрения использованияТростникМашина повторно используется машиной, а машину можно разделить наПрямая ручкаИ конус ручка re -Lade.Рука используется в прямой ручке.
Добрый
Большая часть шарнирной структуры состоит из рабочей части и ручки.Рабочая часть в основном разрезана и откалибрована, а диаметр калибровки имеет обратный конус.Ручка используется для приспособления, с прямой ручкой и ручкой конуса.
Существует много типов в соответствии с различными целями, поэтому существует больше стандартов для re -lade. Некоторые из наших более часто используемых стандартов являются GB / T1131 Hand Rehus, GB / T1132Портал Рехор, GB / T1139 прямая ручка MOКонус шарнирПодожди.
RE метода повторного использования делится на повторный и переоборудованную руку;ПогашениеФорма разделена на цилиндрические реалетные и конусы -re -re -blades.КонусДва типа). Крышки повторного котлета имеют прямые канавки и спиральные канавки. Обычно используемые материалы представляют собой высокую скорость стали. Используется твердый сплав.
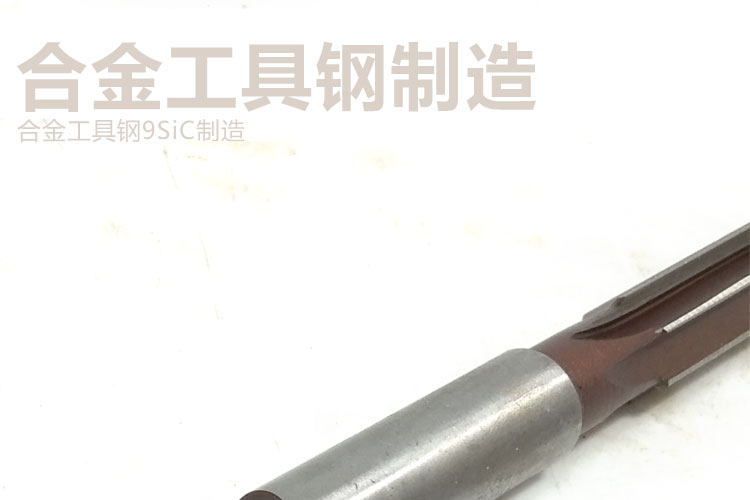
Общим материалом корпуса рук является сплавная сталь из инструментов (9SICR), машина для исправления -это сталь с высокой скоростью (HSS), а машина делится на прямую ручку иШарнир конусов
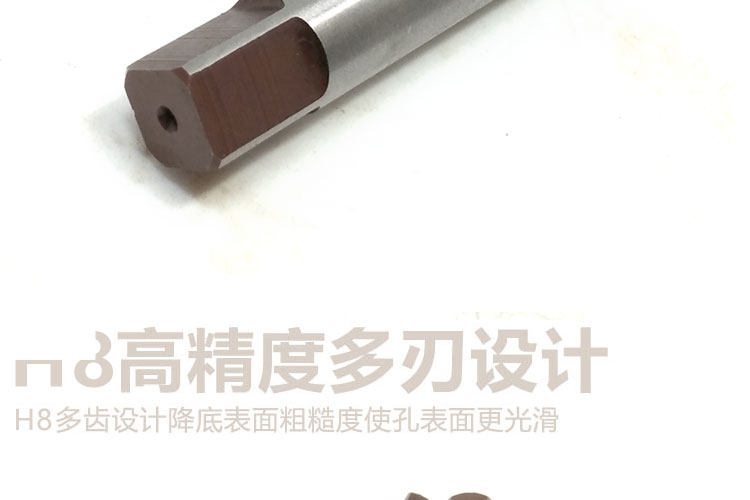
ПетляТочностьЕсть D4, H7, H8, H9 и т. Д.Уровень точности.
Форма отверстий REH разделена на три типа: цилиндрический, конический и холм;
Метод установки разделен на два типа: тип ручки и тип костюма;
Разделите прямые канавки и спиральные бороздки в соответствии с формой аль -
1. Общие меры предосторожности с портальным рифом: 1. Институт заготовки должен быть положительно нажат. 2. Во время шарнира две руки должны быть сбалансированы.отверстие стенаМежду ним поцарапайте стену отверстия; в то же время прямая кишка легко носить.
2. Обратите внимание на скорость шарнира и количество ножа (проверьте механизм резки металла)
3. В шарнире должна быть принята разумная охлаждающая жидкость.
Переводящий конус с рукой меньше, передний угол, а задний угол маленький, а лезвие лезвие острый. Как правило, лезвие узкое, или направляющий конус просто нет.
Проектные точки
Определение диаметра и его терпимость
Допустимость диаметра тростника напрямую влияет на точность размера отверстий обработки, стоимость регулирования и срок службы пилота.Во время тростника такие факторы, как радиопротипное избиение зубов лезвия, количество петли дозировки и режущей жидкости могут сделать диаметр пор больше диаметра ре -ре -режими, называемых прямой кишкой&Ldquo; расширение” и потому что тупой круглый круглый радиус сжимается, отверстие будет восстановлено и уменьшено, называемое rehnsishole&Ldquo; сокращение”.в целом&Ldquo; расширение&rdquo&Ldquo; сокращение&Факторы rdquo;Опыт показывает, что: re -re -re -re re re re re -expansion обычно, а жесткий сплав Re -re -re -re -pores обычно сокращается.
Номинальный диаметр тростника равен номинальному диаметру отверстия.Верхние и нижние отклонения переодевания должны учитывать количество расширения и усадки и оставить необходимую терпимость к износу.
Если происходит явление усадки, максимальный и минимальный размер конструкции и производства повторно составляет:
domax=d&Омега;
Domin = Domax-G (6-4)
Национальные стандарты: игровые добычи толерантность g = 0,35 ().Согласно данным общего опыта, высокоскоростный стальной re -lade может быть pmax = 0,15 (); усадка после жесткого сплава рехоров часто отличается из -за различных материалов заготовки, поэтому памин = 0 или памин = 0,1 ().Надежность PMAX и Pamin определяется экспериментом.
Количество зубов и высоты прямой системы
Количество зубов повторного оборота поров влияет на точность, шероховатость поверхности, пространство крошки и прочность лезвия.Его значение обычно определяется в зависимости от диаметра регулярного и материала заготовки.Когда диаметр re -re -re -Re -reeper большой, количество зубов может быть принято; при обработке жесткого материала количество зубов следует принимать меньше; количество зубов можно принять больше при обработке Хрустящие материалы.Чтобы облегчить измерение диаметра re -lade, должно быть принято количество зубов.В пределах общего диаметра DO = 8 ~ 40 мм, количество зубов обычно = 4 ~ 8.
Зуб шарнирного ножа может быть распределен по расстоянию зуба вдоль круглой недели, или расстояние зуба может быть распределено.Чтобы облегчить производство, переоборудование, как правило, распределяется на одном и том же зубном расстоянии.
Бабушка угол
① Основной частичный угол
Тканевые материалы, такие как обработка стали, обычно принимаются = 15&DEG ;; обработка чугуна и другие хрупкие материалы обычно принимают = 3°~5&Deg ;; Когда обычно взяты грубые шарнирные и шарнирные отверстия = 45&Deg ;; hand re -Re -chutter обычно принимает = 0,5°~1.5&Град;.
② передний угол
Количество рифа, как правило, мало, крошки очень тонкие, а длина контакта с поверхностью резания очень короткая, поэтому влияние переднего угла не является значительным.Чтобы сделать удобство, это обычно доступно = 0&Град;.При обработке жестких материалов, чтобы уменьшить деформацию перхоти, это возможно = 5°~10&Град;.
③ Задний угол
Reeper -это изысканный инструмент обработки, который слишком сильно меняется, чтобы переоценить радиальный размер.°~8&Град;.
④ Угол наклона лезвия
Угол лезвия среднего re -reoping = 0&Град;.Тем не менее, угол лезвия может сделать процесс резки стабилизироваться и улучшить качество REHN.Когда материал с большим количеством жесткого шарнира, вы можете измельчить разрезанную часть re -Re -cutter = 15°~20°При обработке слепых отверстий можно открыть большую яму в передней части этого резавивания с лезвиями для размещения перхоти.
Причины проблем
Извлечение пор, большие ошибки
Проектное значение размера наружного диаметра большая или устье петли лезвия имеет засоры; скорость резки слишком высока; неправильная подача или слишком большое количество обработки; посвятить опухоль; петля лезвия слишком бедна, когда лезвие прижимается;смазочно-охлаждающая жидкостьНе подходит для выбора; поверхность ручки конуса на поверхности повторного улова не стерла, или поверхность конуса имеет травму для удара; плоское хвостовое смещение ручки конуса установлена на главной оси машинного инструмента и вмешательство конуса, нож не является гибким; разные оси из заготовки; две руки не являются однородными обеими руками, когда ручная прямая кишка, которая трястится влево и вправо.
Апертура
Проектная стоимость внешнего диаметра повторного репеля невелика; скорость резания слишком низкая; количество подачи слишком велика; нож для корпуса слишком мал; выбор режущей жидкости не подходит; sumid; когда Перекрытые стальные детали, оставшееся количество слишком велики или переоборудование не острые, легко генерировать упругое восстановление, а диаметр пор уменьшается;
Внутренняя дыра шарнира не круглый
Прямо слишком длинный, жесткость недостаточна, и шарнир производит вибрацию при разрезании шарнира; основной уголок шарнира слишком мал; петля является узким; количество отверстий прямой кишки смещено; подшипник Свободный, без направления корпуса или разрыв между марионетками и руководством слишком велик; потому что тонкая заготовка, подстрекаемая слишком плотная, заготовка деформируется после его удаления.
Внутренняя поверхность отверстия имеет очевидные края
Остальное количество отверстий REH слишком велика; задний угол задней резки слишком большой; петля слишком широкая; поверхность заготовки имеет воздушные отверстия и песчаные глаза; основной вал слишком велик.
Значение шероховатости поверхности внутреннего отверстия высокое
Скорость резания слишком высока; выбор режущей жидкости не подходит; главный уголок шарнирного ножа слишком велик, а петля лезвия не находится на одном круге; количество повторной рекордности слишком велика; Резжаная часть рифа чрезвычайно отличается, рот лезвия не является острым, а поверхность грубая; петля лезвия слишком широкая; воздуховоды не гладкие, когда прямая кишка; лезвие;Чип -опухоль; Из -за материальной взаимосвязи, он не подходит для нулевого переднего угла или отрицательного переднего угла угла.
Низкая жизнь
Специальный материал не подходит; реалерея сжигает во время лезвия; выбор режущей жидкости не подходит, а режущая жидкость не проходит плавно.Шероховатость поверхностиЗначение слишком высока.
Положение пор из шарнира очень плохое
Руководство по износу; направлять дно направления дна слишком далеко от заготовки;НесущийСвободный.
Хед -нож -зуб авария
Количество шарниров слишком большое; материалы заготовкиТвердостьЧрезмерный максимум; слишком большой, режущее лезвие слишком велика, а режущая нагрузка неровная; основной угол шарнирного ножа слишком мал, чтобы увеличить ширину ширины резки; когда шарнир глубоко или слепое отверстие, чипсы Слишком много, но резка не очищается во времени; зубы были поцарапаны.
Ручка шарнира сломана
Количество шарниров слишком велика; когда шарнирные поры не подходят для выбора грубого шарнира, выбор количества резки и количество резки не подходит;
Центральная линия заднего отверстия отверстия тростника не является прямой
Бурные отверстия перед полосами тростника наклонены, особенно диаметр пор невелик. Из -за плохой жесткости верности исходная кривизна не может быть скорректирована; направление; режущая часть части резки слишком велика; режима -смещение на коленях в середине прерывистых отверстий; когда рог руки слишком велик, заставляют рехорцы наклониться к одному концу, разрушая прямые отверстия, что разрушает отверстия прямой кишки.Вертикальность.
решение
Извлечение пор, большие ошибки
Соответственно уменьшить внешний диаметр re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -re -Скорость резки; Правильная корректировка количества подачи или уменьшить количество обработки; соответствующим образом уменьшить основной угол;Нефтяной каменьОсторожно отремонтируйте его до квалификации; контроль разницы в допустимом диапазоне; выберите режущую жидкость с лучшими характеристиками охлаждения; протрите рифовой конус и основную ось машинного инструмента перед установкой повторной установки и протрите внутреннюю часть внутреннего масла машины. Управляйте светом; отремонтируйте плоский хвост рифа; отрегулируйте или замените подшипники шпинделя, обратитесь к плавающей головке и отрегулируйте коаксиальность; обратите внимание на правильную работу.
Апертура
Замените размер внешнего диаметра тростника; соответствующим образом увеличить скорость резания; соответствующим образом уменьшить количество подачи; соответствующим образом увеличить основной частичный угол; выберите жидкость режущегося режущей жидко Вышеуказанные факторы должны быть рассмотрены, или стоимость должна быть принята в соответствии с фактической ситуацией; проведено пробное разреза, и соответствующая сумма принимается для измельчения рифа.
Внутренняя дыра шарнира не круглый
Re -rigid прямого прямого может быть повторно -тут -Split -split re -sprout. Установка re -lade должна быть жестко подключена для увеличения основного частичного угла; выберите поры предварительного процесса для управления Pre - процесс обработкиДопустимость позиции; Использование длинного, более точного навычного покрытия без расстояния зубов на расстоянии зуба; используйте квалифицированную шероховатую; используйте эквивалентные поры с эквивалентным расстоянием зубов Re -Cut, высокие требования; используйте правильные методы зажима для уменьшения силы зажима.
Внутренняя поверхность отверстия имеет очевидные края
Уменьшите количество повторной, уменьшить задний угол части резки; отремонтируйте ширину лезвия; выберите квалифицированную грубую; отрегулировать основную ось машинного инструмента.
Значение шероховатости поверхности внутреннего отверстия высокое
Уменьшить скорость резки; Передняя дырочка переднего отверстия; Угол лезвия, так что крошки гладкие; может быть отремонтирован с помощью травмированного или повторного.&Град; ~ 10&Град; re -;.
Низкая жизнь
Выберите материал RE -Cutter в соответствии с материалом обработки, который можно использоватьЖесткий сплавГрюкпокрытиеПортал; строго контролировать шлифование лезвияРезкаИзбегайте ожогов; часто выбирайте режущую жидкость в соответствии с обработчивыми материалами; часто удаляют крошки в канавке крошки, используйте достаточное количество жидкости для резки давления для достижения требований с помощью мелкого шлифования или шлифования.
Положение пор из шарнира очень плохое
Регулярно заменяйте рукав наведений; расширяйте обложку для повышения точности координации навыка на руководящей крышке и регулировке; своевременно отремонтировать машинный инструмент и отрегулировать разрыв вала веретена.
Хед -нож -зуб авария
Измените размер секции предварительной обработки; уменьшить твердость материала или использовать отрицательный передний угол повторного оборота или жесткий сплав. к качеству лезвия.
Ручка шарнира сломана
Измените размер секции предварительно обработанных пор; измените количество баланса и разумно выберите количество резки; уменьшить количество зуба зуба, увеличить пространственное пространство или измельчить зуб зуба, чтобы удалить зуб.
Центральная линия отверстия за тростником не прямая
Увеличить расширение или порыКоррекцияПолюс; уменьшить основное смещение; отрегулируйте соответствующий переоборудование; замените повторный переход на руководящую часть или расширенную часть резки; обратите внимание на правильную операцию.
В чем разница между re -re -reeper и автомобильным ножом
Портум: разделен на два типа: два типа: грубые re -re -re -blades и эссенция тростника.Количество лезвий грубого повторения мало, а крошки больше. В то же время на лезвии есть канавка спиральной перхоти, чтобы предотвратить слишком много крошек, когда грубый шарнир блокируется.Количество лезвий рифа Essence большое, и существуют небольшие края, чтобы обеспечить качество пор.Спецификации широко используемого re -re -re -lade включают L: 50, 1: 20, 1: 5. Инструменты, установленные на токарном старе, являются резьбыми металлическими. и бура.Структура для повторного воздействия состоит в том, что в центре лезвия есть отверстие. Используйте болт, чтобы исправить лезвие на зазоре ножа. Для использования можно использовать три или четыре режущих лезвия такого лезвия. В отличие от сварочной структуры, Есть только один режущий лезвие.Автомобильный нож также разделен на автомобильный нож, круглый автомобильный нож, алмазный автомобиль, автомобильный нож из сплава, автомобильный нож с твердым сплавом[1]
Использование плавучих re -re -blade
Стандартное название должно называться плавающим ножом, и теперь есть плавающие скрученные ножи.Ограничен размером инструмента.Этот вид ножа не может быть сделан очень маленьким. Как правило, купите нож.Допуск размер слота на 0 ~ 0,02 мм больше, чем головка ножа.Размер отверстий головки ножа должен быть отрегулирован в зависимости от размера отверстия для обработки