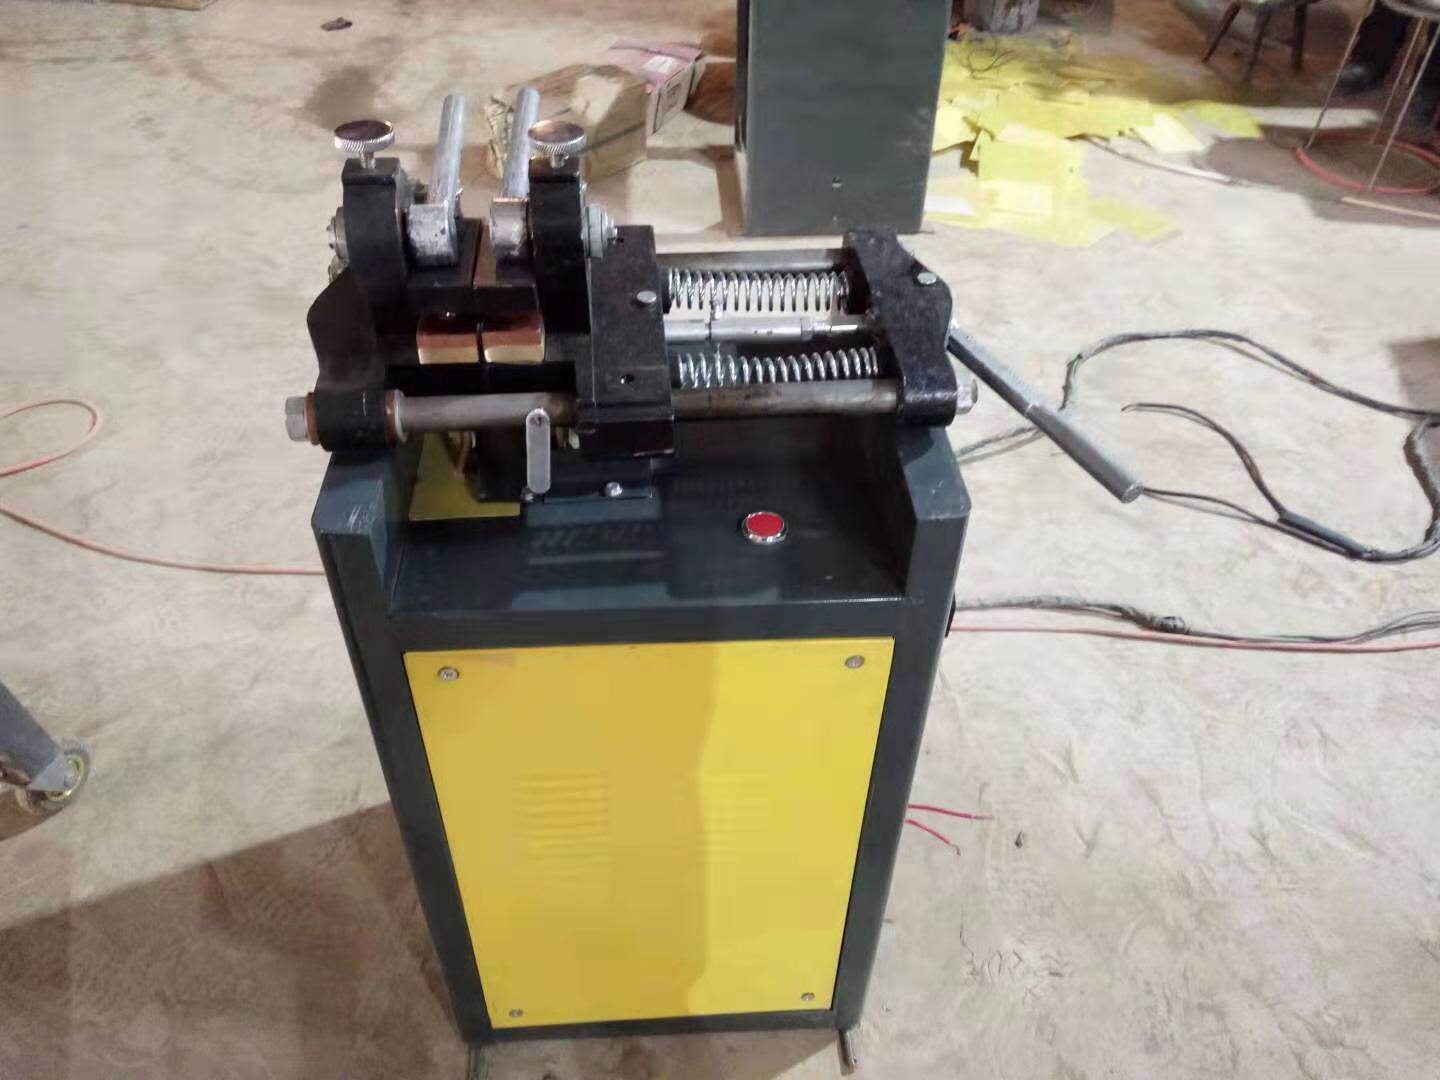
Заводская прямая продажа UN-16 Усиленная стальная стальная машина быстро касается бронзового провода алюминиевого провода.
Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товара
- Алюминиевый стержень для сварочной машины
- Железная машина


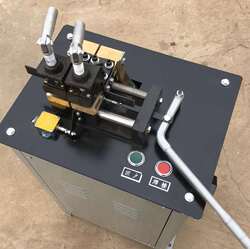


| Цвет: | Железная машина, Алюминиевый стержень для сварочной машины |
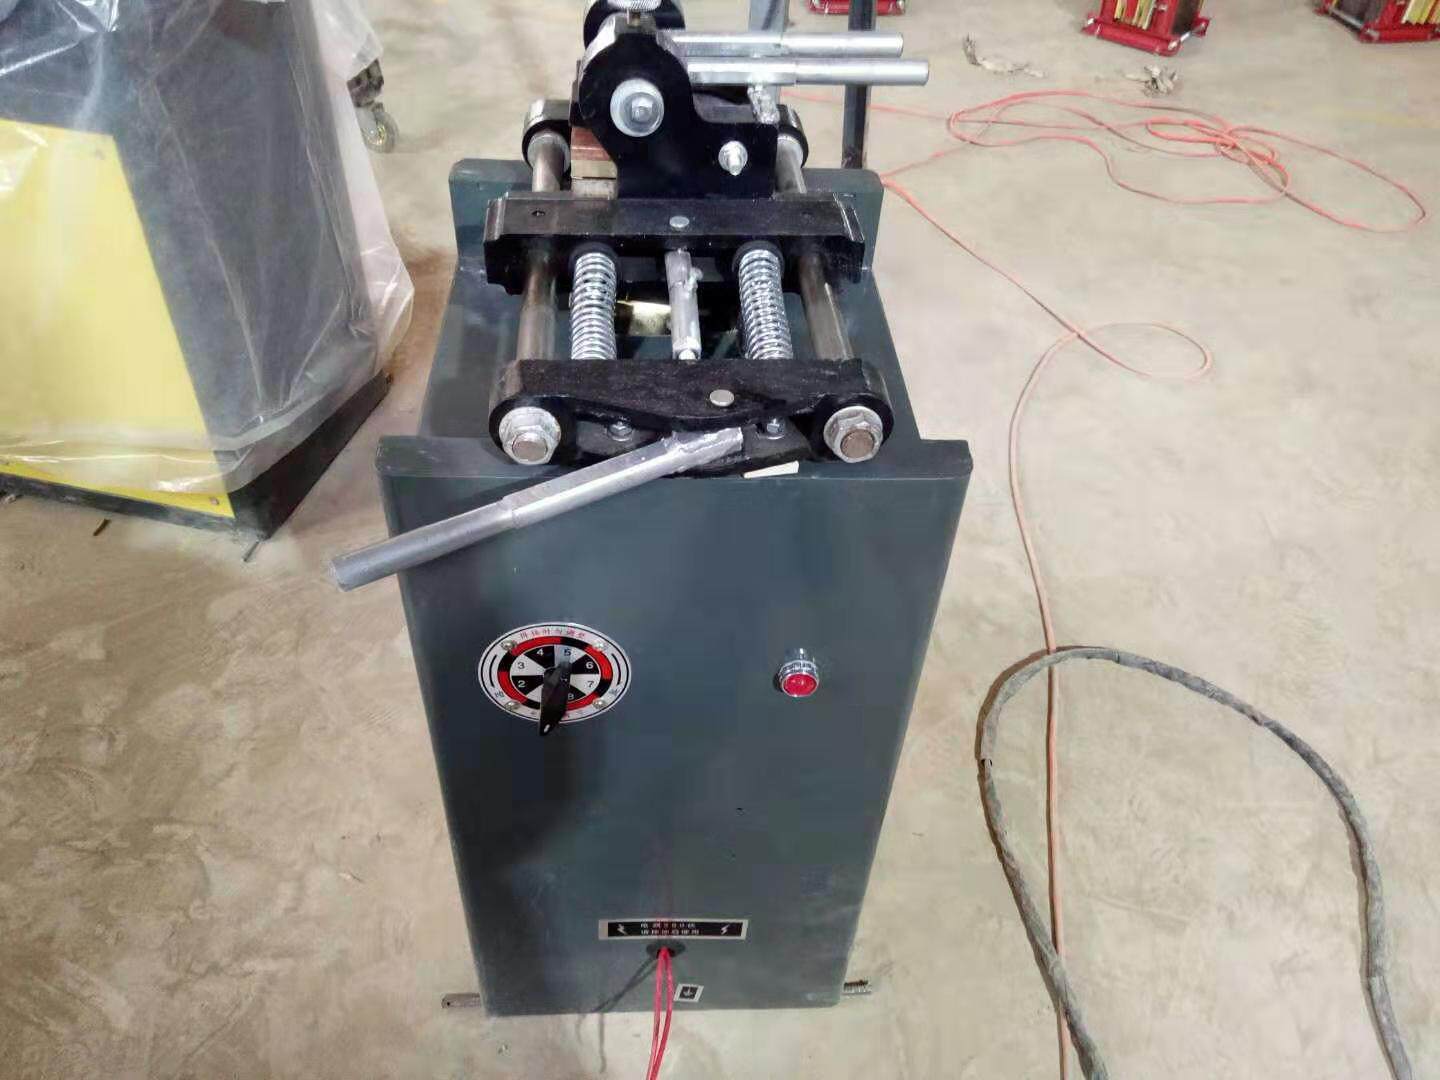
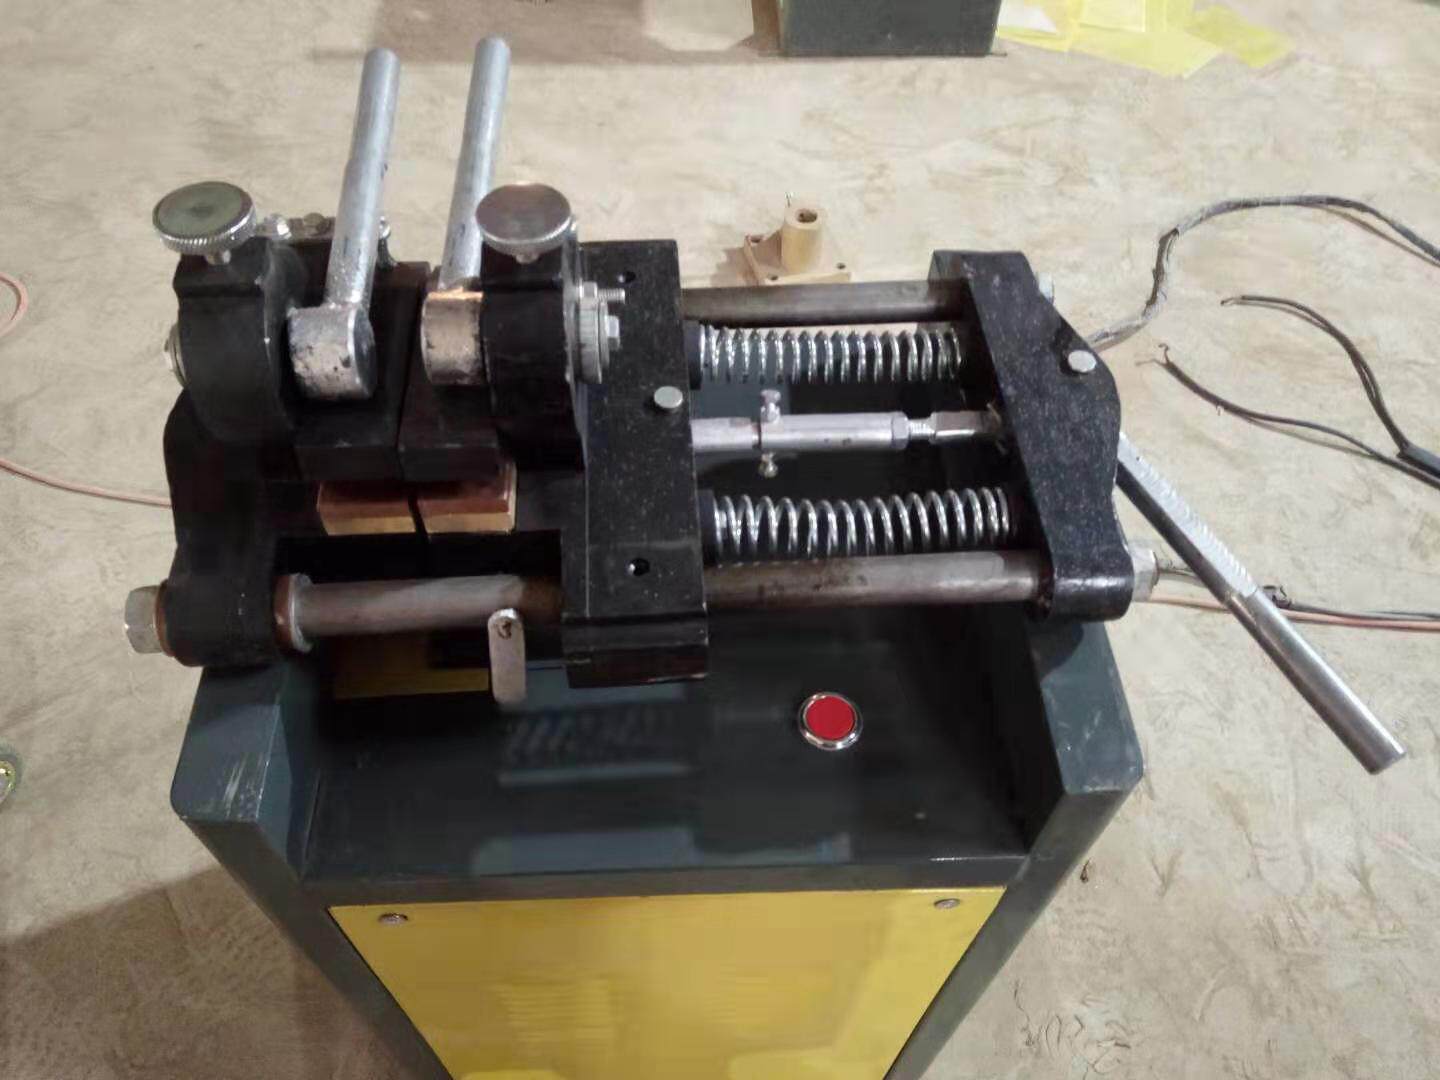
  24 -часовой контактный номер: 13831882924 отмеченный груз предназначен только для справки.
Основные технические данные:
Модель un-16
Напряжение 380v
Выходная мощность 16kva
Уровень регулировки   уровень 7
Сварка диаметром с низким содержанием углеродистой стали 4-12mm
Метод ковки   давление левереджа
Максимальное расстояние электрода >45mm
Вес сварочной машины   около 85 кг
Объем   проволочные гвозди, провода и кабели, лакированная проводка, стальные проволочные веревки и изделия из нержавеющей стали, продукты внешней торговли и другие промышленные отделы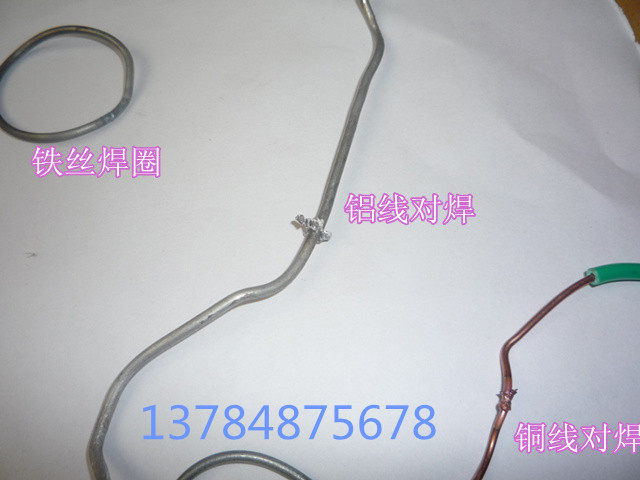
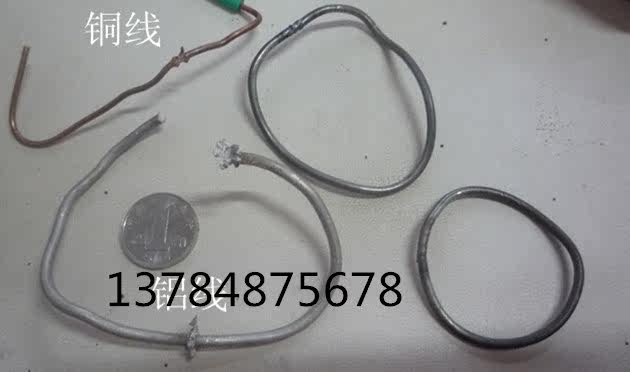
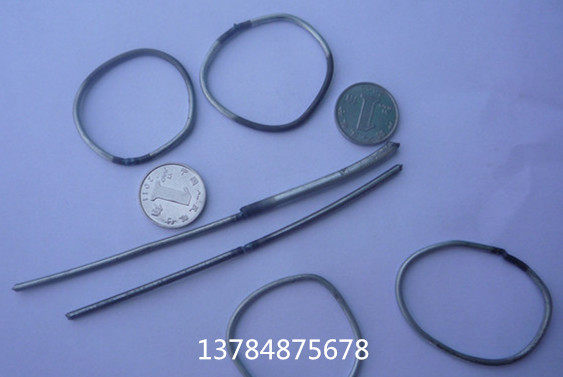
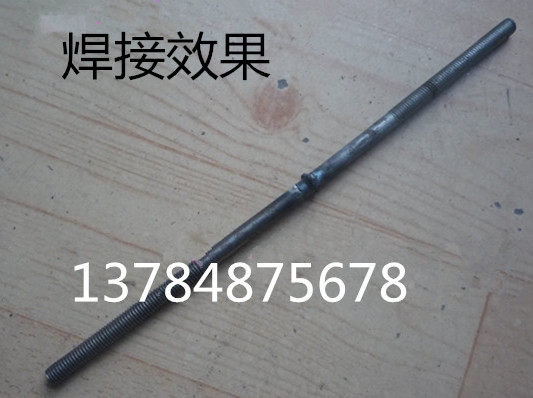
 Особенности сварочной машины:
◆ Pressiveny, простое применение.
◆ Большое давление, большая верхняя ковка, прочные сварные детали.
◆ Легкая работа и гибкое использование.
◆ Экономьте электричество и высокую эффективность производства.
◆ Техническое обслуживание в течение одного года, техническое обслуживание на протяжении всей жизни
Тракальная сварочная машина:
  также известный как сварочная машина, представляет собой тип сварочной машины, которая используется для достижения парной сварки материалов, подобных полоскам, таких как сварка два 1 метра стальных полос в 2 -метровую стальную полосу.Металлические материалы, такие как сварка углеродистая сталь/нержавеющая сталь/медь/алюминий
Принцип работы:
&Nbsp; прикосновенная сварка: рабочие детали относительно чипа, и комбинация обоих концов затягивается. С большим количеством тока через руководство чипа к рабочим частям высокая температура генерируется контактной поверхностью. Когда Металл достигает давления пластикового состояния плотно сжимает два конца.
Главная цель:
  используется для сварных стержней, трубки, стали и т. Д.Он может приваривать диаметр 12-миллиметрового металла (до 700 мм, см. UN-150) Cut Metal, который подходит для использования каждой индустрии аппаратного продукта, такой как велосипеды, вентиляторы, кухонные утварь и другие продукты.
Правила работы с сварочной машиной:
1.   Электрический, электрический, воздушный компрессор и т. Д. На сварочном оборудовании должны быть реализованы в соответствии с его соответствующими правилами.И есть полная защитная оболочка, на первичных и вторых проводках должна быть защитная крышка.
2.   использование сварочных машин на месте должно быть оснащено дождем -защищенным, влажным защитой и защитой от солнца, а также иметь пожарные принадлежности.
3. &При сварке, сварке и кооперативном персонале должны принять меры безопасности, чтобы предотвратить такие несчастные случаи, как поражение, пустое падение, отравление газом и пожар.
4.   строго запрещено сварки и вырезать трубопроводы давления во время работы, контейнеров и контейнеров с легковоспламеняющимися и взрывными предметами.
5. &Когда NBSP; сварочная медь, алюминиевая, цинк, олово, свинец и другие необразные металлы должны выполняться в хороших местах вентиляции. Сварки должны носить антивирусные маски или дыхательные фильтры.
6.   При сварке в контейнере должны быть приняты следующие меры: контейнер должен находиться в воздушном выходе и вентилируемом оборудовании; напряжение освещения в контейнере не должно превышать 12 вольт. Пластиковая контейнер сварка.
7. &При сварной сварной сварной плате сварки сварной сварной платы от сварной сварки должны быть установлены.
8. &При NBSP; при сварке или резке на высокой высоте он должен быть привязан к ремню безопасности. Следует принимать меры по предотвращению пожаров вокруг и ниже сварных частей и специально контролироваться.
9. &Когда nbsp; когда линия сварки проходит через дорогу, она должна быть расположена или проникнуть в защитную трубку под землей. Если вы проходите через дорожку, вы должны пройти через орбиту.
10.&Nbsp; линии заземления и руля не разрешается быть на легковоспламеняющихся и взрывных предметах. Провод заземления не должен быть подключен к трубопроводу, машиностроению и конструкции здания металла или дорожке, а сопротивление заземления не превышает 4 евро Полем
11.  дождливые дни не должны быть сварен на открытом воздухе. При работе во влажных областях оператор должен стоять в месте с изолирующими предметами и носить изоляционную обувь.
12.&Сварки NBSP;, которые были приостановлены в течение долгого времени, при использовании они должны проверить их сопротивление изоляции .5M&Омега;, часть проводки не должна быть коррозийной и влажной.
13. сварные щипцы должны быть прочно связаны с нитью руля. Не прижимайте сварку руками. При удалении сварных крошек лицо должно избегать очищенного сварного шва.
14.  Во время работы нагрузки сварочный персонал часто должен проверять повышение температуры сварочной машины. Если он превышает класс 6 ° C и B -уровне 8 ° C, его необходимо остановить и охлаждать.
15.   В пределах 1 м от места сварки кислородные цилиндры, ацетиленовые генераторы, древесина и другие легковоспламеняющиеся материалы должны быть сложены.
16.&После NBSP; после операции очистите место заведения, поверните огонь, отключите питание, заблокируйте электрическую коробку и устраните тепло отходов перед отъездом.
17.  различные газообразные цилиндры (кислород, головастики, головастики, ацетилен, углекислый газ и т. Д.) Сварное оборудование должно соответствовать «правилам надзора за безопасностью газа».
Инструкции:
Перед сваркой отрегулируйте губу в форме сварных частей и сделайте центральную линию двух клаворов.Если сварные детали ржавеют, вы должны удалить чистоту, чтобы предотвратить плохой контакт. Затем отрегулируйте расстояние между кончиком губы в соответствии с требованиями процесса сварки. После затягивания сварки, верхний стержень должен быть сброшен. Контактор по переключению подключен к источнику питания, а большой ток с низким уровнем напряжения проходит от сварных частей, чтобы мгновенно растопить сварки. Под действием пружины кормление автоматически нажимается.Когда сварка укорачивается из -за деформации пластичности и достигает предписанной верхней ковки, ослабьте поворот, контактор высвобождается, мощность сразу отключается, и процесс сварки закончился.
Когда сварка автоматически доставляется с использованием пружины, верхняя ковка пружины может быть отрегулирована в соответствии с размером сварного шва. Чтобы предотвратить чрезмерную сварку сварки, необходимо постепенно увеличить уровень регулировки от малого до крупного.
Чтобы уменьшить окисление и остаток металла в разъеме, верхняя ковка должна быть подходящей, верхняя скорость ковки должна быть максимально быстрой, и обычно она должна достигать 4-5 Миллиметр / Второй.