8 (905) 200-03-37 Владивосток
с 09:00 до 19:00
CHN - 1.14 руб. Сайт - 21.13 руб.

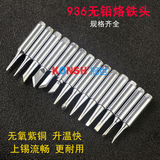
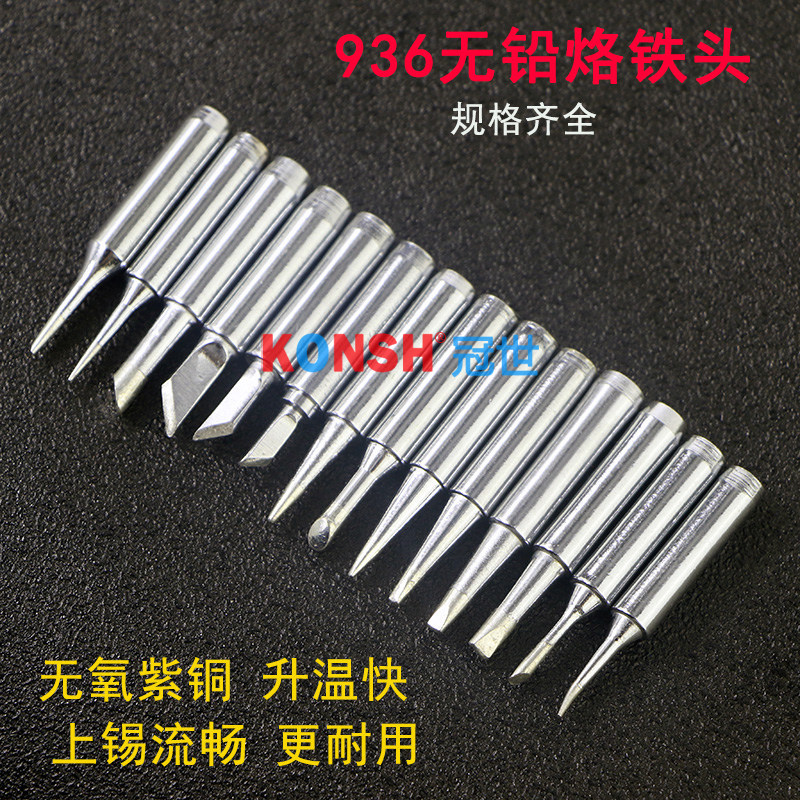
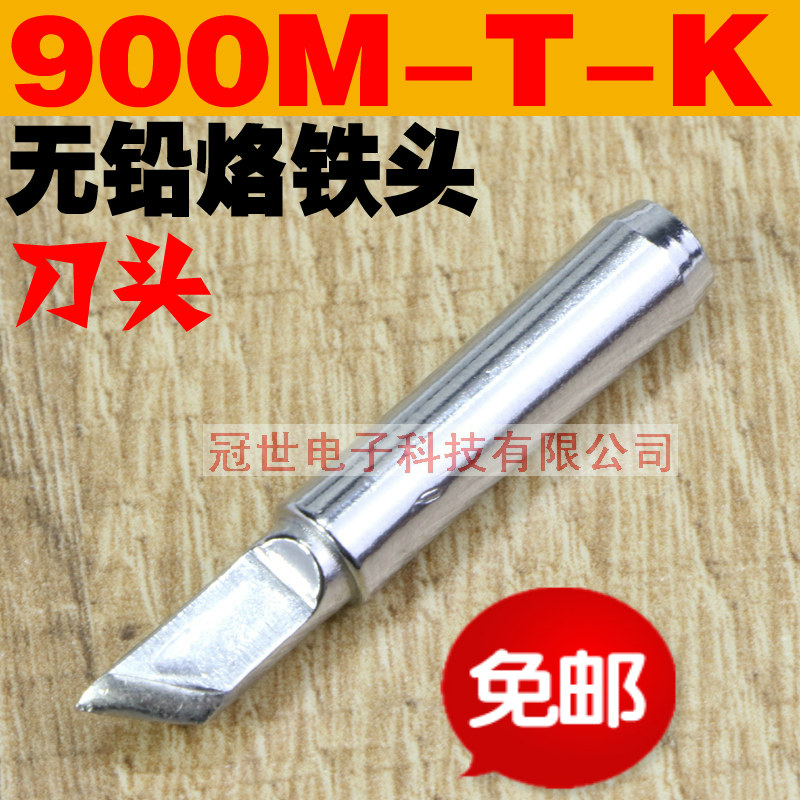
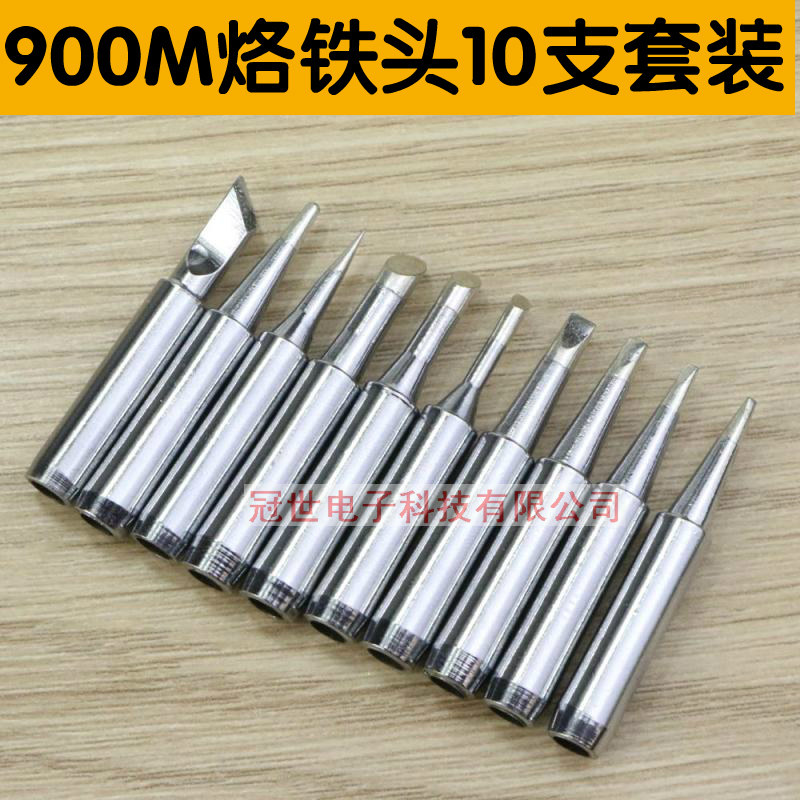
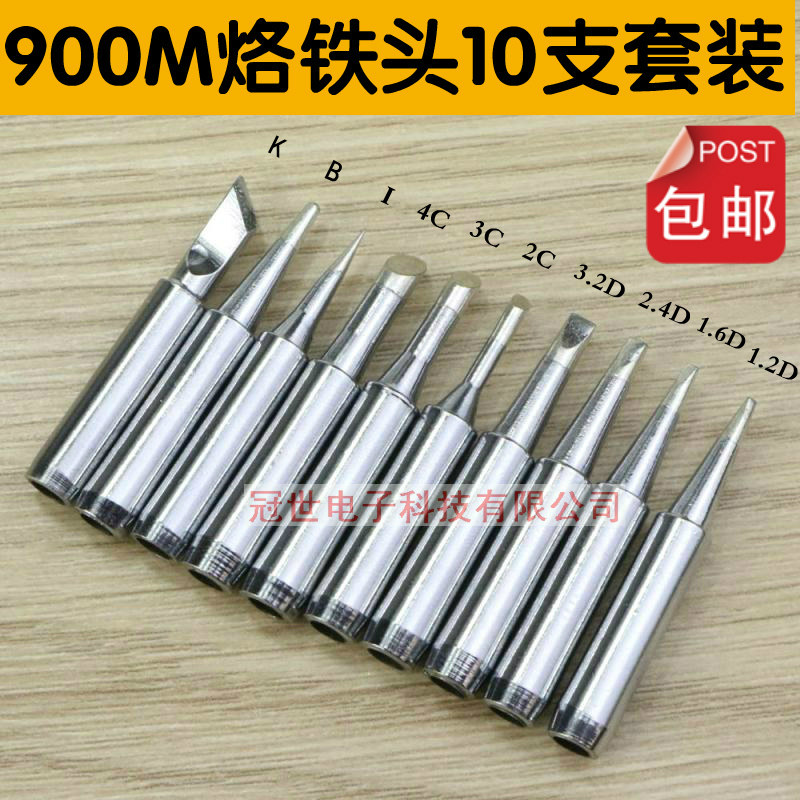
936 Электрическая температура температуры железа температура 936 Термин сварки шкафа 900M-T-IBK2C3C4C Подкова.
Цена: 32-355руб.    (¥1.5)
Артикул: 528432076440
Доставка по Китаю (НЕ включена в цену):
127 руб. (¥6)

Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.

Этот товар на Таобао Описание товара
Продавец:冠世电子科技有限公司
Рейтинг:
Всего отзывов:0
Положительных:0
Выберите вариацию / цвет
Добавить в корзину
Другие товары этого продавца
¥3.574руб.
¥8.5180руб.
¥1.941руб.
¥28592руб.
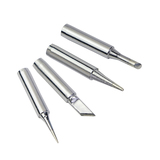
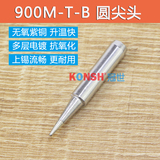
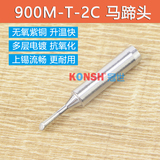
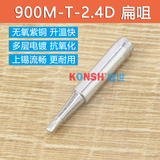
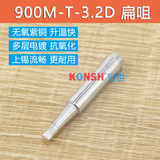
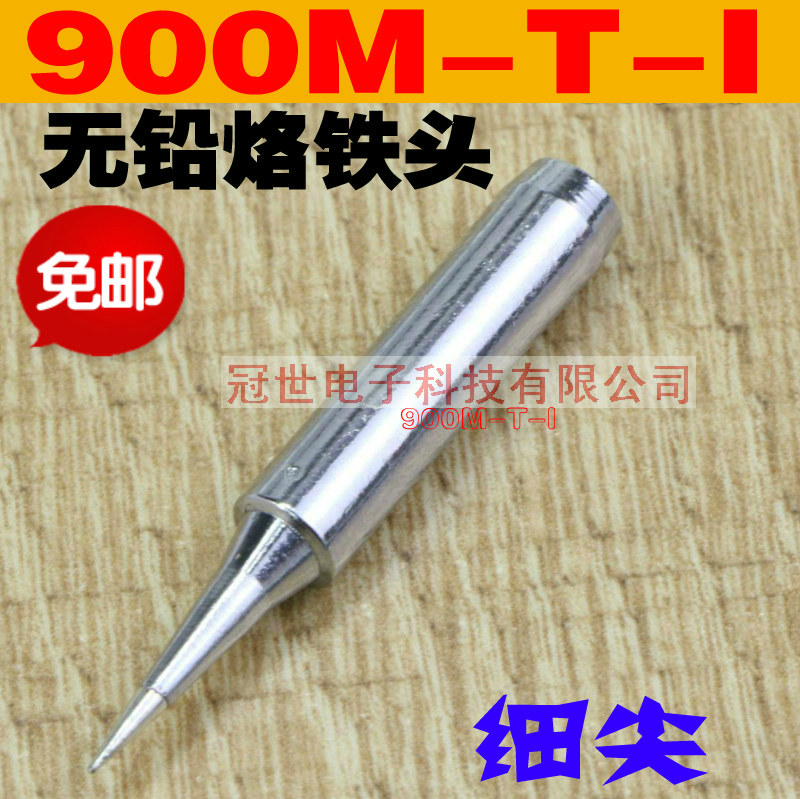
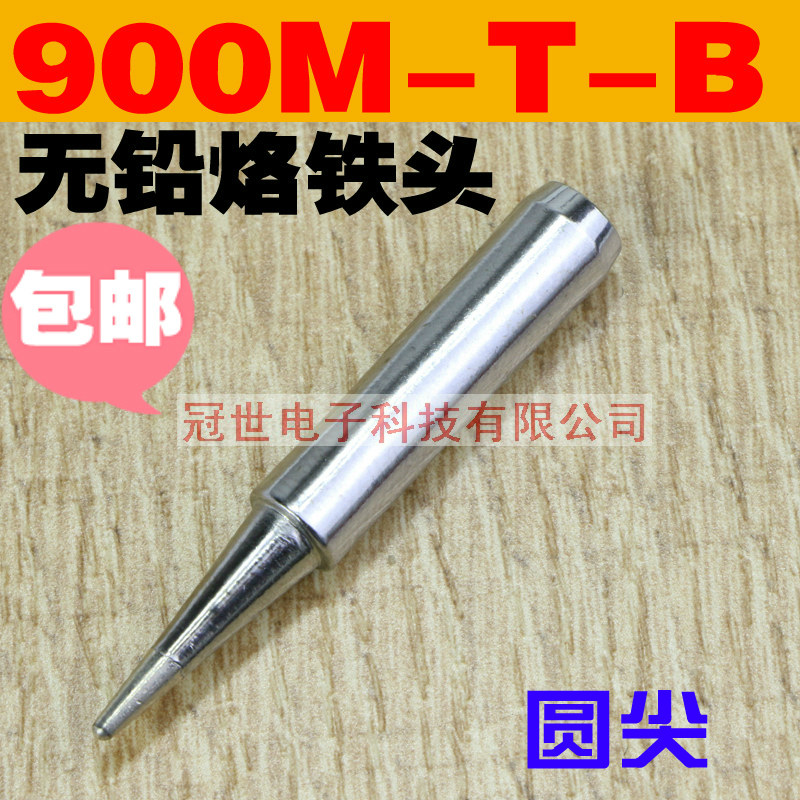
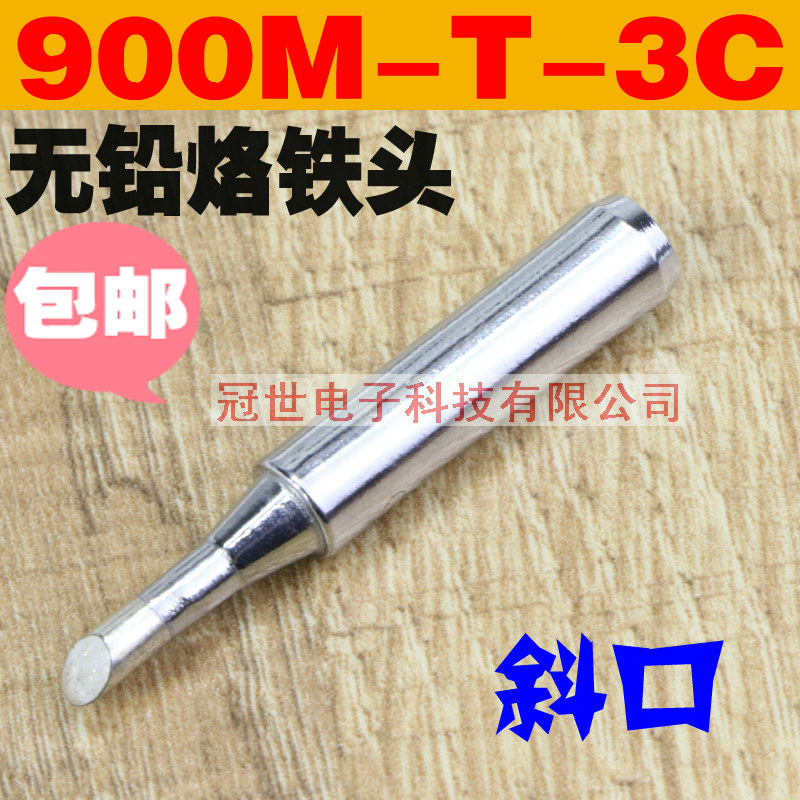
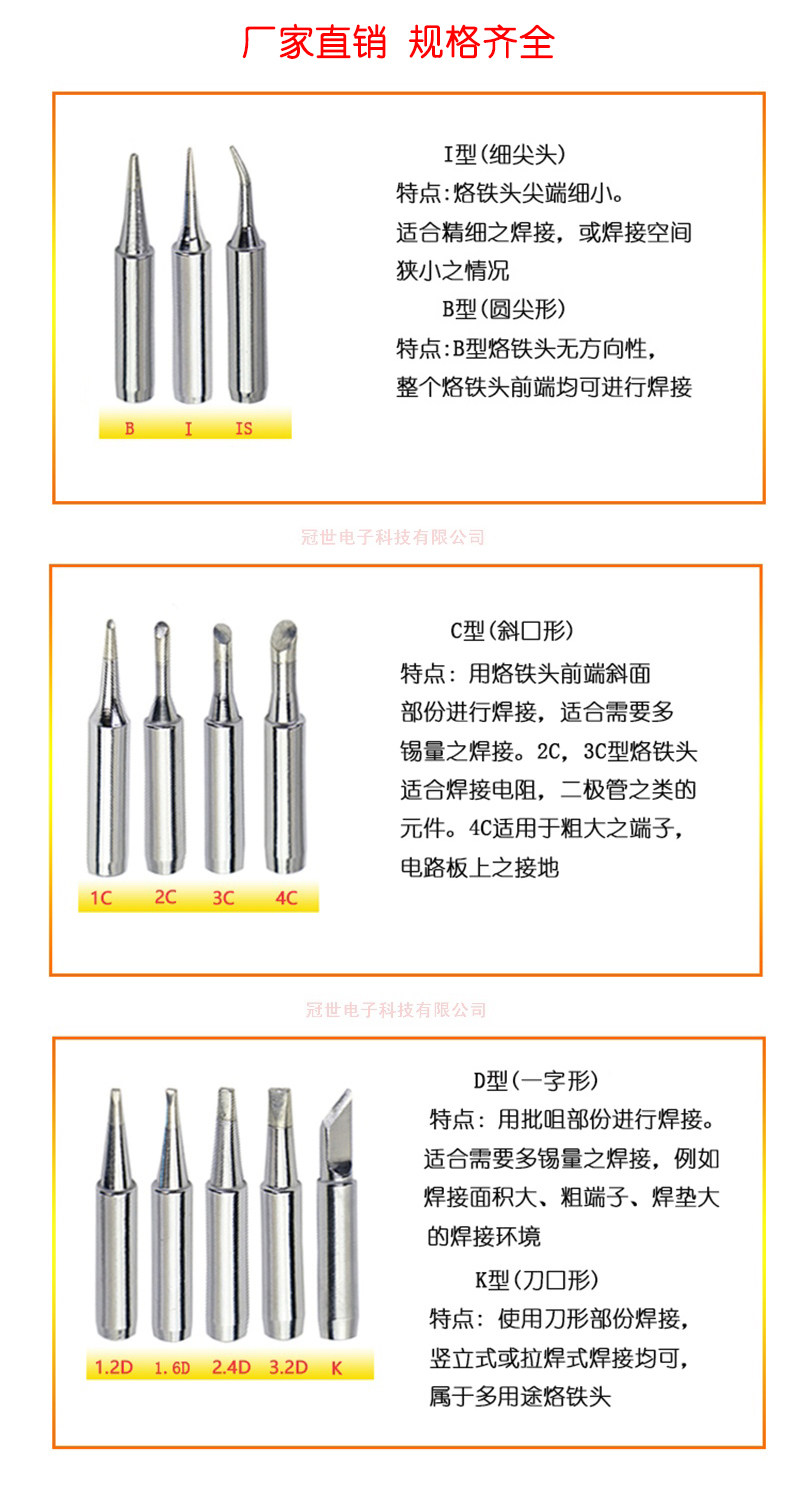
Цвет: 900M-T-B Круглый наконечник, 900m-t-i тонкий кончик, 900M-T-2C косой рот, 900M-T-3C косой рот, 900M-T-4C Большой косой рот, 900m-t-1.2d маленькая плоская головка, 900m-t-1.6d маленькая плоская головка, 900m-t-2.4d плоская голова, 900M-T-3,2D плоская голова, Заголовок 900M-T-K, Комплект, 10 шт


      обычно используемые спецификации

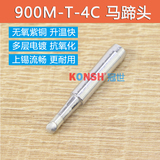
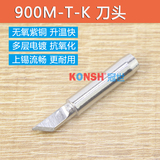
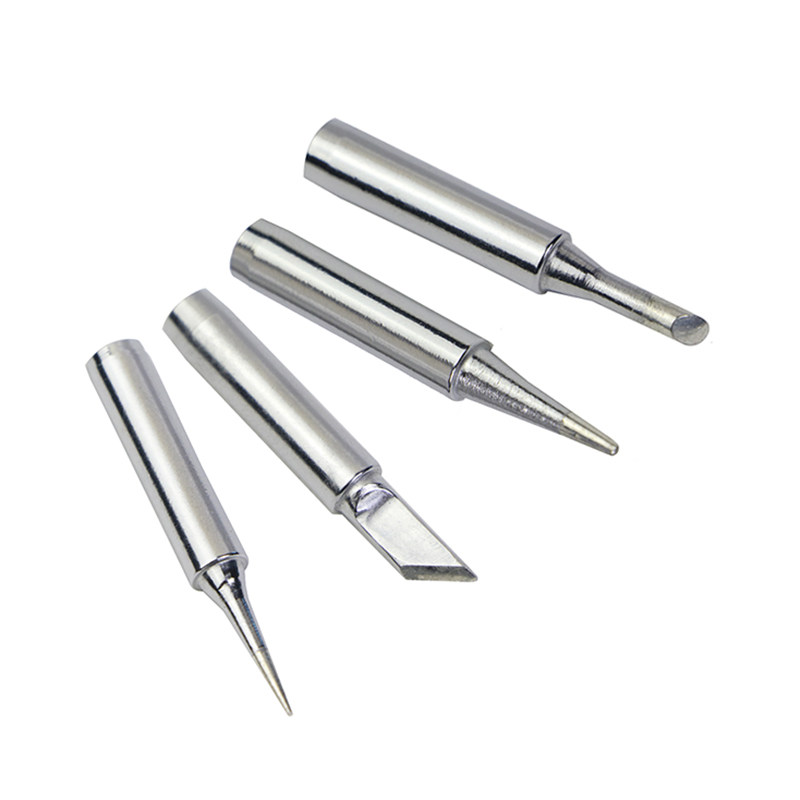
900m-t-k форма ножа      900M-T-4C Подкова

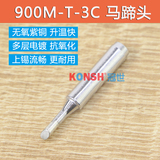
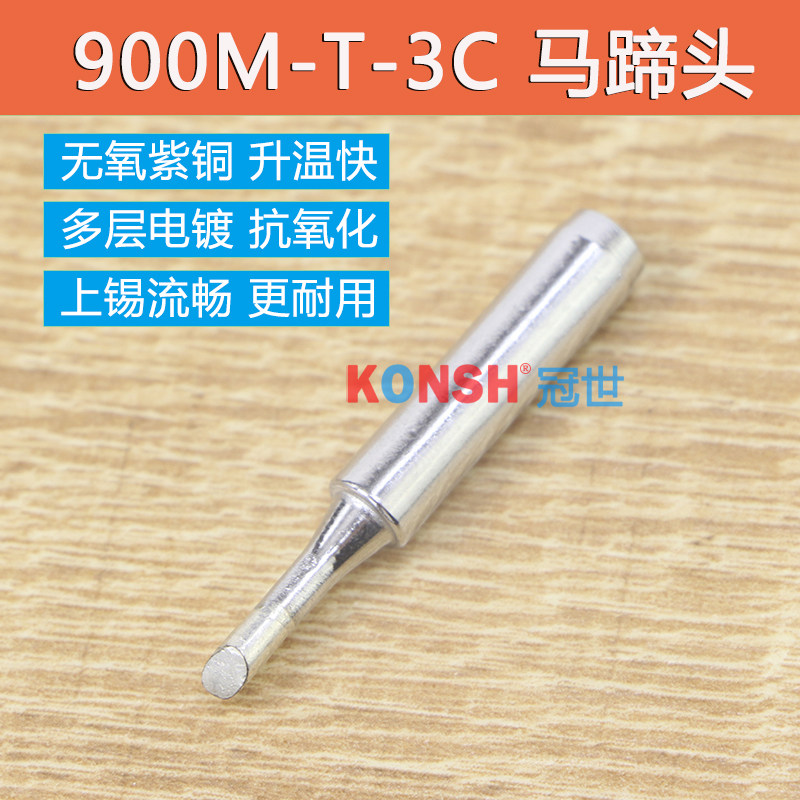
900M-T-3C Подкова    900m-t-2c подкова

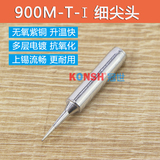
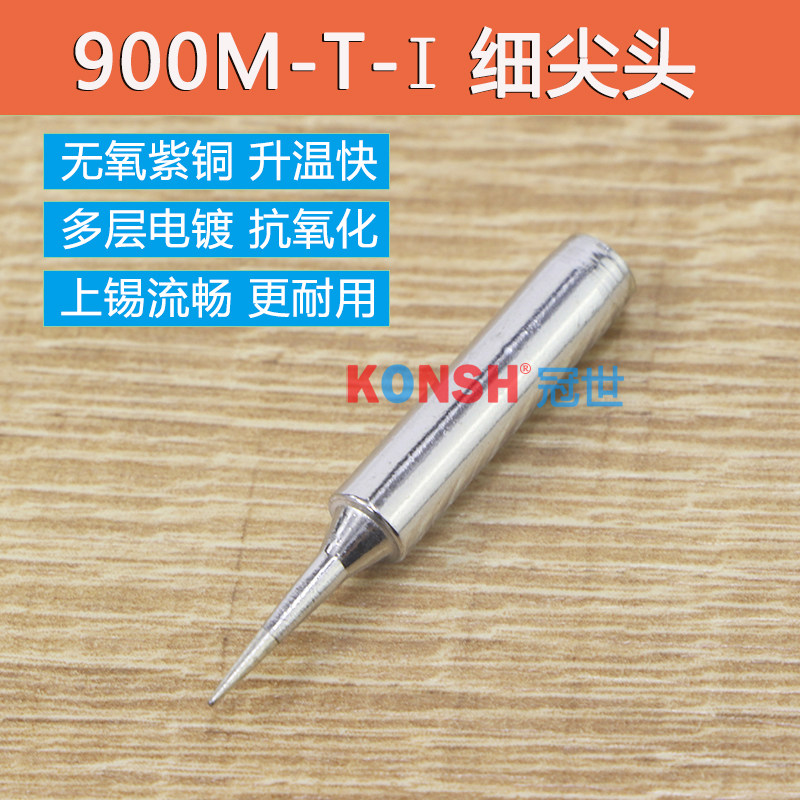
900M-T-B Круглый наконечник    900M-T-I тонкая заостренная форма

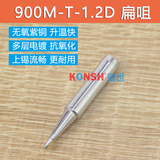
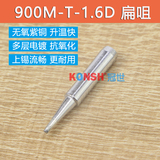
900M-T-1.2D форма   900m-t-1.6d форма

900M-T-2.4d   900M-T-3,2D форма

Подходит для 936 сварочной платформы, 937 сварочной платформы, 969 сварочной платформы, сварка 936A и т. Д.
Большое обслуживание железной головы:

  1. Перед сварочной работой   вы должны сначала намочить более чистую губку, а затем сжать дополнительную воду.Таким образом, лучший эффект очистки может быть достигнут.Если используется негамидная чистящая губка, припаяя железная головка будет повреждена и вызывает олово.  2. При сварке   порядок сварки ниже может позволить пайковой головке железа защищать и снизить скорость окисления. 
3. После сварочной работы  новое паяльное железо применяется к свежему приповству перед тем, как использовать его на головке с пайком. Отрегулируйте до 250 ° C), а затем положите олово на олово пайки с сварочной проволокой, чтобы нелегко окисровать паяльное железо.В использовании головка для пайки должна быть чистой, а сварные швы всегда доступны на кончике пайки.(Если вы используете неконтролируемую температурную сварку железа, сначала отключите источник питания и снимите температуру головки паяльника до олово.)  4. Меры предосторожности  a. Попробуйте использовать низкотемпературную сварку   Высокая температура может ускорить окисление головки пайки железа и снизить срок службы железной головки.Чем выше температура, тем короче использование пайковой головки железа. Каждое увеличивается на 20 ° C, срок службы припаяя головки железа уменьшается вдвое.  b. не давайте слишком сильно   во время сварки не давайте слишком сильно, в противном случае он повредит пайковую железу.Пока головка паяльника может полностью связаться с припоями, калории могут быть переданы.Кроме того, выбор правильной пайки железной головки также может помочь теплопередачи.  c.   это может уменьшить возможность окисления пайковой головки железа и сделать припаяную голову более долговечной.После использования он должен быть добавлен с слегка пониженной температурой головки пайки железа, прежде чем добавить новую сварку, чтобы сделать слой, содержащий олово, лучший эффект окисления.  d. Держите припаянную головку железа чистой и чистите оксид в режиме реального времени   Если на головке пайки железа есть черный оксид, головка паяльника может быть не на банке, и его необходимо немедленно очистить.При очистке сначала отрегулируйте температуру головки железа примерно до 250 ° C, очистите пайку с чистой губкой, а затем перейдите к банке.Повторите движение, пока оксид не будет очищен.  e. Выберите низкоктактный сварщик  высокий или коррозийный сварка агента ускорит коррозийную головку железа при нагревании, поэтому следует выбрать низкие коррозионные сварочные агенты.&СПИД, используемые во время NBSP; сварные во время сварки, являются наиболее прямым воздействием. Чем больше галогена содержит галоген, чем короче срок службы паяльной головки железа. &Nbsp; 1) промытый сварной проволоки, срок службы припоя головки короткий; этот вид СПИДа теперь использует много заводов,  2) веселая сварка, элитная голова имеет долгий срок службы;  3) промывка беспроводной сварной проволоки, самый длинный срок службы пайки - самый длинный.Этот вид сварочного агента - будущая тенденция,  ПРИМЕЧАНИЕ. Не используйте на песку или жесткие предметы для очистки железной головки. Строго запрещено использовать лезвие или металлическую вещь для разрезания железной головки.  f. Поставьте железное железо на железную стойку   При использовании сварочного железа вы должны осторожно поместить железное железо на соответствующую железной стойку, чтобы не повреждать и повреждение головки пайки не повреждена.  g. Выберите правильную паяльную железную головку  Выбор правильного размера и формы железа очень важен. Выбор соответствующей пайки железа может сделать работу более эффективной и повысить долговечность головки припаяя железа.Выбор неверной пайки железной головки повлияет на сварочное железо, которое не может играть самую высокую эффективность, и в результате качество сварки будет уменьшено. &Nbsp; размер железной головки напрямую связан с теплоемкой способностью. Чем больше железная головка, тем больше термическая емкость, тем меньше бренд и чем меньше тепловая емкость.При непрерывной сварке, чем больше железная головка, тем меньше температура падает.Кроме того, поскольку горячая емкость большой паяльной железной головки высока, более низкая температура может использоваться во время сварки, а головка паяльной железа нелегко окислять и увеличивает его срок службы. &Nbsp; короткие и толстые паяльщики с длинными и молодыми пайками железными головками быстро и более долговечны.Плоская, тупая припаяя железная головка может передавать больше калорий, чем острая припаяя железная головка.Вообще говоря, размер паяльной железной головки является стандартным по стандарту.Выбор геометрического размера, который может быть полностью подвержен сварке, может повысить эффективность сварки&Nbsp; 5. Когда есть остаточная пайка пайки железной головки, вы можете держать паяльный железо и паяльная головка железа, чтобы быстро постучать по столу, чтобы встряхнуть избыточную сварку (примечание: стук на рабочий стол на руке вместо паяльная головка или ручка);  6. Припаяя железа не нужно со временем удалять мощность, чтобы избежать перегрева и повлиять на использование паяльного железа. 
 Введение метода сварки:
  1.Поместите паяльную железную головку на подушечку и компоненты, чтобы нагреть точку сварки.  2.Когда припой достигает соответствующей температуры, поместите сварку кафрового сварка, чтобы растопить его на точке сварки.  3.После того, как сварка расплавляется, припаяя железная головка должна быть слегка перемещена в зависимости от формы сварных суставов, так что припой равномерно покрыт сварными суставами и проникает в зазор сварной поверхности.После того, как сварочный провод растает соответствующую сумму, припой должен быть быстро открыт.&Nbsp; 4. Возьмите электрическое железо. Когда припой на сварке заполнен, сварка (каниф) не является полностью нестабильной, температура уместна, сварка является яркой, а ликвидность самая сильная. Когда вы уходите, принесите, принесите Он быстро вернулся и в то же время оставит припояную точку, чтобы гарантировать, что точка припоя является яркой, гладкой и без заусенцев.Отрежьте слишком длинные булавки компонента с частичными щипцами, чтобы элемент -штифт слегка обнаружил припоры.  Классификация железной головки Boe   На основе окклюзионной головки пайки и паяльного железа он разделен на три категории   1. Внешнее тепло     тепловые компоненты за пределами железной головки.То есть мы часто используем прямую паячую пайку с ручкой.Общие модели: 30 Вт 40 Вт 60 Вт 80 100 WW и т. Д.   2. Внутреннее тепло     тепловые компоненты внутри пайки железной головки.Пример: обычно используемые платформы сварки температуры (936, 937), 900 м/л серия, Quick203 Series   3. Другие типы тепла   &Nbsp; железная головка особенная с укусом тела нагрева, соединяющим: серия T12, используемая для серии Hakko942, T10.                   Стиль контакта: американский Weller имеет серию PT, головка для пайки железа только контакт с нагревательным корпусом                   необходимо исправить: серия такашико SS в Японии

- -_- -

- -_- -

- -_- -

- -_- -

- -_- -

- -_- -

- -_- -

- -_- -

- -_- -

- -_- -

- -_- -

- -_- -

- -_- -

-|-_-|-