Бесплатная доставка паяльная железа, нож -тип оловянный тату
Цена: 210руб. (¥7)
Артикул: 44754454592
Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товараПродавец:深圳旭峰电子
Рейтинг:
Всего отзывов:0
Положительных:0
Выберите вариацию / цвет
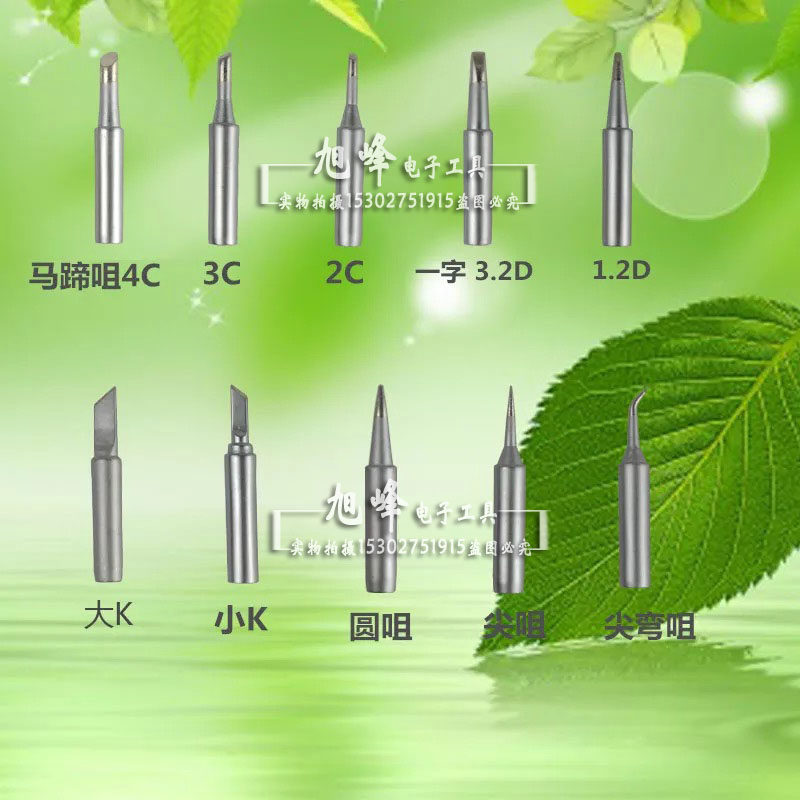
- Я (тонкий наконечник)
- K (тип ножа)
- 4c подкова)
- 3c (подкова)
- 2c (подкова)
- B (Yuanjianzui)
- 3.2d (одно слово)
- 2.4d (одно слово)
- 1.6d (одно слово)
- 1,5sk (bo xiaodao)
- SK (маленький меч))
- 1,5 тыс. (1,5 мм тип тонкого ножа)
Добавить в корзину
Другие товары этого продавца


¥ 5 4.9104руб.
¥4.289руб.
¥23486руб.
¥ 19.9 19.5413руб.
| Цвет: | K (тип ножа), 1,5 тыс. (1,5 мм тип тонкого ножа), SK (маленький меч)), 1,5sk (bo xiaodao), Я (тонкий наконечник), B (Yuanjianzui), 2c (подкова), 3c (подкова), 4c подкова), 1.6d (одно слово), 2.4d (одно слово), 3.2d (одно слово), Бесплатная пробная версия 1 |
Бренд:Xufeng (Xufeng)
особенный  :
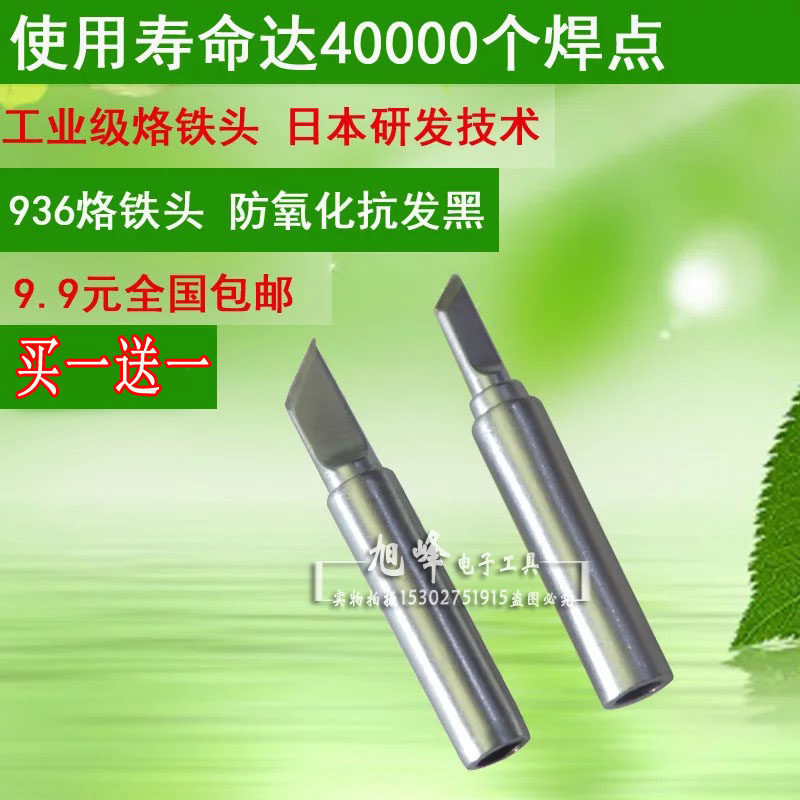

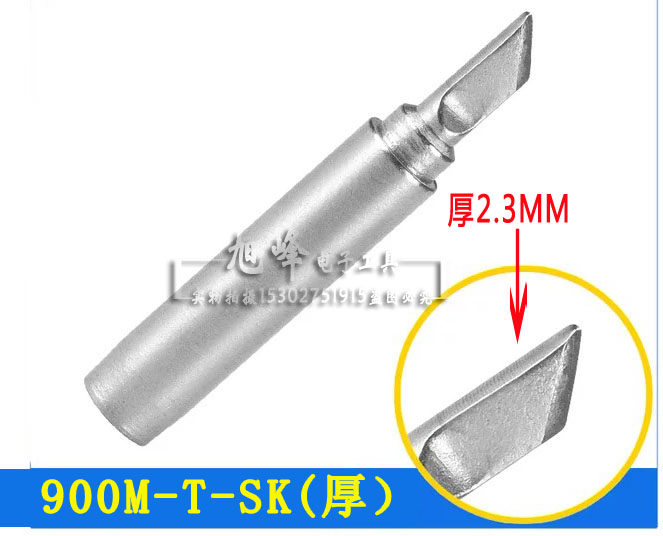
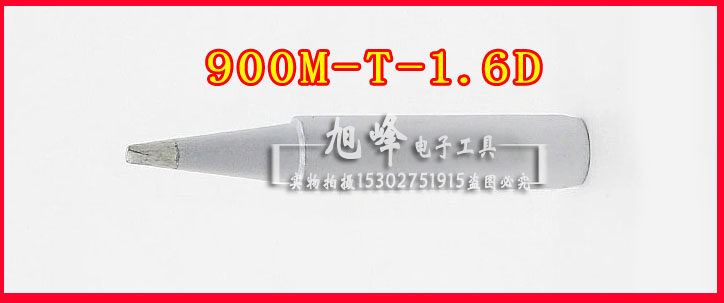
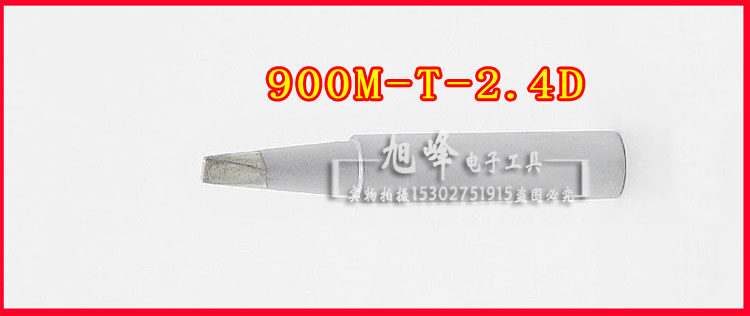
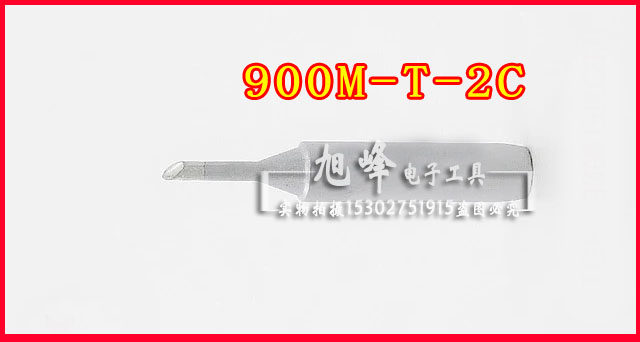 Сварная сварной частью ножом, построенной или сварной сваркой
 Большая железная голова для многообеспеленного.
Область применения:Подходит для SOJ, PLCC, Son, QFP, Power, Ground
  разделить компоненты, коррекционные оловянные мостики, разъемы и другие сварки
Информация о продукте
Солдаты Антая имеют следующие характеристики:
1. Материал импортируется импортированной анаэробной медью в качестве сырья, который имеет точный размер обработки и быструю теплопроводности;
2. Олово гладко, а производительность стабильна. Сварки после сварки гладкие и однородные;
3. Сделано из специального механизма и технологий по внешнему виду, точный размер;
4. Сглаженная олово, ожидаемая продолжительность жизни превышает 20 000 сварных швов, качество Antai, заслуживает доверия!
5. Объем гальванизации принимает первую технологию риса натрия, которая имеет супер сильную антикоррозию, антиоксиданту и сварки, превышающий 20 000 баллов.
Выбор паяльной железной головы
1. Размер
A. Размер приповных суставов: выбор подходящей пайковой железной головки в соответствии с размером припоя, может сделать работу более гладкой.Голова железа пайки слишком мала, а температура недостаточно;
B. Плотность сварочных соединений: сварка на плотной плате, используя прореживающуюся головку железа, чтобы уменьшить возможность образования оловянного моста.
2. Форма
A. Типы сварки компонентов: различные типы электронных компонентов, такие как сопротивление, емкость, ядро SOJЧип и чип SOP требует сотрудничества различных железных головок для улучшения работниковЭффективность.
A. Типы сварки компонентов: различные типы электронных компонентов, такие как сопротивление, емкость, ядро SOJЧип и чип SOP требует сотрудничества различных железных головок для улучшения работниковЭффективность.
Б. Степень легко связаться с Ваттиалами.Если расположение точки сварки окружено некоторыми более высокими электронными компонентами, это сложно
В связи с контактом он может использовать длинную и молодую паячую железную головку.
C. Количество объема олова: требует большего объема олова, и может использовать большое количество пайков на поверхности площади слоя с оловом.
Обслуживание паяльной железной головки:
1.Перед сварочной работой
  вы должны сначала намочить чистую губку, а затем сжать лишнюю воду, чтобы сделать лучший эффект очистки пайки железной головки.Если используется негамидная чистящая губка, припаяя железная головка будет повреждена и вызывает олово.
2. При сварке работы
Порядок сварки ниже может сделать защиту головки железа и снизить скорость окисления.
3. После сварочной работы
Сначала отрегулируйте температуру до 250 ° C, затем очистите железную головку и добавьте слой нового олова для защиты.(Если используется таблица сварки температуры неконтролирования, сначала сократите источник питания, чтобы позволить немного снизить температуру головки железа перед оловом.)
Меры предосторожности
A.Попробуйте использовать низкотемпературную сварку.Высокая температура ускорит окисление пайковой головки железа и снизит срок службы припаяя головки железа.Если температура головки пайки железа превышает 470 ° C, его скорость окисления в два раза больше, чем у 380 ° C.
B.Не давайте слишком сильно.Не давайте слишком сильно во время сварки, в противном случае это нанесет ущерб от пайковой головки железа. Пока головка паяльника может полностью связаться с припоями, калории могут быть переданы. Кроме того, выберите соответствующую паяльную головку железа, чтобы помочь теплопередача.
C.Держите банку на банке паяльного железа.Это может уменьшить возможность окисления пайковой головки железа и сделать паячую железную головку более долговечной.После использования он должен быть добавлен с слегка пониженной температурой головки пайки железа, прежде чем добавить новую сварку, чтобы сделать слой, содержащий олово, лучший эффект окисления.
D.Держите паяльный утюг чистым и вовремя чистите оксиды.Если на головке с пайком железа есть черные оксиды, головка паяльника может быть не на банке. пайвая железная головка с чистой губкой, а затем перейдите к олово к олово. Повторите движения и очистите оксид напрямую.Примечание. Не используйте наждачную бумагу или жесткий объект для очистки пайки железной головки.
E.Выберите низко -активный сварки.Высокие движения или коррозионные сварки будут ускорять коррозионную железуную головку при нагревании, поэтому следует выбрать низкие коррозионные сварочные агенты.
F. Поставьте сварочное железо на железную стойку.Следует тщательно размещать на соответствующей железной стойке, чтобы не повреждать и повреждена головка пайки не повреждена.
G.ВыбиратьСоответствующийBae -Iron Head.выбиратьПравильный размер и форма правильной железной головки очень важны. Выбор соответствующей железной головки может сделать работу более эффективной и увеличить прочность на головки паяльной железа.Выбор неправильной головки железа пайки повлияет на более высокую эффективность сварочного стола, а качество сварки будет уменьшено.Размер головки железа пайки напрямую связан с термической пропускной способностью. Чем больше головка пайки железа, тем больше теплоемкость, тем меньше припаяя железная головка и чем меньше тепловая емкость. При непрерывной сварке, тем больше железа. Голова, тем меньше температура снижается. Горячая емкость большой паяльной головки железа высока, а более низкая температура может использоваться во время сварки. Головка паяльной железа нелегко окислять и увеличивает его срок службы.Короткая и толстая паяльная железная головка более быстрая и прочная, чем длинная и молодая припаяя головка.Вообще говоря, размер головки железа пайки основан на том, чтобы не влиять на соседние компоненты. Геометрический размер, который может быть полностью контакт с приповской точкой, может повысить эффективность сварки
Код защиты шаблонов 0528