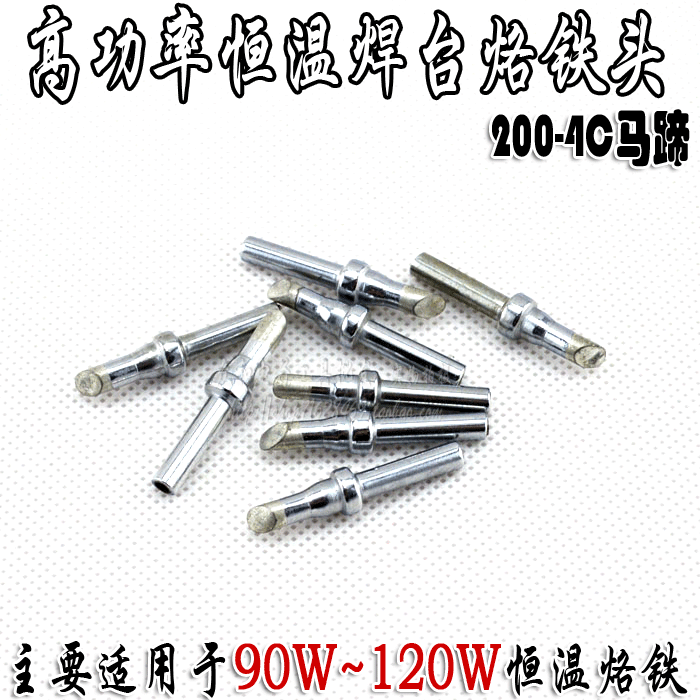
Без свинца высокая мощная температурная сварка солдаты 200-4C 203/204 90W100W120W Heedshoe Head Head
Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товара
- 2c (голова 2 мм)
- 1c (первый 1 мм)
- 4c (голова 4 мм)
- 3c (голова 3 мм)


| Цвет: | 2c (голова 2 мм), 3c (голова 3 мм), 4c (голова 4 мм), 1c (первый 1 мм) |
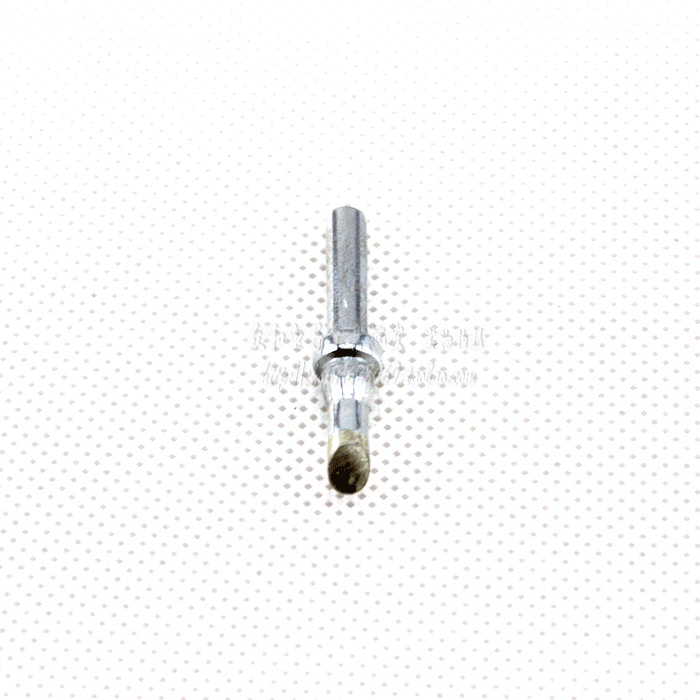
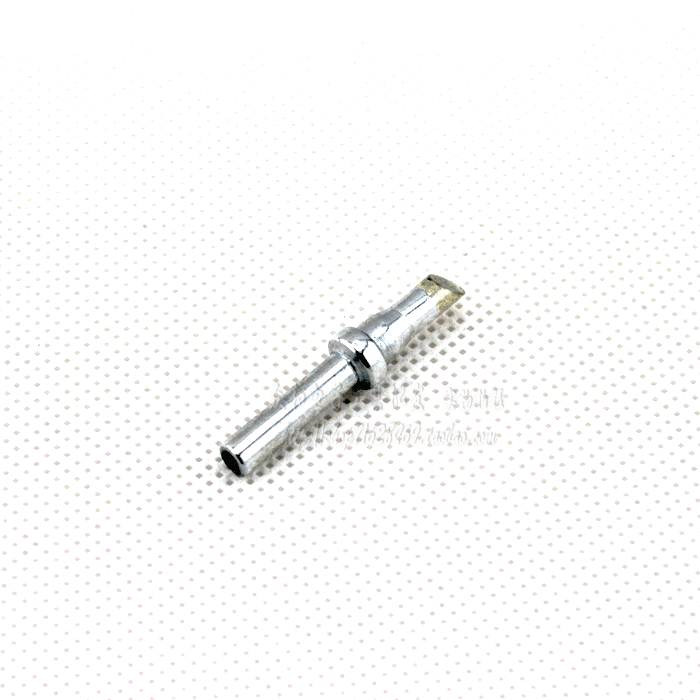
| ||||||
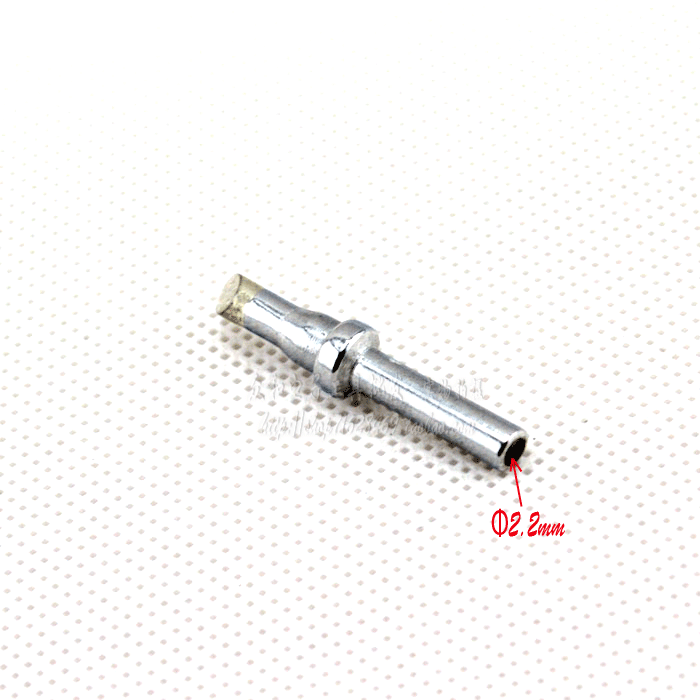
Физическая картина
Фотографии сделаны в реальной жизни. Если есть какие-либо различия в цвете, это нормально.
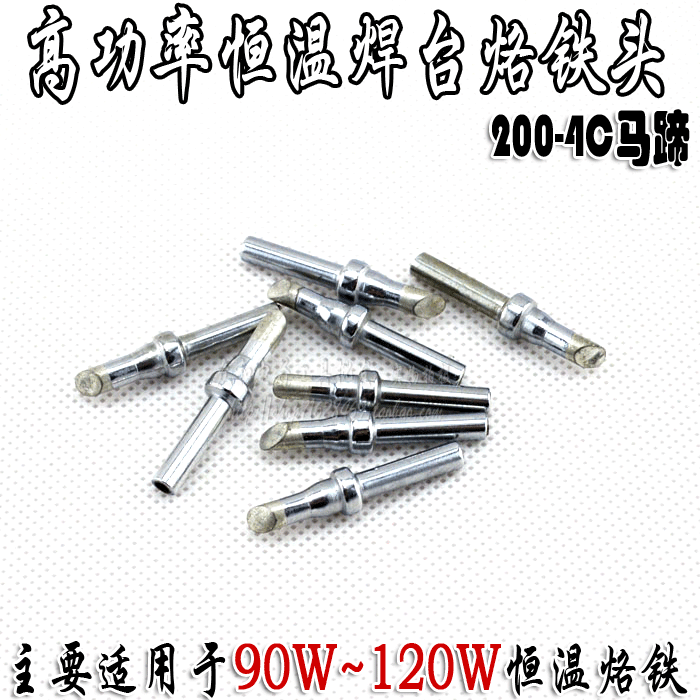

Описание продукта
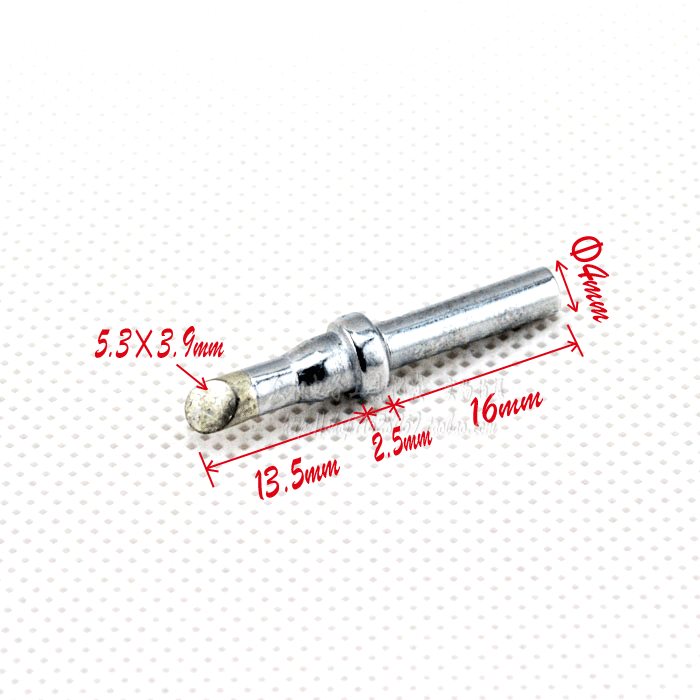
наименование товара:С высокой частотой железной головки
Номер продукта:200-4C (подкова)
Применимое паяльное железо:
В основном он подходит для быстрого грамма 203/203H/204/204H/503/504;
Функции:
1. Основное производство чистой меди (T2), высокая скорость теплопровода, очень быстрый теплопередача;
2. Гальбоплазаторный слой сплава, высокая температурная устойчивость, коррозионная устойчивость, сильная электромагнитная индукция;
3. Специальная обработка процессов, подходящая для сварки без свинца;
4. Сильная способность ходить в олово, а не окисление;
5. Свидец -постоянный термостат Термостат Тэтто железа, кислородная медь, тепловой принцип внутреннего тепла, быстрый теплообмен, качество стабильного продукта и длительный срок службы.
6, качество качества, нормальный срок службы составляет не менее 20000 припоев.
7. Форма головы - B Head (круглый наконечник), которая в основном подходит для сварки универсальных предметов.
Гарантия продукта:
Все головы паяльника прошли сертификацию SGS. Результаты сертификации сертификации SGS соответствуют требованиям EU ROHS Trance 2002/95/CE и инструкциями по исправлению последующих.
Используйте напоминание:
1. Старайтесь как можно больше использовать припаяную головку железа в пределах нормального диапазона температур и максимально используйте низкотемпературную сварку, чтобы продлить срок службы припаяя железа.
2. После того, как на поверхности на поверхности приварена головка железа припаяна. не есть олово. 80%факторов связаны с вашими привычками.
3. Не сжигайте припаяную железную голову, иначе она повлияет на жизнь.
БОЛЬШОЕ ЖЕЛЕЗНОЕ ИСПОЛЬЗОВАНИЕ И МЕСТУЧЕНИЕ | |
Правильное использование солдат и очистка и обслуживание пайковой железной головки часто не только значительно увеличивают срок службы паяльной железной головки, но и могут полностью играть в теплопередачи на головке паяльной железы. | |
1.Перед сварочной работой | |
Чистая губка должна сначала быть влажной водой, а затем сжимайте лишнюю воду.Таким образом, может быть получен чистящий эффект от пайковой железной головки.Если используется негамидная чистящая губка, она повредит головку паяльного железа и вызовет олово.(Рисунок 1) |
|
2.При сварке работы | |
Порядок сварки ниже может сделать защиту головки железа и снизить скорость окисления.(фигура 2) | |
| |
3.После сварочной работы | |
Сначала отрегулируйте температуру до 250° C, затем очистите железную головку, а также слой нового олова для защиты.(Если вы используете неконтролируемую температурную сварку железа, сначала отключите источник питания и снимите температуру головки паяльника до олово.) | |
4.Меры предосторожности | |
а. Попробуйте использовать низкотемпературную сварку | |
Высокая температура ускорит окисление пайковой головки железа и снизит срок службы припаяя головки железа.Если температура железной головки превышает 470&Град; c, его скорость окисления 380&Град; c дважды. | |
б. Не давай слишком сильно | |
Не оказывайте слишком сильно во время сварки, в противном случае он повредит паячую железную головку.Пока головка паяльника может полностью связаться с припоями, калории могут быть переданы.Кроме того, выбор правильной пайки железной головки также может помочь теплопередачи. | |
в. Всегда держите железную голову на банке | |
Это может уменьшить возможность окисления пайковой головки железа и сделать паячую железную головку более долговечной.После использования он должен быть добавлен с слегка пониженной температурой головки пайки железа, прежде чем добавить новую сварку, чтобы сделать слой, содержащий олово, лучший эффект окисления. | |
d | |
Если на головке с пайком железа есть черный оксид, головка паяльника может быть не на банке, и его нужно немедленно очистить.При очистке сначала отрегулируйте температуру головки железа до контракта | |
e. Выберите сварки с низким уровнем | |
Высокие движения или коррозионные сварки будут ускорять коррозионную железуную головку при нагревании, поэтому следует выбрать низкие коррозионные сварочные агенты. | |
Примечание: не используйте на самую бумагу или жесткие предметы для очисткиЖелезная голова. | |
ф. Поставьте сварочное железо на железную стойку | |
Когда вам не нужно использовать сварки железа, вам следует осторожно поместить паячую железу на соответствующую железную стойку, чтобы не было повреждено головки железа пайки из -за столкновения. | |
g. Выберите правильную паяльную железную головку | |
Очень важно выбрать правильный размер и форму подходящей железной головки. Выбор соответствующей паяльной железной головки может сделать работу более эффективной и повысить долговечность головки паяльника.Выбор неправильной припадной железной головки повлияет на эффективность сварочного железа, а качество сварки будет уменьшено.(изображение 3) |
|
Примечание: | |
Когда вам нужно заменить припаянный железный головку, выберите специальную головку для пайки и подтвердите марку пайки.Если непреднамеренная паяльная головка железа или бренд, который не соответствует модели, повлияет на исходную производительность припоя и повреждена сердечника нагрева и плату. | |


Уведомление о гарантии покупок клиентов


