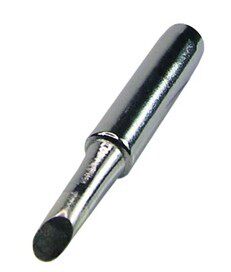
卫特斯 936 паяльная железная головка 900M-T-4C Подкова головка пайки Железная головка подходит для 936 Сварочного стола
Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товара
- 10 бесплатная доставка


| Цвет: | 10 бесплатная доставка |

900 -метровая паяльная головка железа
Технические характеристики и размер паяльной железной головки:
900M-T-4C подковообразной диаметр: 4 мм
Применимо: 936 937 942 969 8586 8502 852 898D и другие сварки.
Выбор паяльной железной головы
1. Размер
A. Размер припояного соединения: выбор соответствующей железной головки в соответствии с размером припоя, может сделать работу гладкой.Заголовка железа слишком мала, а температура недостаточно;
B. Плотность сварочных соединений: сварка на плотной плате, используя прореживающуюся головку железа, чтобы уменьшить возможность образования оловянного моста.
2. Форма
A. Сварные компоненты находятся в типе: различные типы электронных компонентов, такие как сопротивление, конденсаторы, чипы SOJ, чипы SOP, требуют сотрудничества различных головок железа для повышения эффективности работы.
Б. Степень легко связаться с Ваттиалами.Например, расположение точки сварки окружено некоторыми высокими электронными компонентами, и с ней трудно связаться.
C. Необходимо количество олова: требуется больше количества олова, и можно использовать слой, начиная с оловом, можно использовать с большой площадью поверхности с большой площадью поверхности.
Обслуживание паяльной железной головки:
1. Перед сварочной работой
Сначала вы должны намочить чистую губку и сжать лишнюю воду, чтобы сделать паяльную железу хорошим эффектом очистки.Если используется негамидная чистящая губка, припаяя железная головка будет повреждена и вызывает олово.
2. При сварке работы
Порядок сварки ниже может сделать защиту головки железа и снизить скорость окисления.
3. После сварочной работы
Сначала отрегулируйте температуру до 250 ° C, затем очистите железную головку и добавьте слой нового олова для защиты.(Если используется таблица сварки температуры неконтролирования, сначала отключите фильм, и температура головки пайки слегка снижается перед оловом.)
4. Меры предосторожности
A. Постарайтесь использовать низкотемпературную сварку
Высокая температура ускорит окисление пайковой головки железа и снизит срок службы припаяя головки железа.Если температура головки пайки железа превышает 470 ° C, его скорость окисления в два раза больше, чем у 380 ° C.
Б. Не давайте слишком сильно
Не давайте слишком сильно во время сварки, в противном случае это нанесет ущерб от пайковой головки железа. Пока головка паяльника может полностью связаться с припоями, калории могут быть переданы. Кроме того, выберите соответствующую паяльную головку железа, чтобы помочь теплопередача.
C. Частые олово на банке паяльного железа
Это может уменьшить возможность окисления пайковой головки железа и сделать паячую железную головку более долговечной.После использования он должен быть добавлен с слегка пониженной температурой головки пайки железа, прежде чем добавить новую сварку, чтобы сделать слой, содержащий олово, хороший эффект антиокисления.
D. Держите паяльный железо чистым и вовремя чистите оксид
Если на головке с пайком железа есть черные оксиды, головка паяльника может быть не на банке. пайвая железная головка с чистой губкой, а затем перейдите к олово к олово. Повторите движения и очистите оксид напрямую.
E. Выберите сварки с низким уровнем
Высокие движения или коррозионные сварки будут ускорять коррозионную железуную головку при нагревании, поэтому следует выбрать низкие коррозионные сварочные агенты.
Примечание. Не используйте наждачную бумагу или жесткий объект для очистки пайки железной головки.
F. Поместите сварное железо на сварную железную стойку и осторожно получите сварку железа на соответствующей железной стойке, чтобы не было повреждено столкновением.
G. Выберите правильную паяльную железную головку
Очень важно выбрать правильный размер и форму железной головки. Выбор соответствующей пайковой железной головки может сделать работу более эффективной и повысить долговечность головки железа пайки.Выбор неправильной головки железа пайки повлияет на более высокую эффективность сварочного стола, а качество сварки будет уменьшено.
  Голова используется.Долговечный.
Короткая и толстая паяльная железная головка более быстрая и прочная, чем длинная и молодая припаяя головка.Вообще говоря, размер головки железа пайки основан на том, чтобы не влиять на соседние компоненты. Геометрический размер, который может полностью подвергаться воздействию сварной точки, может повысить эффективность сварки.