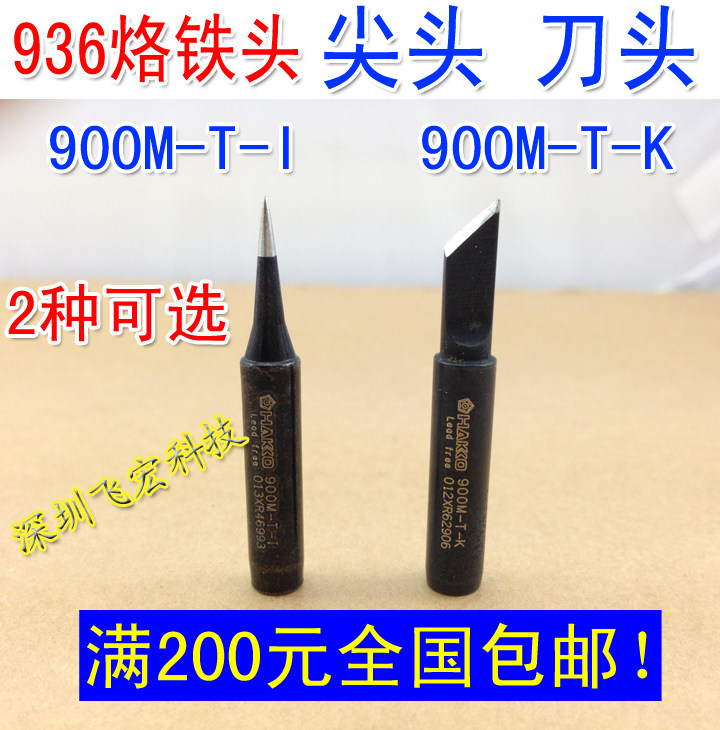
10 БЕСПЛАТНАЯ ДОСТАВКА Высококачественная 936 паяльная железная головка в форме ножа в форме свинцового ножа K Mouth 900M-T-K Тип (черный)
Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товара


| Цвет: | 【Polyhead】, 【Голова】 |
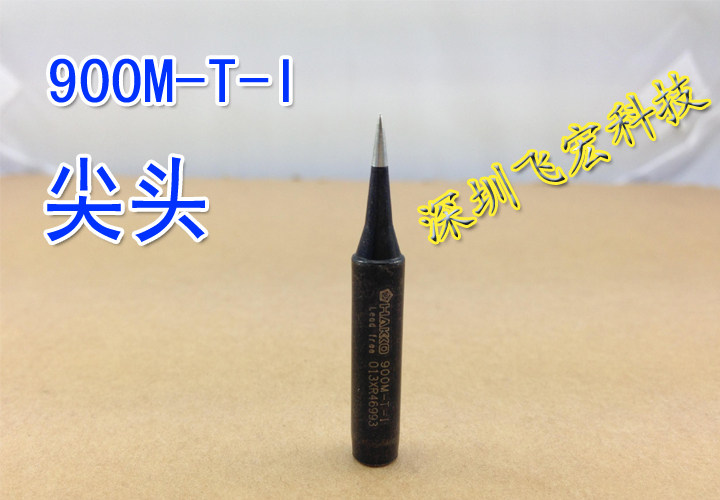
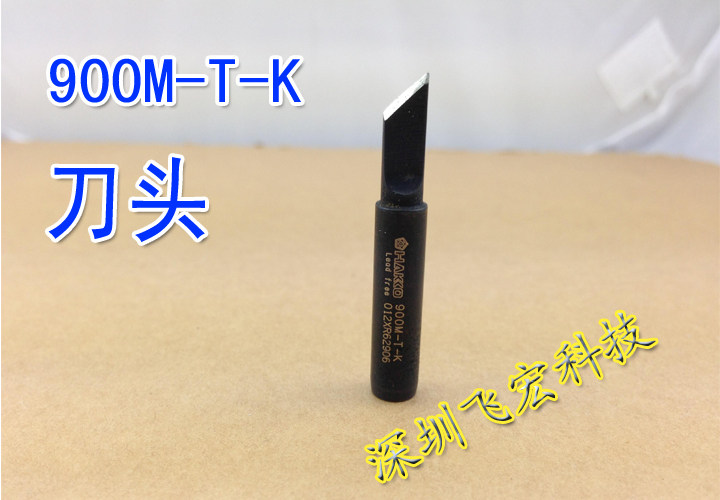
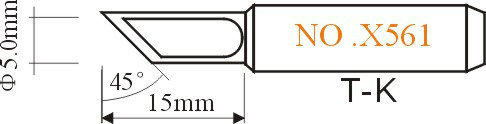
Модель: 900M-T-I 900M-T-K 900M-T-3C (подкова заостренного ножа)
Внедрение продукта: Бесполетная краска экологически чистая железная черепаха, высокая температурная стойкость, более подходит для сварки неотъемлемых олова с высокими точками плавления.
Применимо 900M, 900M-ESD, 907, 907-ESD, 933 паяльная ручка железа.
Применима серия сварки 936, 937 и 938.Сварные платформы 936, продаваемые нашим магазином, двумя таблицей разборки двух рабочих, таких как серия Qatar 852 и серия Gaudi 952, применимы.
Как поддерживать техническое обслуживание железной головы:
1: Попробуйте использовать низкотемпературную сварку
Высокая температура ускорит окисление пайковой головки железа и снизит срок службы припаяя головки железа.Если температура железной головки превышает 470&Град; c, его скорость окисления 380&Град; c дважды.
2: не давайте слишком сильно
Не оказывайте слишком сильно во время сварки, в противном случае он повредит паячую железную головку.Пока головка паяльника может полностью связаться с припоями, калории могут быть переданы.Кроме того, выбор правильной пайки железной головки также может помочь теплопередачи.
3: Часто держите паяльную железную головку на олово
Это может уменьшить возможность окисления пайковой головки железа и сделать паячую железную головку более долговечной.После использования он должен быть добавлен с слегка пониженной температурой головки пайки железа, прежде чем добавить новую сварку, чтобы сделать слой, содержащий олово, лучший эффект окисления.
4: Держите припаянную головку железа чистой и очистите оксид
Если на головке с пайком железа есть черный оксид, головка паяльника может быть не на банке, и его нужно немедленно очистить.При очистке сначала отрегулируйте температуру головки железа до 250° C, очистите железную голову чистой губкой, а затем перейдите к банке.Повторите движение, пока оксид не будет очищен.
5: Выберите сварки с низким уровнем.
Высокие движения или коррозионные сварки будут ускорять коррозионную железуную головку при нагревании, поэтому следует выбрать низкие коррозионные сварочные агенты.