936 Головка железа, железная головка, постоянная термостат головка, Электроэлектрическая паяльная паяльная лидер.
Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товара
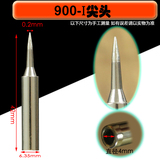
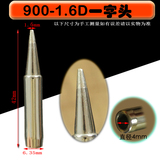
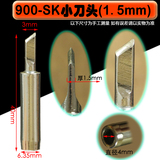
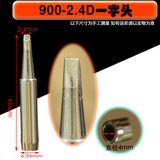
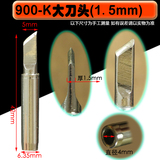
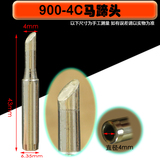
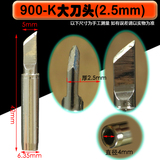
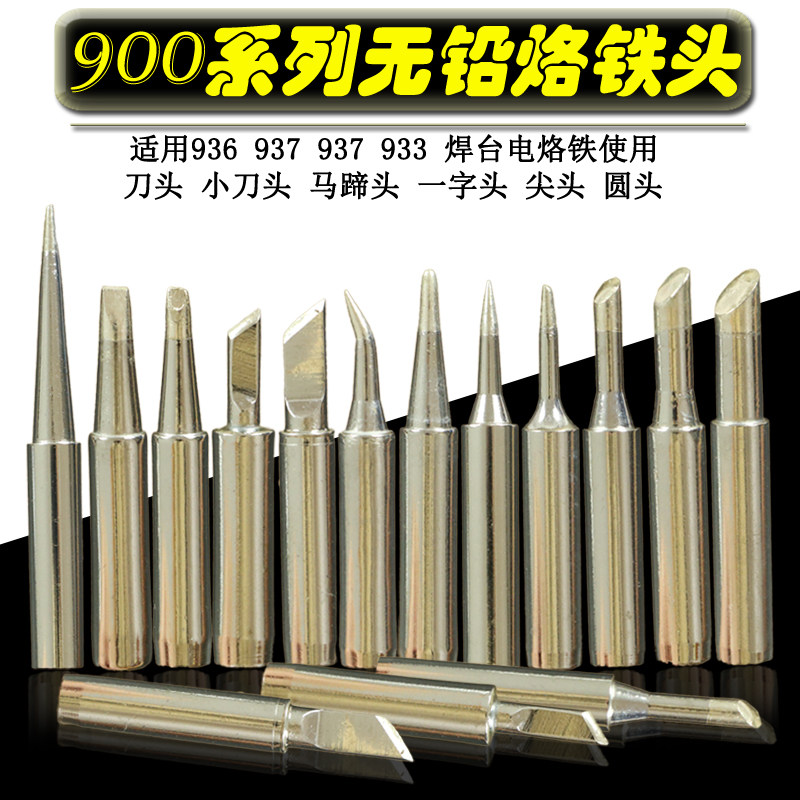
- Круглый наконечник Bright 900-0,8B (10 шт. в упаковке)
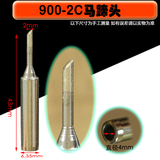
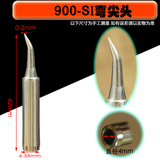
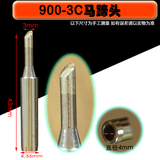
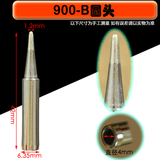
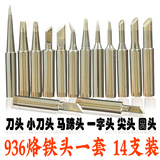
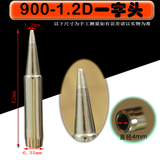
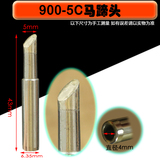
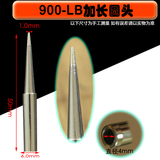
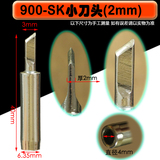


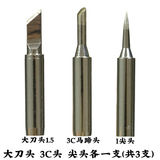
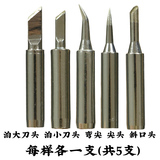
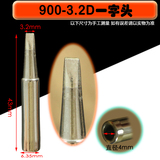
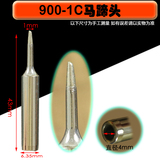
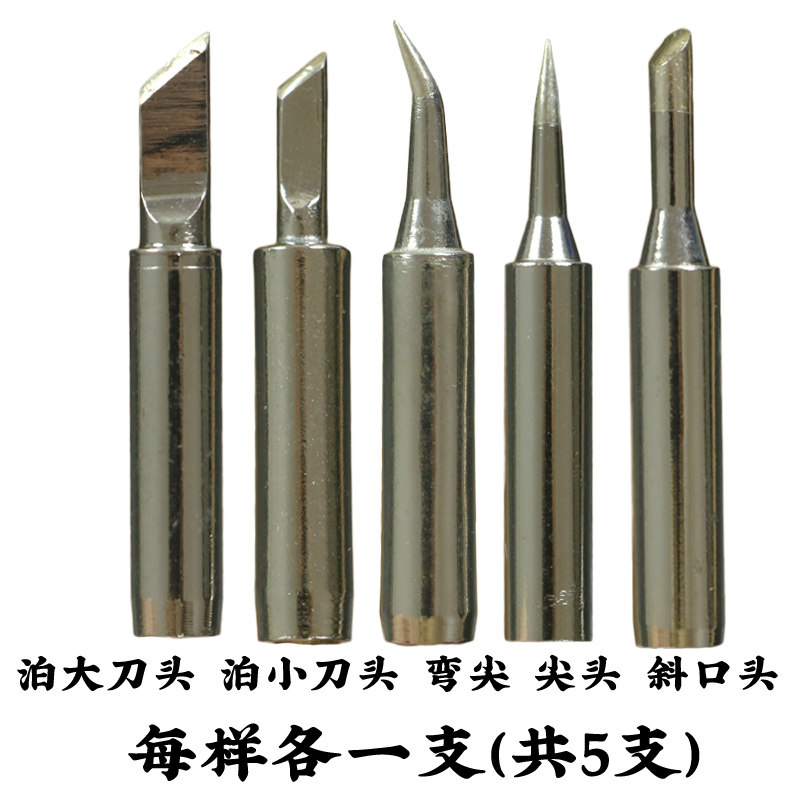
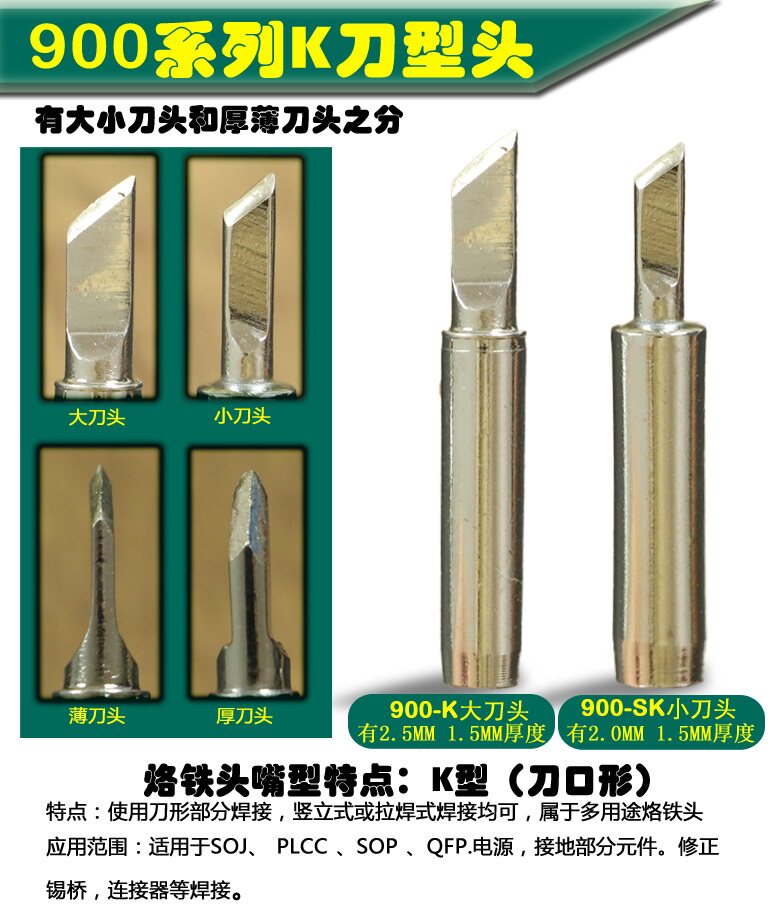
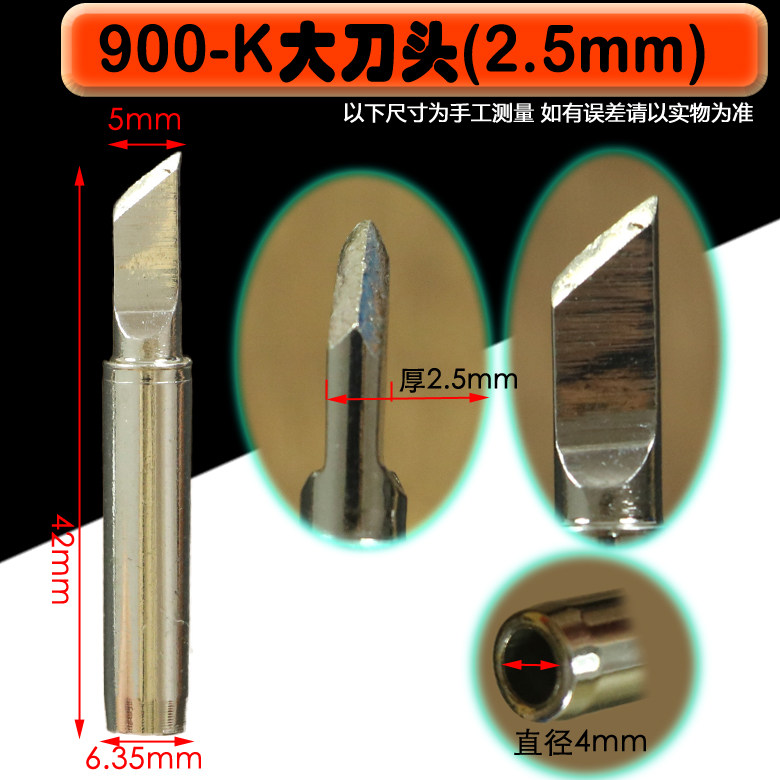
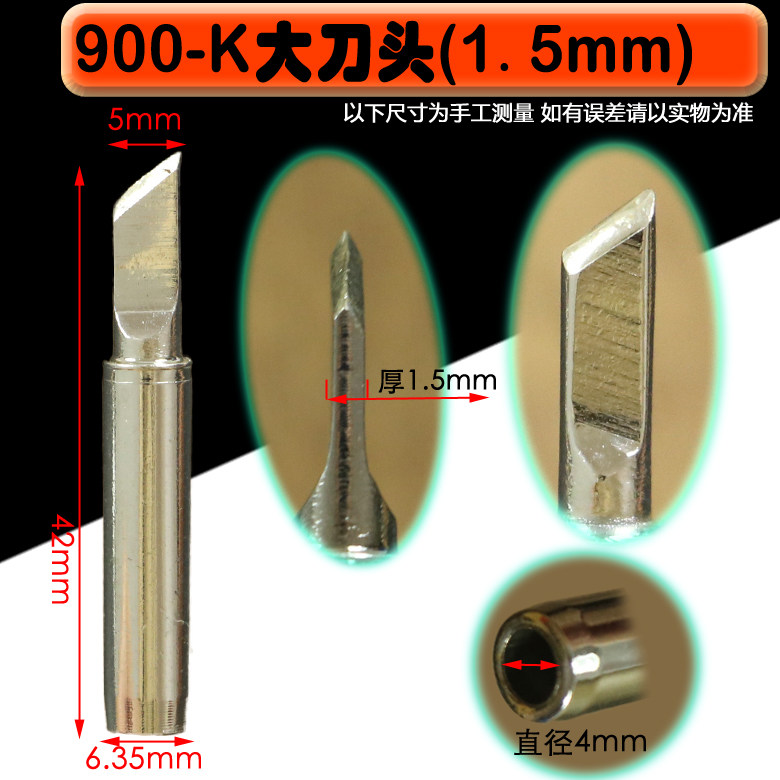
| Цвет: | Light 900-кратный нож Head 2.0 (10 установка), Light 900-кв., Light 900-I Pointed (10 упаковок), Яркий изогнутый наконечник 900-SI (10 шт. в упаковке), Light 900-B Круглая головка (10 упаковок), Light 900-фунт расширяет круглую головку (10 установок), Круглый наконечник Bright 900-0,8B (10 шт. в упаковке), Light 900-5C Hordeshoe Head (10 установок), Light 900-4C Hordeshoe Head (10 установлен), Light 900-3C Hordeshoe Head (10 установлен), Light 900-2C Hordeshoe Head (10 установок), Light 900-1C Hordeshoe Head (10 упаковок), Light Light 900-3,2D одна головка (10 установка), Light 900-2.4d One Head (10 установка), Приставка Bright 900-1.6D (упаковка 10 шт.), Приставка Bright 900-1.2D (упаковка 10 шт.), Большая головка ножа и небольшая головка ножа толстые (всего 4), 936 заголовок (14 установлен), Толстая головка ножа+голова с толстым ножом, Лезвие Bright 900-K большое 2,5 (упаковка 10 шт.), Большое лезвие Bright 900-K 1,5 10 шт., Большая ножевая головка, заостренная головка 3C (всего 3 шт.), Есть 5 ветвей Po Dao Knife Small Knife, сгибающим 5 |
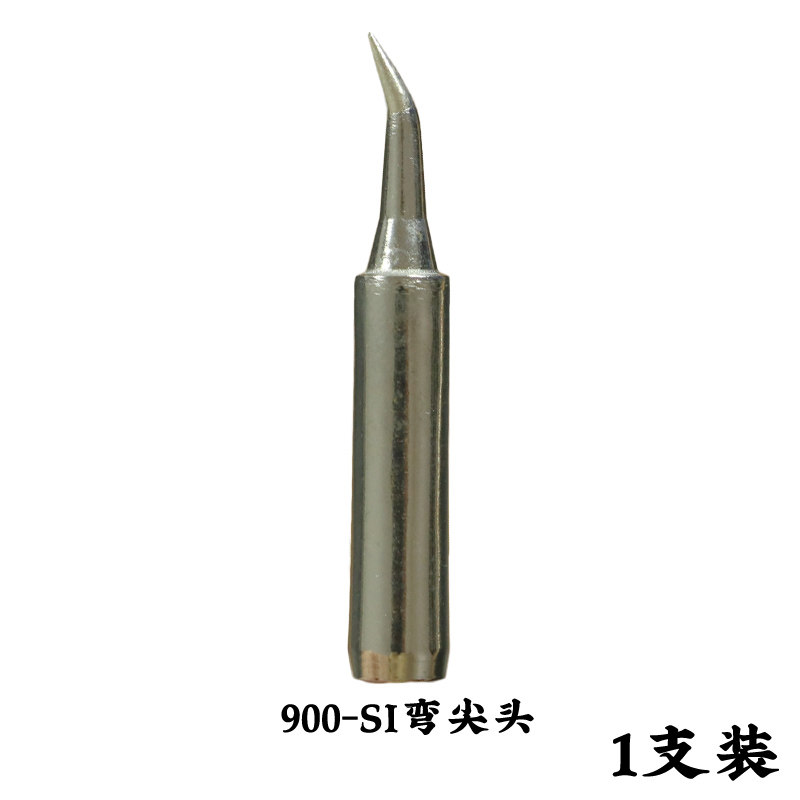
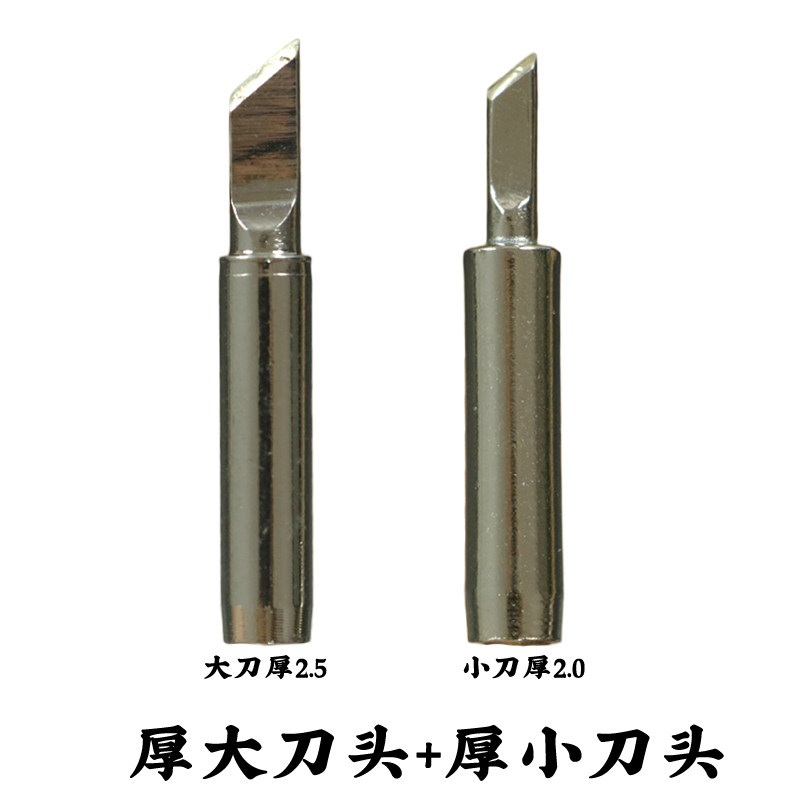
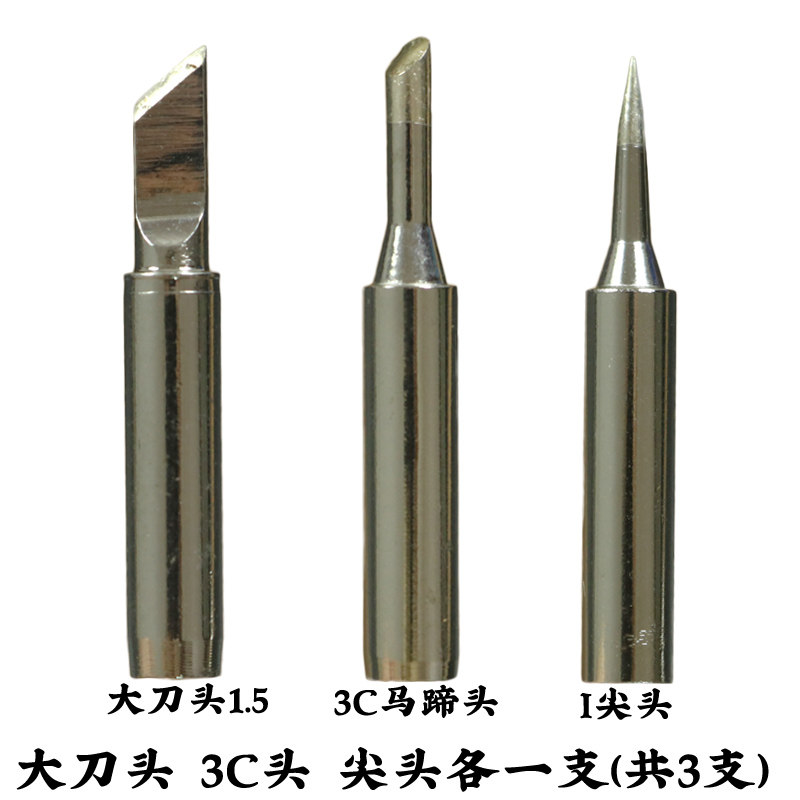
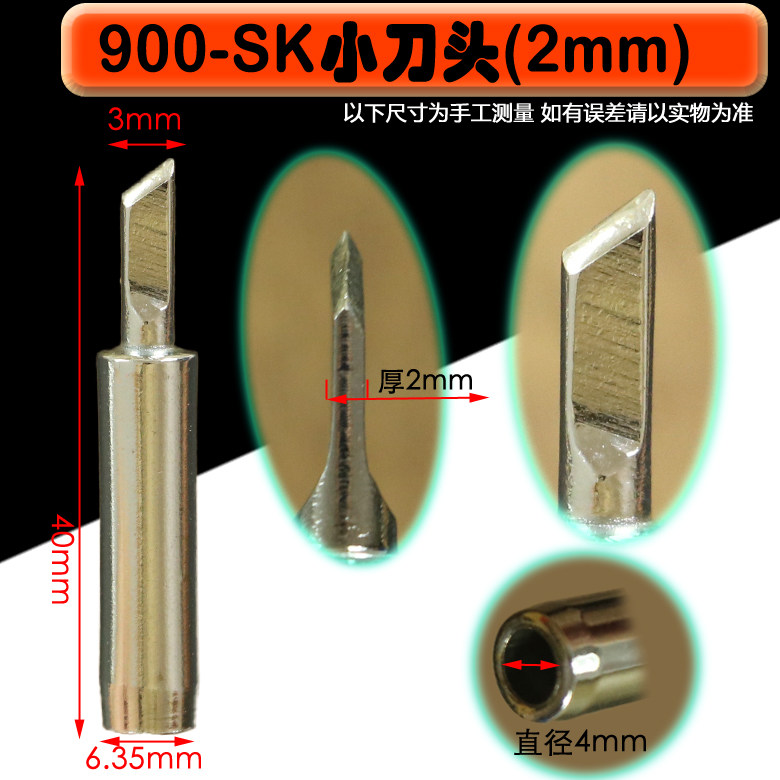
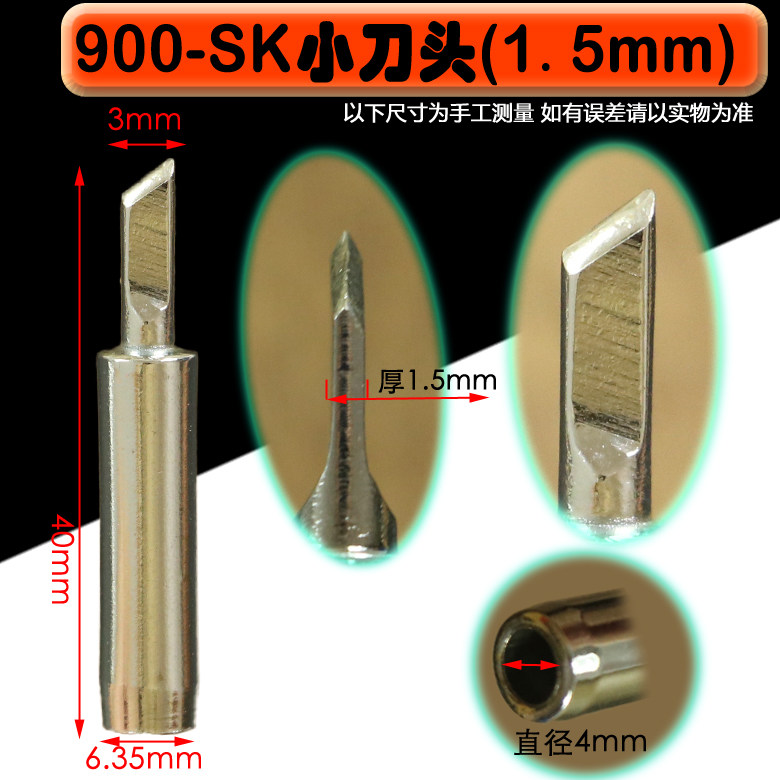
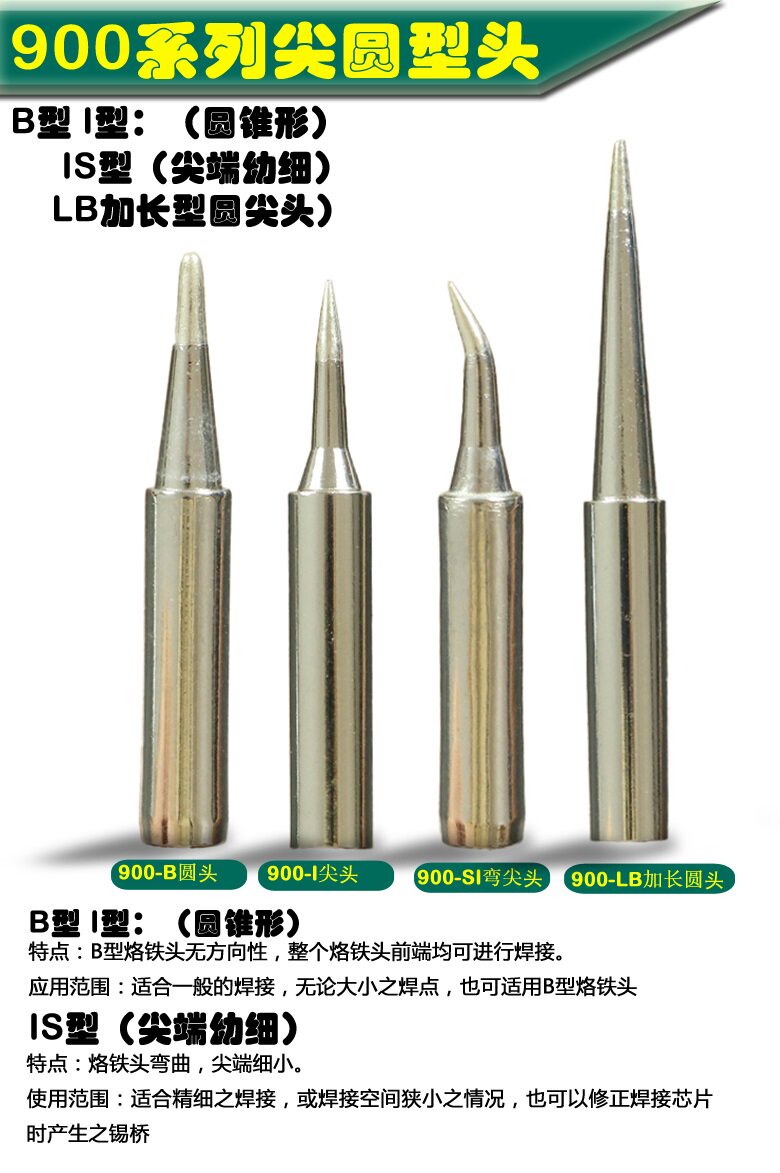
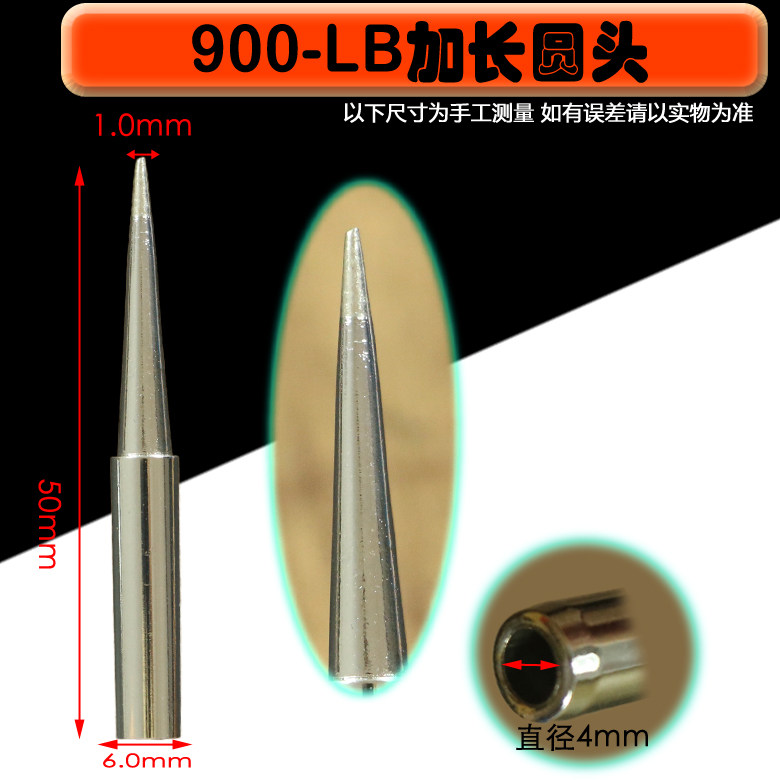
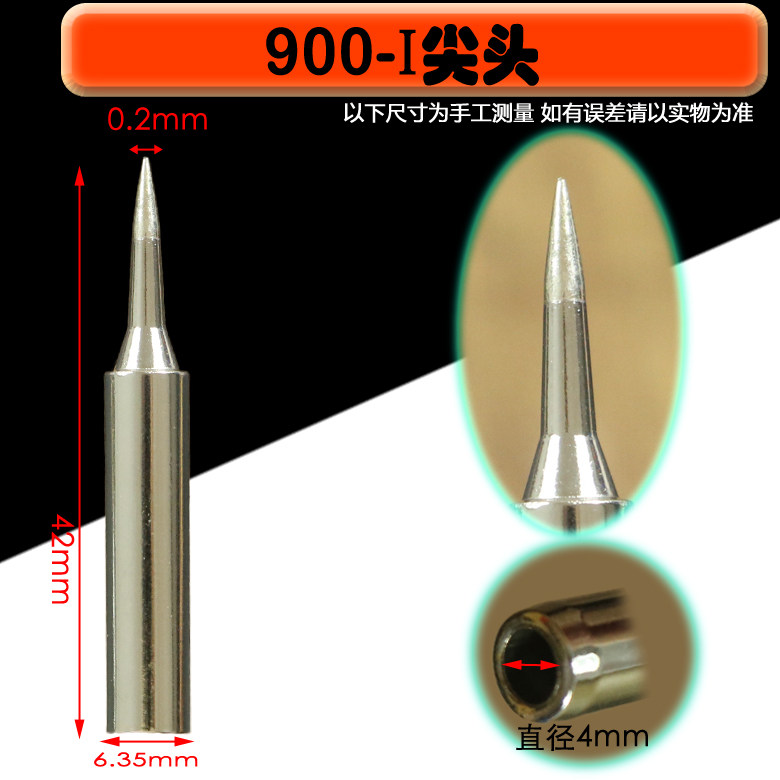
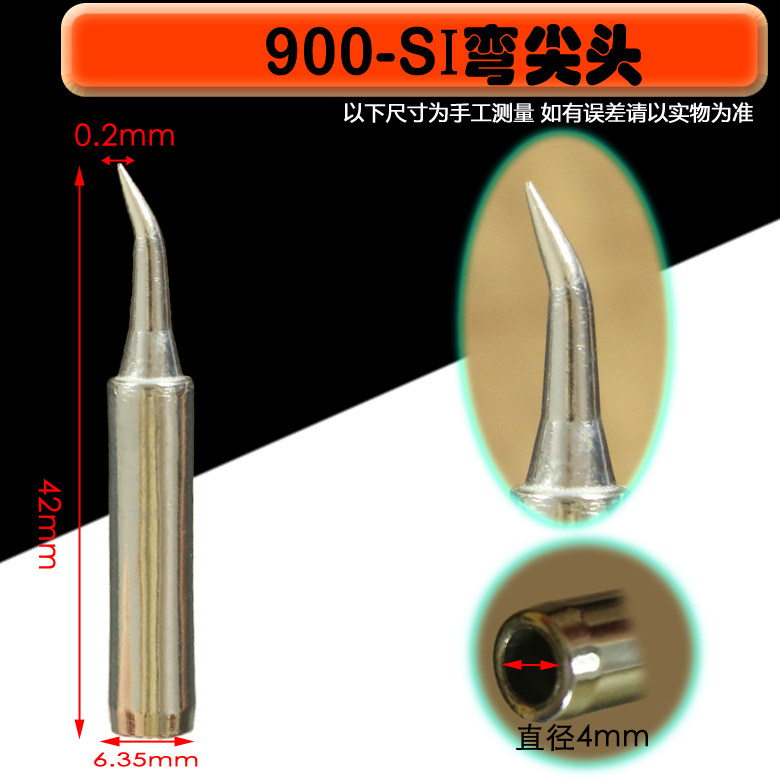
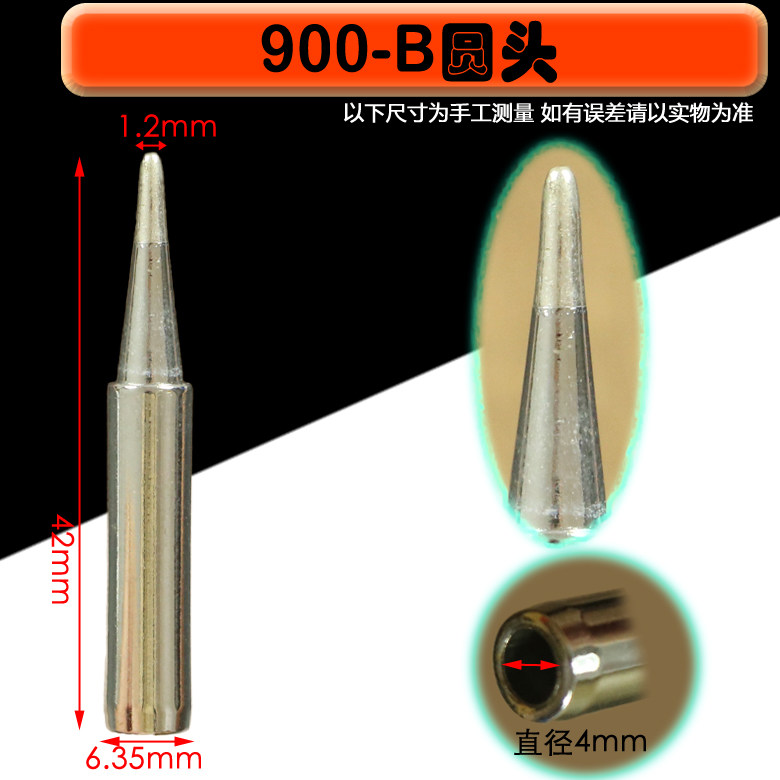
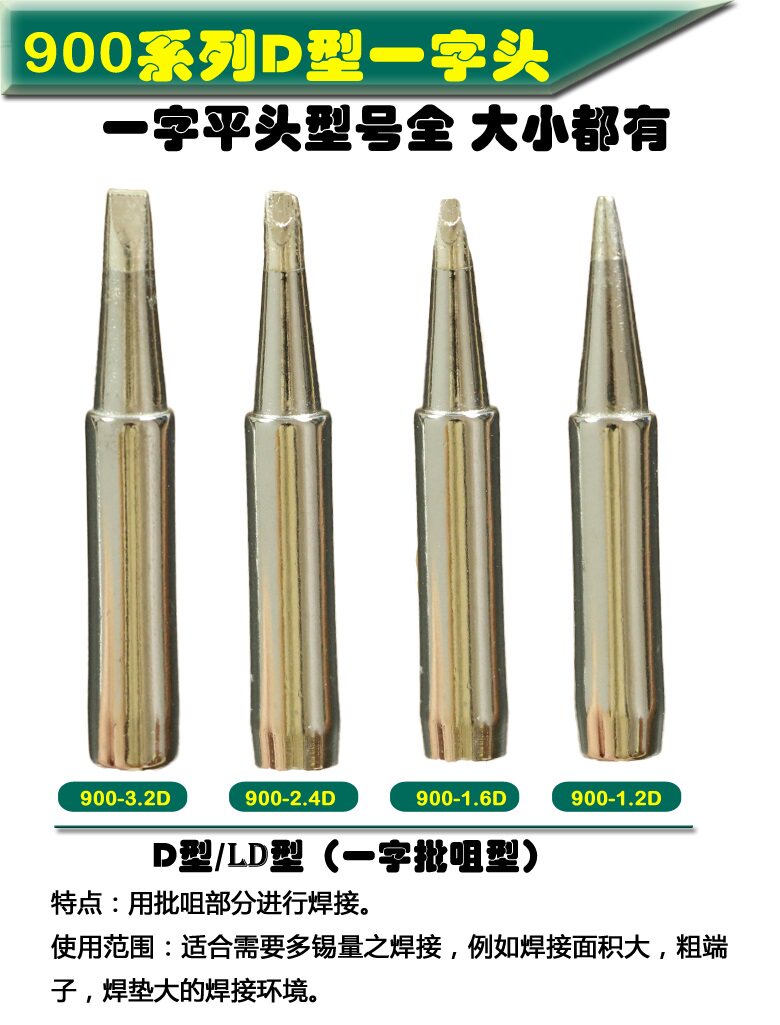
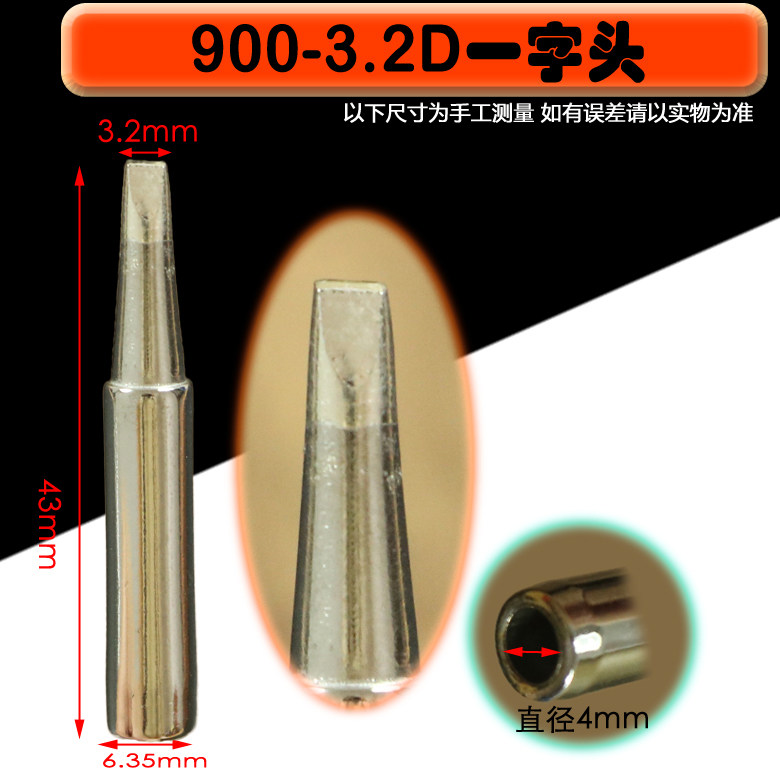
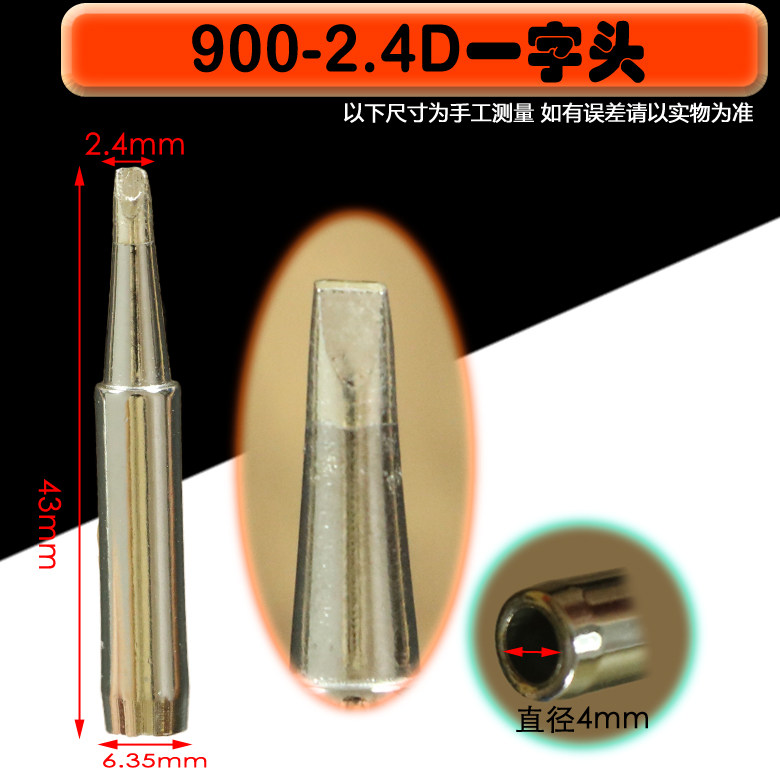
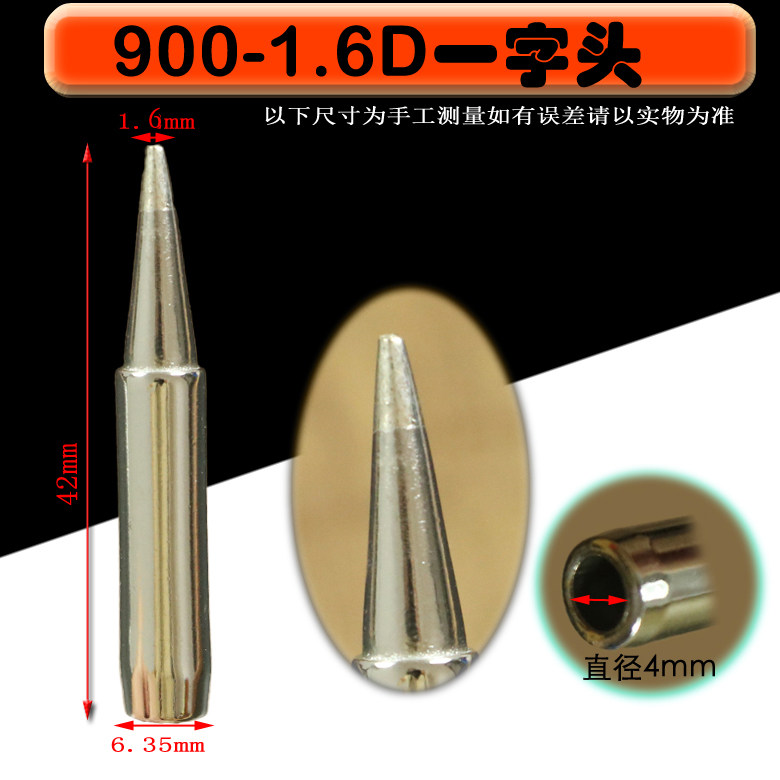
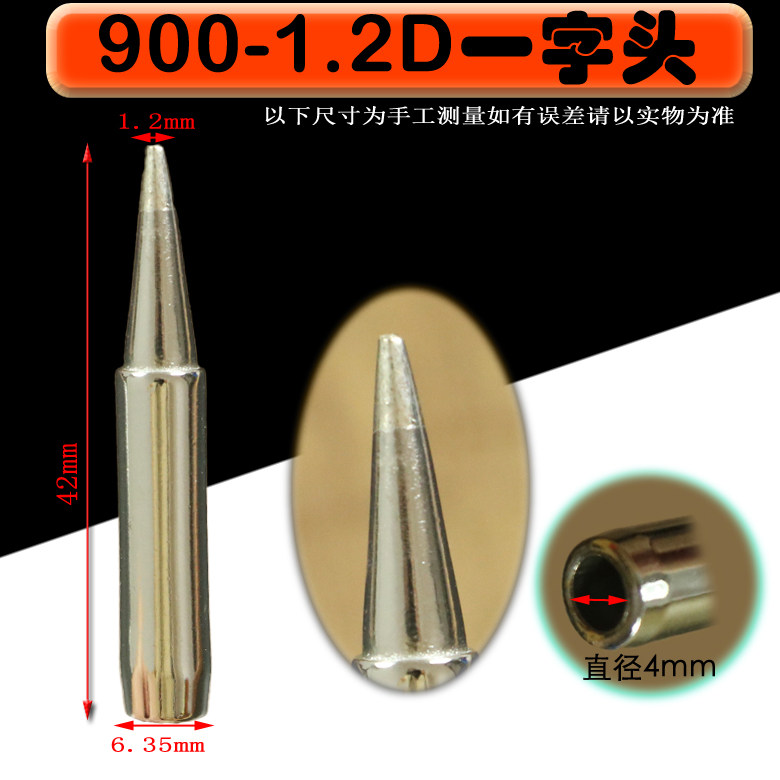
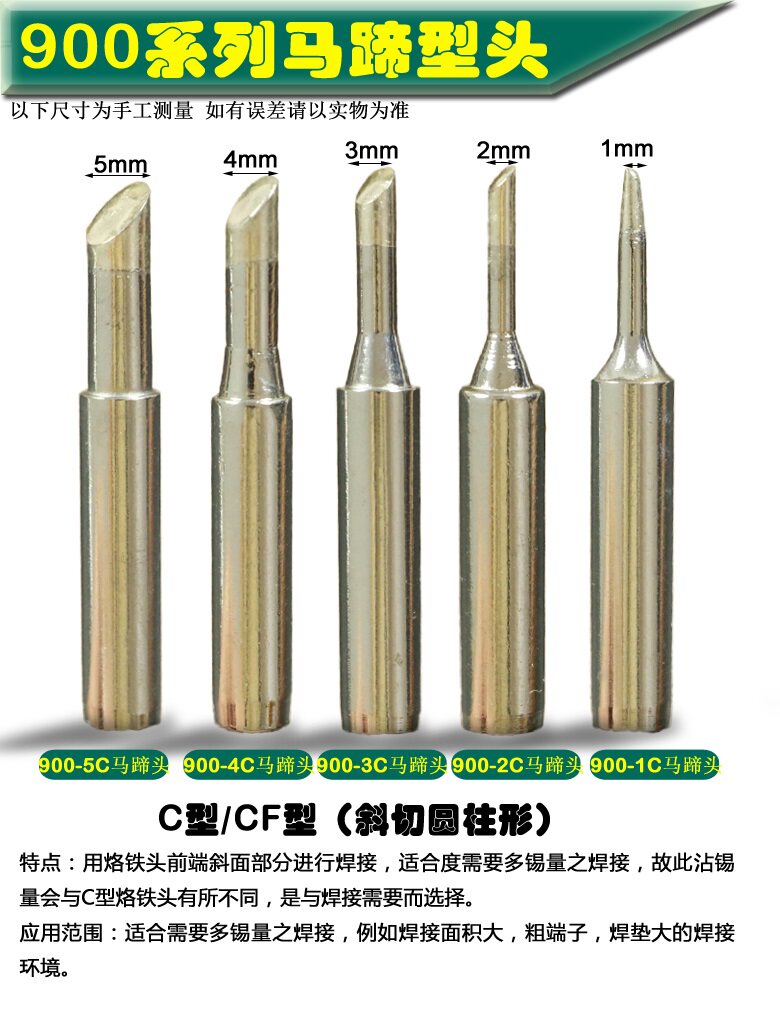
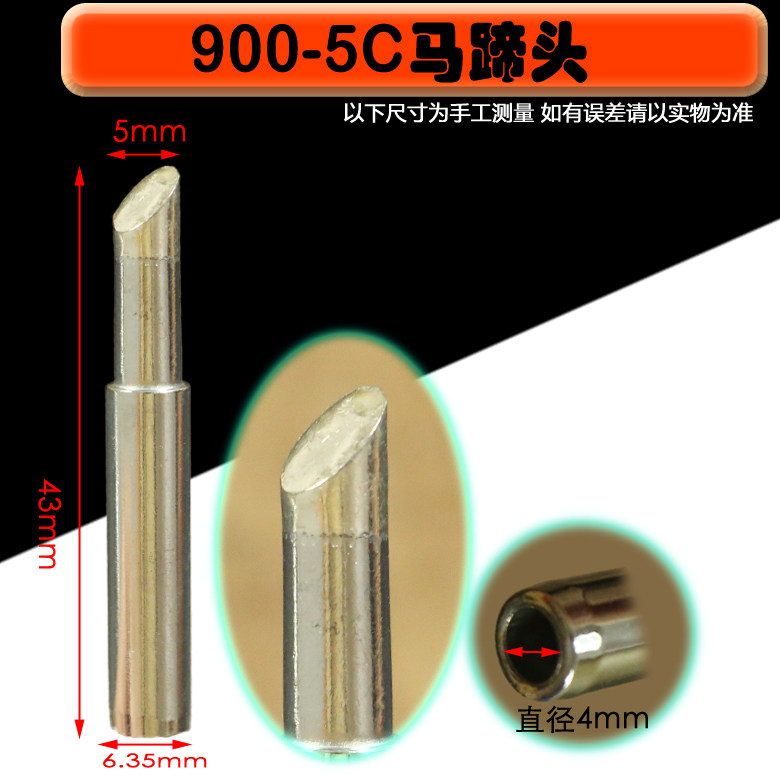
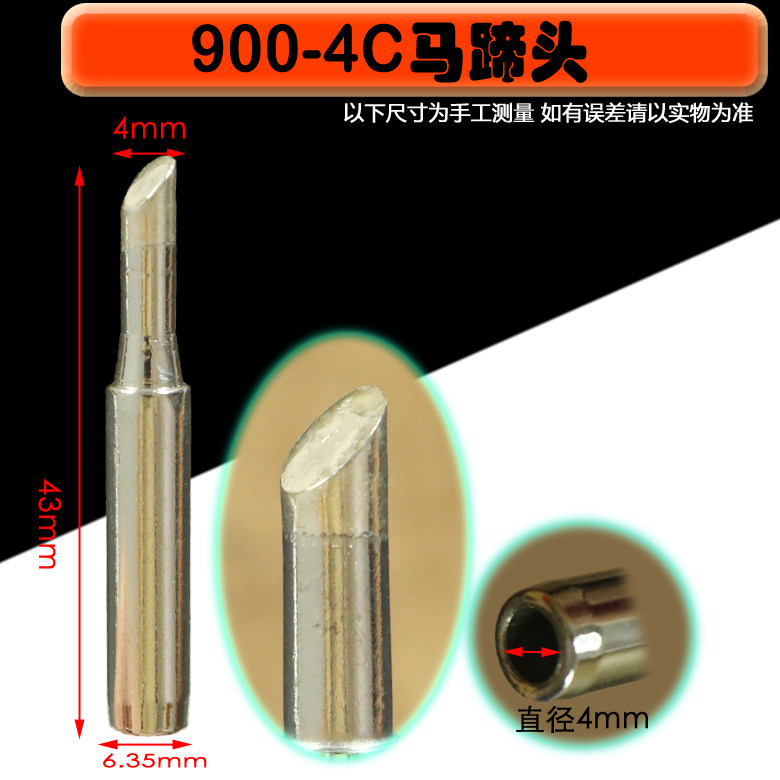
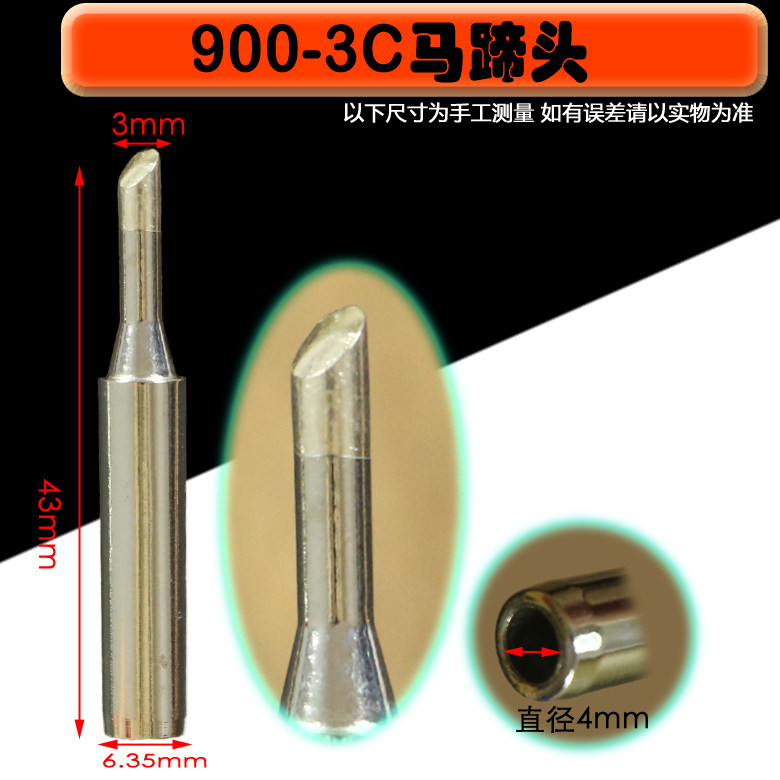
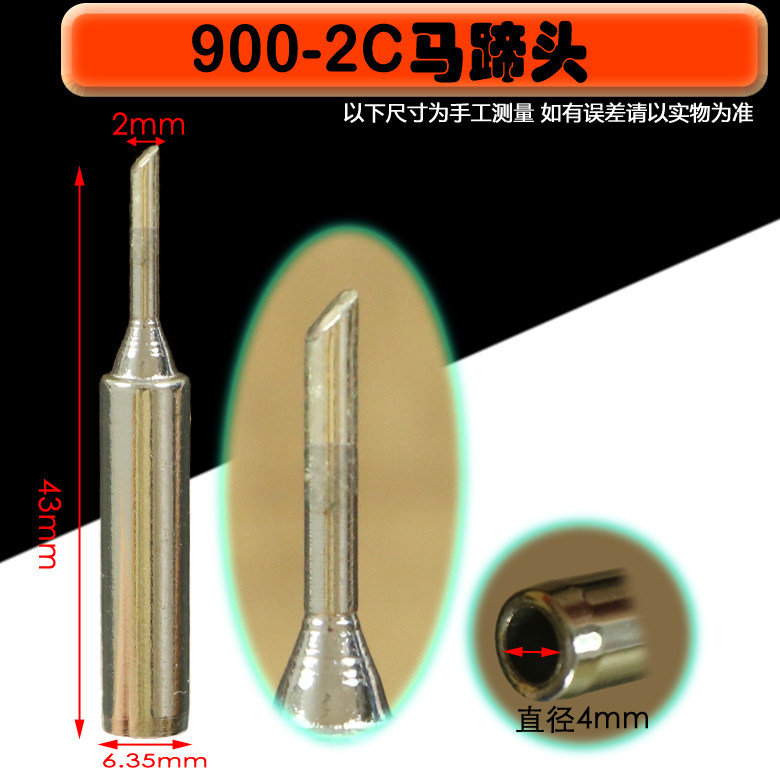
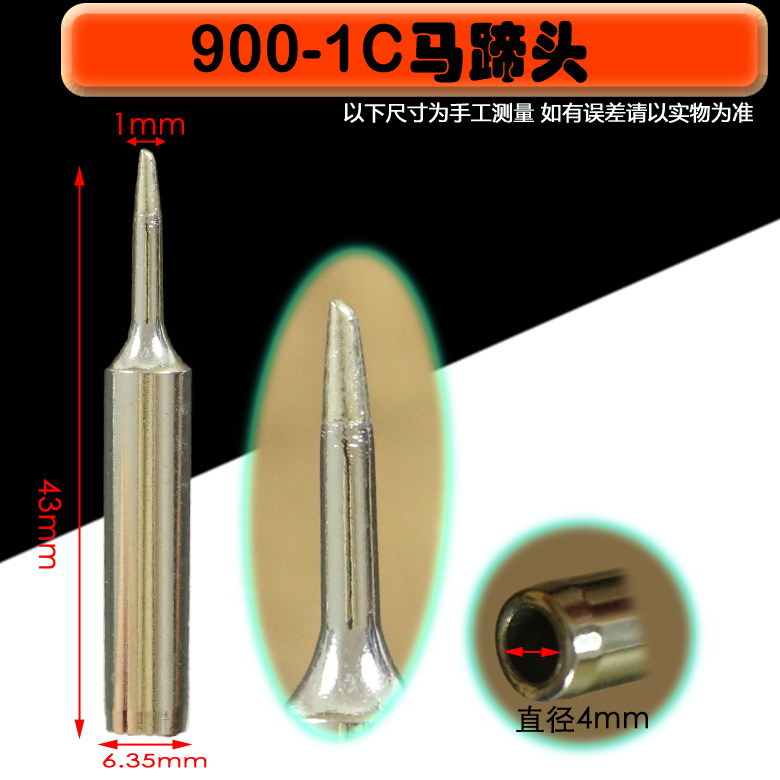
Матч 936 937  938 969 939 Модель для сварки таблицы

Как выбрать правильную паяльную железную головку:
В дополнение к выбору припаянной железной головки с различной толщиной для адаптации к вашей рабочей среде, метод выбора железных головок также отличается.Размер припаяя головки железа напрямую связан с термической пропускной способностью. Чем больше сварка железа, тем больше термическая пропускная способность, тем меньше сварка железа головки и чем меньше тепловая пропускная способность.При непрерывной сварке, чем больше сварка железа, температура уменьшается. Кроме того, поскольку горячая емкость большой сварки сварной головки железа высока, более низкая температурная сварная головка железа может использоваться для окисления при сварке, что увеличивает его срок службы.
Короткие и толстые сварки железных головок с длинным и небольшим сварочным железом быстрые и прочные.Плоские тупые паяльские железные головки могут отправлять больше калорий, чем острая паяльница.Вообще говоря, размер сварной железной головки является стандартным в стандарте.Выбор геометрического размера, который может полностью связаться с сварочным соединением, может повысить эффективность сварки.
Модель продукта 900 серии
900-M-K Форма ножа
Заголовок ножа 900 м
900-M-4C Подковы
900-M-3C Подкова
900-м-2-2C Подкова
900-М-1c подковообразной формы
Блуждающая форма 900-м-м
900-м-это изогнутая форма
900-м-я Шарп
900-M-D1.6 Форма слов
900-M-D2.4
900-м-D3.2 Форма слов
Привычки использования и методы пайковой железной головки важны для срока службы пайки.
Использование и обслуживание пайки железной головки:
1..Выберите правильную жестяную линию
Используйте при сварке63%—37%Следующие сварные сварные железные головки часто защищены оловянными слоями.Кроме того, более толстая оловянная линия должна использоваться для сварки, потому что более толстые оловянные линии имеют хорошую защиту сварной железной головки.
2..Держите сварку железной головы в чистоте
Протрите сварку сварки, старую олово и оксиды на головке железа с мокрой специальной чистящей губкой.После каждого использования обязательно очистите оксид на сварной железной головке и добавьте новую олово в слой сварной железной головки.
3..Нанесите слой олова на поверхность железной головки
Это может уменьшить возможность окисления сварной головки железа и сделать сварку железа более долговечной.После использования его следует применять к новому оловянному слою после того, как влажность сварки железа слегка снижается.
4..Поместите сварочное железо на железной стойке
Когда вам не нужно использовать сварку железа, вам следует осторожно поместить железное железо на соответствующую железистую стойку, чтобы не было повреждено железного железа при столкновении.
5..Мгновенная очистка оксиды
Когда крошечный слой содержит черные оксиды или ржавчину, возможно, что сварная железная головка не может быть на банке и не может быть сварена.Если вы обнаружите, что существуют черные оксиды с слоем TINTEN и не можете быть помещены в банку, вы должны немедленно очистить.
6..Выберите правильную сварку железной головки
Очень важно выбрать правильный размер и форму сварной железной головки. Выбор соответствующей сварной железной головки может сделать работу более эффективной и увеличить долговечность сварной железной головки.Выбор неверной сварки железа и затрагивающего сварного железа не может играть самую высокую эффективность, а качество сварки будет уменьшено.
Размер сварки железного головки напрямую связан с теплоемкой способностью. Чем больше сварка железа, тем больше тепловая пропускная способность, тем меньше сварка железа головки и чем меньше тепловая пропускная способность.При непрерывной сварке, чем больше сварка железа, температура уменьшается. Кроме того, поскольку горячая емкость большой сварки сварной головки железа высока, более низкая температурная сварная головка железа может использоваться для окисления при сварке, что увеличивает его срок службы.
Короткие и толстые сварки железных головок с длинным и небольшим сварочным железом быстрые и прочные.Плоские тупые паяльские железные головки могут отправлять больше калорий, чем острая паяльница.Вообще говоря, размер сварной железной головки является стандартным в стандарте.Выбор геометрических размеров, которые могут быть полностью подвержены воздействию сварки, может повысить эффективность сварки.
Головка железа пайки состоит из четырех металлических материалов: медь, железо, никель, хром и олово.
медь—— как термотор, он является основным компонентом пайки железной головки.Около 85%материала для головки пайки железа, характеристики теплопроводности меди, что способствует быстрому нагреванию головки паяльника. затраты. Эффект отопления головы.
Железо—— роль анти -коррозии является ключевым фактором, влияющим на жизнь головы солдат.Кристаллическая структура хорошей железной головки хороша и плотная, а эффект коррозионной стойкости хорош. Такой длинный срок службы в пайке железной головки длинный, а олово хороша.Производители с плохой технологией покрытия железа в основном контролируют использование железной головки толщиной слоя железа. Обычно, слой, содержащий железо, толстый, а железная головка не является оловом, и он тонкий и прочный.
никель—— играйте роль ржавного анти -суреных слоя и облегчить хромирование позже.
Хром—— НЕПРАВИЛЬНАЯ ГОНА, предотвращайте бег на теле на теле из припаяя железной головки.Как правило, время покрытия хрома паяльного железа составляет более 5 минут, а обычное декоративное хромирование - около 1 минуты.
банка—— в голове используйте его как липкую часть.
Это композиция материала для головки пайки, который незаменим