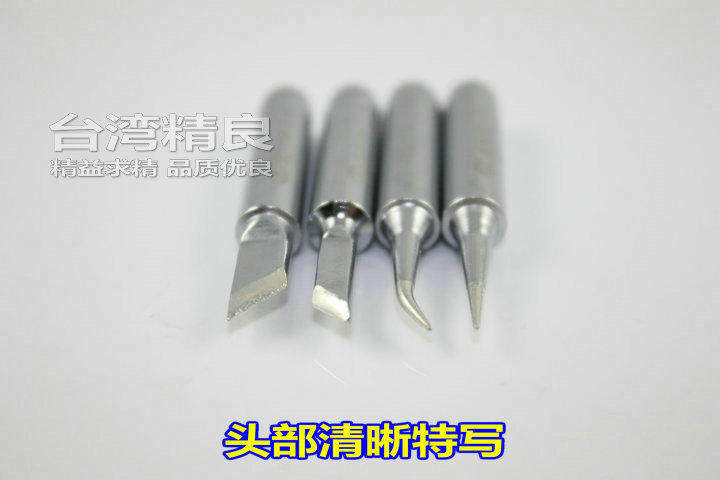
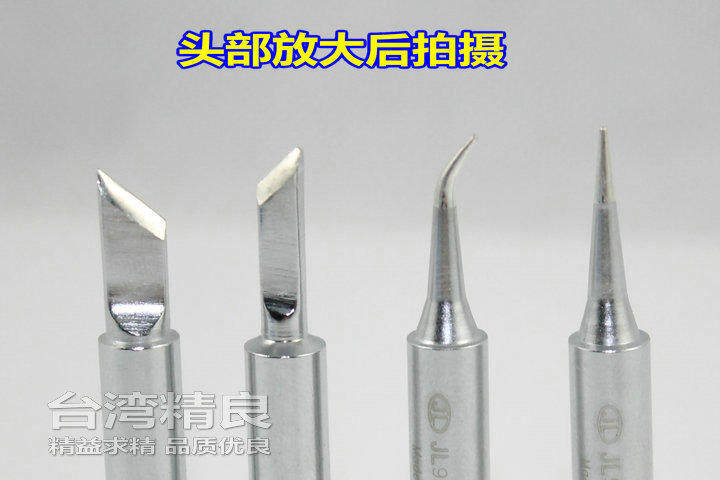
Оригинальная импортная платформа - это хорошая 900 -метровая локоть.
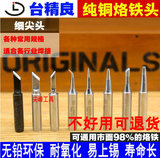
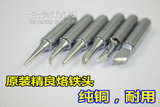
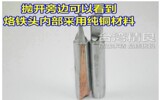
Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товара
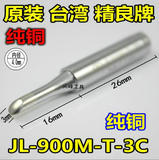
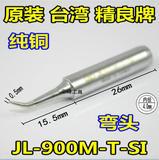
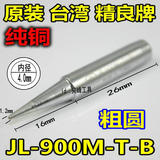
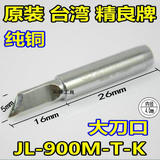
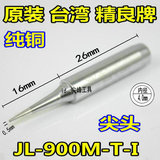
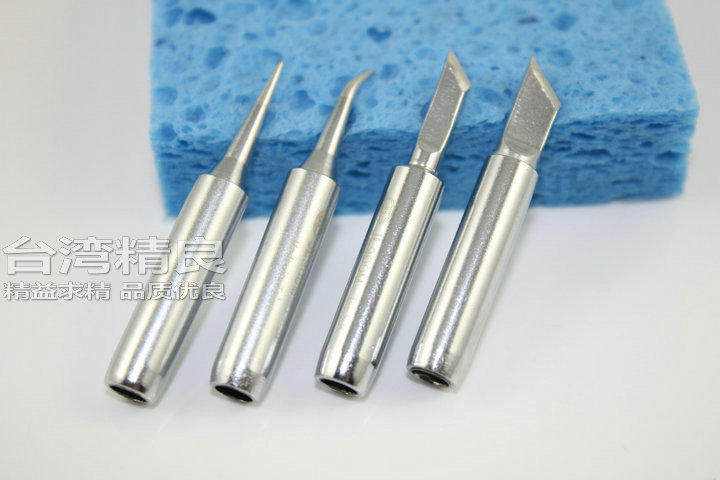
- Jl900m-ak
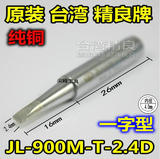
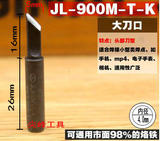
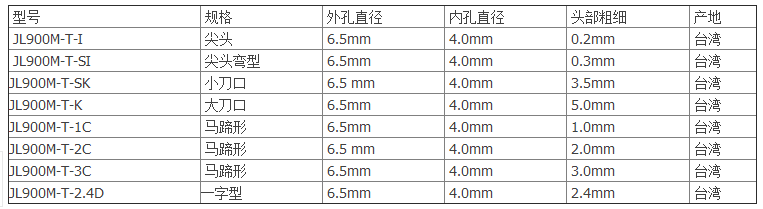
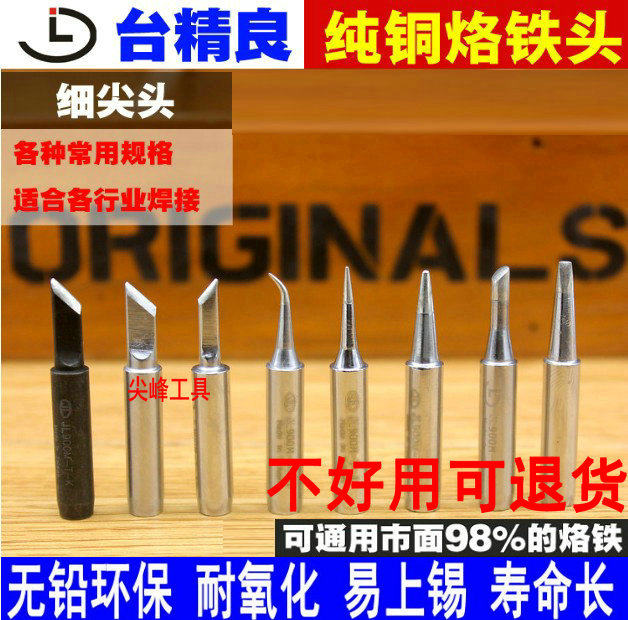
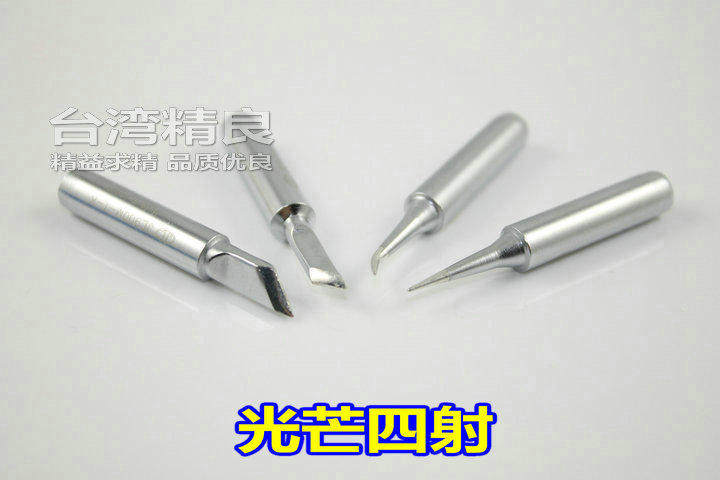
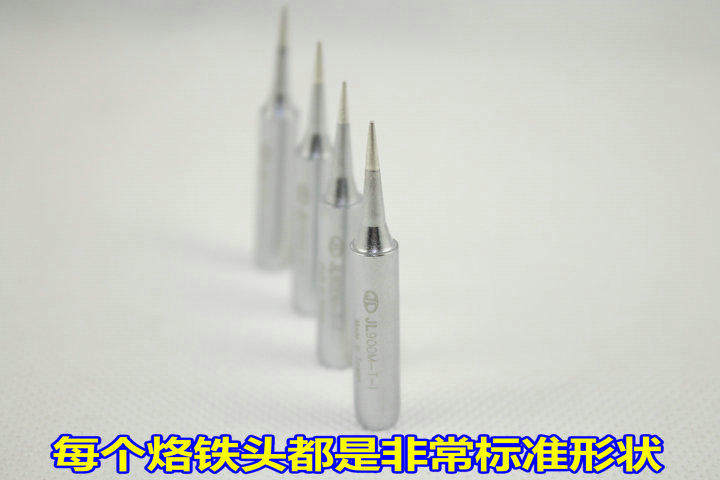
| Цвет: | JL-900M-I TIP, JL-900M-SI Tiny Tip, JL-900M-SK TWIG MALT NOWER HEAD, JL-900MM-K Сумерек Большой Нож Голова, JL-900MM-B Толстая круглая головка, JL-900-2.4D Однострочная форма молнии, JL-900M-3C, Jl900m-ak, JL-900MM-K TIP (черный) |
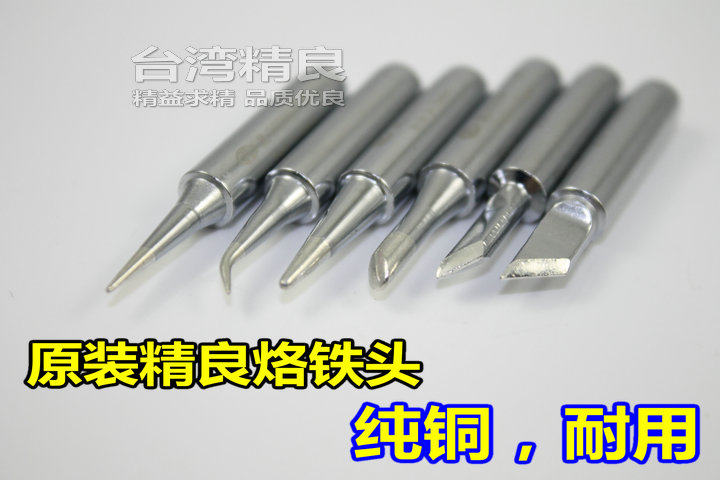
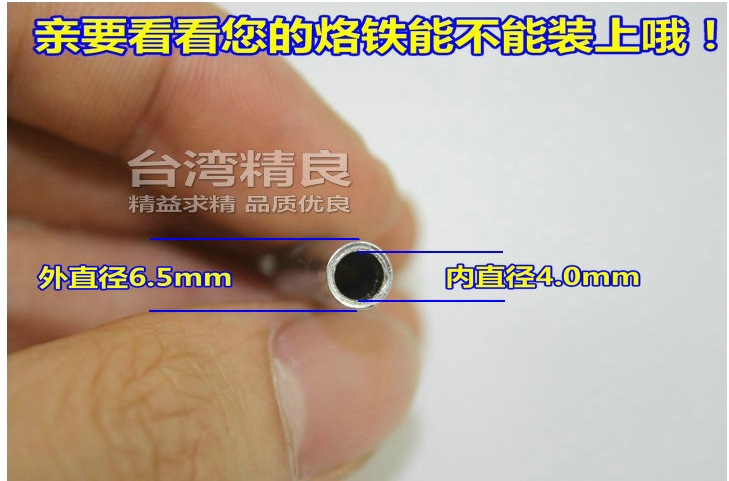
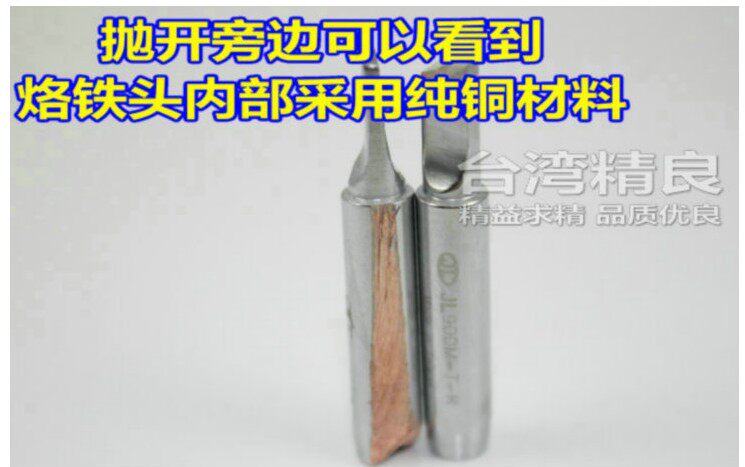
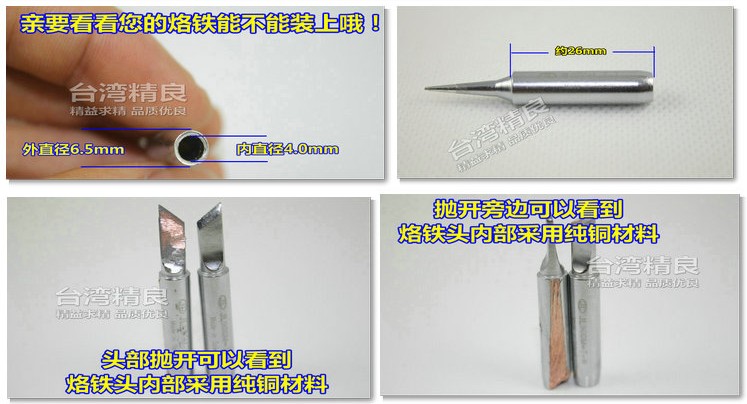
Бренд: Тайваньский симпатический бренд Название продукта: электрическая головка плена Место происхождения: Тайвань Модель: серия JL900M
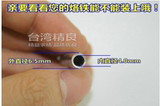
Прежде чем купить его, вы можете определить, обобщить ли ваш паяльный железо.Эта паяльная железная головка в основном адаптирована к сварочному столу 936, а также к прямому паяльному железу (тип с прямыми -инъекционным типом требует конкретных моделей объяснений). 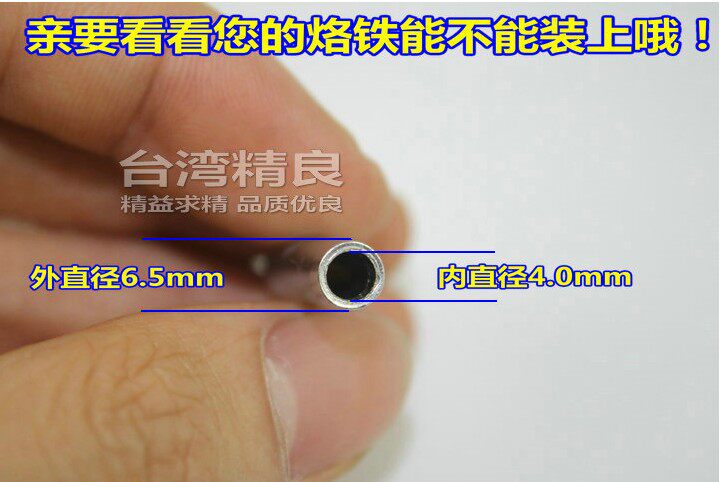 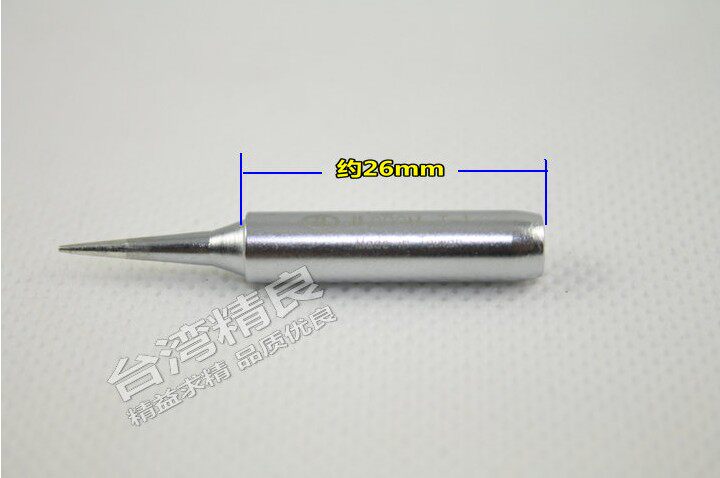
|
БОЛЬШОЕ ЖЕЛЕЗНОЕ ИСПОЛЬЗОВАНИЕ И МЕСТУЧЕНИЕ | |||||||
Правильное использование паяльной железной головки и очистка и обслуживания паяльной железной головки часто не только значительно увеличивают срок службы пайки железной головки, но и могут полностью воспроизводить превосходные характеристики теплопередачи паяльной железной головки. | |||||||
Обслуживание паяльной железной головки: | |||||||
1.Перед сварочной работой | |||||||
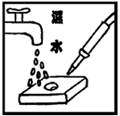
Чистящая губка должна быть влажной, а затем сжимайте лишнюю воду.(Лучше всего использовать медную проволоку для очистки головки железа пайки, чтобы избежать окисления пайковой головки железа)Это даст наилучший эффект чистки для паяльной железной головки. Если используется неточковая губка чистящей чистки, головка пайки будет повреждена, а олово не применяется. (Рисунок 1) |
| ||||||
2.При сварке работы | |||||||
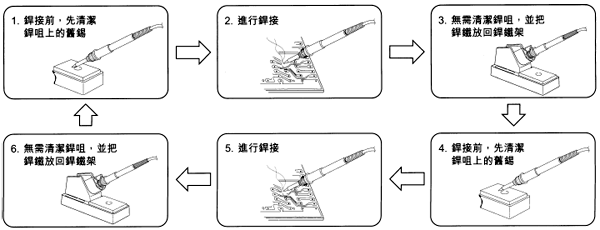
Порядок сварки ниже может сделать защиту головки железа и снизить скорость окисления.(фигура 2) | |||||||
| |||||||
3.После сварочной работы | |||||||
Сначала отрегулируйте температуру до 250°C, затем очистите железную головку, а также слой нового олова для защиты.(Если вы используете неконтролируемую температурную сварку железа, сначала отключите источник питания и снимите температуру головки паяльника до олово.) | |||||||
4.Меры предосторожности | |||||||
а. Попробуйте использовать низкотемпературную сварку | |||||||
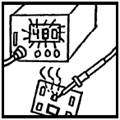
Высокая температура ускорит окисление пайковой головки железа и снизит срок службы припаяя головки железа.Если температура железной головки превышает 470°C, его скорость окисления 380°Дважды С.(изображение 3) | |||||||
б. Не давай слишком сильно | |||||||
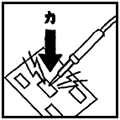
Не оказывайте слишком сильно во время сварки, в противном случае он повредит паячую железную головку.Пока головка паяльника может полностью связаться с припоями, калории могут быть переданы.Кроме того, выбор правильной пайки железной головки также может помочь теплопередачи.(Рисунок 4) | |||||||
в. Всегда держите железную голову на банке | |||||||
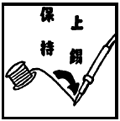
Это может уменьшить возможность окисления пайковой головки железа и сделать паячую железную головку более долговечной.После использования он должен быть добавлен с слегка пониженной температурой головки пайки железа, прежде чем добавить новую сварку, чтобы сделать слой, содержащий олово, лучший эффект окисления.(Рисунок 5) | |||||||
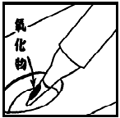
d | |||||||
Если на головке с пайком железа есть черный оксид, головка паяльника может быть не на банке, и его нужно немедленно очистить.При очистке сначала отрегулируйте температуру головки железа до контракта | |||||||
e. Выберите сварки с низким уровнем | |||||||
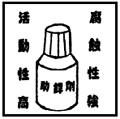
Высокие движения или коррозионные сварки будут ускорять коррозионную железуную головку при нагревании, поэтому следует выбрать низкие коррозионные сварочные агенты.(Рисунок 7) | |||||||
Примечание: не используйте на самую бумагу или жесткие предметы для очисткиЖелезная голова. | |||||||
ф. Поставьте сварочное железо на железную стойку | |||||||
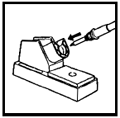
Когда вам не нужно использовать сварки железа, вам следует осторожно поместить паячую железу на соответствующую железную стойку, чтобы не было повреждено головки железа пайки из -за столкновения.(Рисунок 8) | |||||||
| |||||||
| |||||||
g. Выберите правильную паяльную железную головку | |||||||
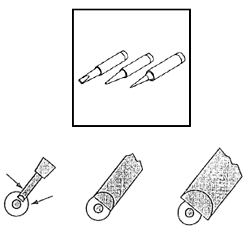
Очень важно выбрать правильный размер и форму подходящей железной головки. Выбор соответствующей паяльной железной головки может сделать работу более эффективной и повысить долговечность головки паяльника.Выбор неверной пайки железной головки повлияет на сварочное железо, которое не может играть самую высокую эффективность, и в результате качество сварки будет уменьшено.(Рисунок 9) |
| ||||||