Анализ системы измерения MSA Практическое руководство+IATF 16949 Система управления качеством

Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товара




E1 9787111559672 9787111650089 9787000066616
Этот набор книг разделен на следующие книги. Если вам нужно купить одну книгу, нажмите на ссылку ниже
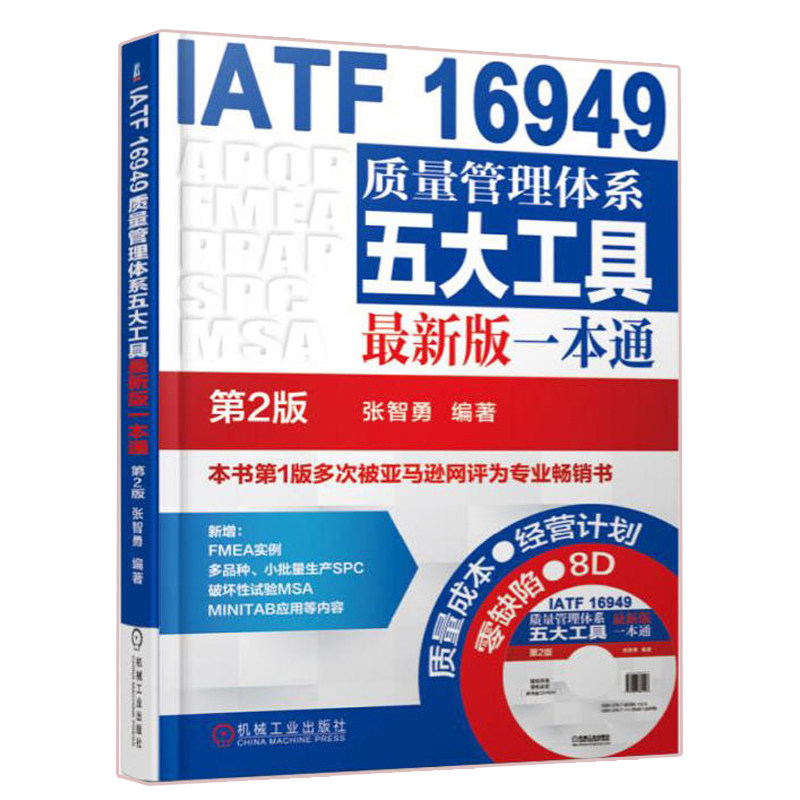
  IATF 16949 Пять основных инструментов системы управления качеством Последняя версия Yibentong Edition 2 9787111559672 Цена: 75,00 Юань

Номер ISBN: 9787111650089
Цена: 99,00 юань
Название: Анализ системы измерения (MSA) Практическое руководство
Является ли это набором: Нет
Название издательства: Machinery Industry Press

Содержание этой книги разделено на три, средние и ниже.Предыдущая часть - это запись и управление, средняя статья - теория и улучшение, а следующая статья - это приложение и фактический бой.“&Rdquo;
Название книги: IATF 16949 Пять основных инструментов для системы управления качеством
Цена: 75
Книга: 16
Бумага: пластическая версия бумага
Упаковка: пластический порядок пропаганды
Международный стандартный номер книги ISBN: 9787111559672

Чтобы помочь предприятиям тщательно понять пять основных инструментов IATF16949 и применить их к практике управления предприятиями, эта книга подробно объясняет пять основных инструментов IATF16949.Эта книга включает в себя 6 глаз, а именно: План качества продукта APQP. Планы качества продукта и анализ последствий FMEA и анализ последствий, процедуры утверждения производственных деталей PPAP, исследование возможностей процесса, статистическое управление процессом SPC и анализ системы измерения MSA. С там портативные практические случаи.Чтобы обогатить содержание книги, улучшить руководство и справочный эффект, эта книга оснащена компакт -диском, который содержит дополнительные случаи от 1 до 6 глав, а также принципы управления качеством, управление бизнес -планами, ноль -Поджация плана проверки выборки и 8D -модель, методы и случаи.Четкие объяснения, простые в применении и богатые случаи, которые являются выдающимися особенностями этой книги.

2 издание предыдущее
** Глава APQP План качества продукции и план контроля
1.1 Обзор APQP
1.1.1 Цель сформулирования руководства APQP
1.1.2 Особенности APQP
1.1.3 Преимущества планирования качества продукта APQP заранее
1.1.4 Организация для выполнения APQP
1.1.5 Когда выполнять APQP
1.1.6 Основные требования для выполнения APQP
1.1.7 5 стадий APQP
1.2 Содержание каждого этапа APQP
1.2.1 Планирование и определение этапов проекта
Случай 1.1: разработка книги задач——
1.2.2.
1.2.3.
1.2.4 Фаза подтверждения продукта и процесса
1.2.5.
1.3 Несколько ключевых моментов реализации APQP
1.3.1 SHOU* Выбор рабочего процесса APQP
Случай 1.2: Процесс проектирования и разработки более сложных продуктов самостоятельно разработал
1.3.2 Определение межфункциональных групповых обязанностей
Случай 1.3: Таблица межфункциональной групповой ответственности
Случай 1.4: Диаграмма межфункциональной групповой ответственности
1.3.3 Обязанности каждого отдела в APQP
1.3.4 Разработка и наблюдение за планом APQP
Случай 1.5: План рабочих мест APQP
Случай 1.6: таблица последующего плана APQP.
1.3.5 Количество рисунков продуктов и проектных документов
Случай 1.7: Метод нумерации чертежей продукции и технических документов
1.3.6. Контроль за изменением чертежей продукции и проектирования документов
1.3.7 Номер файла процесса
1.3.8 Изменить управление файлами процесса
1.3.9 Файлы программы APQP и примеры записи
Случай 1.8: Программа управления APQP (Ответственность за проектирование)
Случай 1.9: Форма плана и сертификации и инструкции по заполнению качества продукции
1.4 План управления
1.4.1 Описание плана управления
1.4.2 Содержание плана управления
1.4.3 Время разработки плана управления
1.4.4 Процедуры для разработки планов контроля
1.4.5 Использование стандартных форм плана управления
Случай 1.10: план управления (формат)
Случай 1.11: Контрольный список плана управления
Глава 2 Анализ потенциальных режимов отказа и последствий FMEA
2.1FMEA Обзор
2.2dfmea (дизайн fmea)
2.2.1 Характеристики DFMEA
2.2.2 Использование DFMEA
2.2.3DFMEA Объект анализа
2.2.4 Возможность для анализа DFMEA
2.2.5 Процесс и методы анализа DFMEA
2.2.6 Использование стандартной формы DFMEA
Случай 2.1: Анализ режимов потенциальных сбоев и последствий (стандартный формат DFMEA)
Случай 2.2: Анализ режимов потенциальных сбоев и последствий (пример DFMEA)
2.3pfmea (процесс FMEA)
2.3.1 Цель анализа PFMEA
2.3.2pfmea Analyse Aboy
2.3.3pfmea Описание
2.3.4 Программа анализа PFMEA
2.3.5 Использование стандартной формы PFMEA
Случай 2.3: Анализ потенциальных режимов и последствий отказа (стандартный формат PFMEA)
Случай 2.4: Анализ потенциальных режимов и последствий отказа (PFMEA Пример 1)
Глава 3 Процедура утверждения производственных деталей PPAP
3.1ppap Обзор
3.1.1 Роль PPAP
3.1.2 Область применения PPAP
3.1.3 Важные термины в PPAP
3.2 Время отправки PPAP
3.2.1 Принципы получения одобрения клиента
3.2.2 Клиент должен быть уведомлен, и клиент решает представить одобрение PPAP
3.2.3 Требуется для подачи одобрения PPAP
3.3 Уровень отправки и физические объекты и информация, необходимая для подачи
3.3.1 Разделение уровней подчинения
3.3.2 Физические объекты и материалы, которые необходимо отправить/сохранить на каждом уровне
3,4ppap Требования к процессу
3.4.1 Требования к производству PPAP——
3.4.2 Основные требования к представлению PPAP
3.4.3 Проекты подачи PPAP, записи и требования
3.5 Статус подачи деталей (результаты обработки отчитывания деталей)
3.6 Сохранение записей PPAP
Случай 3.1: Процедура контроля одобрения производственных деталей (компания служит поставщиком)
Случай 3.2: Буква о гарантировании детали (PSW) и инструкции по заполнению
Случай 3.3: Отчет о утверждении появления и его наполнение
Глава 4 Исследование способностей процессов
4.1. Краткие возможности управления процессами и обработки
4.1.1 Почему способность изучать процесс
4.1.2 Возможности процесса и производительность процесса
4.2 Индекс возможности процесса и индекс производительности процесса
4.2.1 Расчет индекса возможностей процесса
4.2.2 Расчет индекса производительности процесса
4.2.3 Совместное применение индекса возможностей процесса и индекса производительности процесса
Случай 4.1: комбинированное использование CP и PP
4.2.4 Суждение и утилизация возможностей процесса
4.3 Индекс возможности процесса и неквалифицированная скорость, уровень сигмы
4.3.1 Рассчитайте неквалифицированную скорость с использованием индекса возможностей процесса (P)
4.3.2 Рассчитайте уровень сигмы с индексом пропускной способности процесса
4.4 Исследование возможностей процесса
Случай 4.2: Пример исследования возможностей процесса (PPK)
Случай 4.3: Пример исследования возможностей процесса (CPK)
4.5 Анализ факторов процесса
4.5.1 Шаги анализа факторов процесса
4.5.2 Zhi известные факторы бренда для качества процесса
4.5.3 Способность улучшить индекс возможностей процесса
4.5.4 Контроль коэффициентов процесса (5M1E)
4.6 Индекс возможности оборудования и возможности оборудования
Глава 5 Статистическое управление процессом SPC
5.1 Принцип контрольной диаграммы
5.1.1 Статистическая регулярность колебаний качества процесса
5.1.2 Определение управляющей диаграммы и принцип
5.2 Объекты управления и область применения управляющих диаграмм
5.2.1. Управляющие объекты управления диаграммы
5.2.2 Применение схем управления
5,3 типа управляющих диаграмм
5.3.1 в соответствии с целью
5.3.2 в соответствии с характером данных
5.4 Общие программы для приложения диаграммы управления
5.5 Критерии суждения для контрольных схем
5.5.1 Разделение контрольной карты
5.5.2. Критерии суждения для контрольных схем—— 8 режимов исключения процесса
5.6 Два типа ошибок и силы обнаружения контрольных схем
5.6.1 Два типа ошибок в контрольной диаграмме
5.6.2 Сила обнаружения
5.7 Общие проблемы при применении контрольных схем
5.8 Стратегия улучшения процесса
5.9 Пример управления (управляющая диаграмма со стандартным значением не указано)
5.9.1x— R пример применения управления диаграммой управления
Случай 5.1: x— R пример применения управления диаграммой управления
5.9.2x&Пример применения управления MDASH; S
Случай 5.2: x&Пример применения управления MDASH; S
5.9.3Me— R (x— R) Пример применения применения управляющей диаграммы
Случай 5.3: я— R (x— R) Пример применения применения управляющей диаграммы
5.9.4x— MR (x— RS) Пример применения применения управления
Случай 5.4: x— MR (x— RS) Пример применения применения управления
5.9.5p Пример применения диаграммы управления неквалифицированной ставкой
Случай 5— 5: P Пример применения управляющей диаграммы (емкость подгруппы варьируется, каждая подгруппа вычисляет ограничения управления отдельно)
Случай 5— 6: P Контрольная диаграмма (75%N≤n≤ L25%N)
Случай 5— 7: P Пример применения управления (преобразовано в стандартизированное значение Z)
Случай 5— 8: P управляющая диаграмма (емкость подгруппы равна)
5.9.6NP Пример управления номером продукта.
Пример применения применения в сфере управления NP Case 5.9:
5.9.7.
Случай 5.10: Пример применения количества несущественной управляющей диаграммы (C -диаграмма)
5.9.8 ЕДИНИЦА НЕПРАВИЛЬНОЕ НОМЕР 5: Применение применения управляющей диаграммы P (емкость подгруппы варьируется, каждая подгруппа вычисляет пределы управления отдельно)
Случай 5.6: P управляющая диаграмма (75%N≤n≤
Пример приложения управления Case 5.7: P (преобразовано в стандартизированное значение z)
Случай 5.8: P управляющая диаграмма (емкость подгруппы равна)
5.9.6NP Пример управления номером продукта.
Пример применения применения в сфере управления NP Case 5.9:
5.9.7.
Случай 5.10: Пример применения количества несущественной управляющей диаграммы (C -диаграмма)
5.9.8 единицы неквалифицированных
Случай 5— 11: Пример применения применения диаграммы U U
5.10 Диаграмма управления, заданная стандартными значениями
5.10.1 Описание диаграммы управления, заданной стандартными значениями
5.10.2 Применение диаграмм управления, заданных стандартными значениями
Случай 5— 12: Пример приложения управляющей диаграммы, данного стандартным значением
……
Глава 6 Анализ системы измерения MSA
Рекомендации
Приложение—— CD -часть