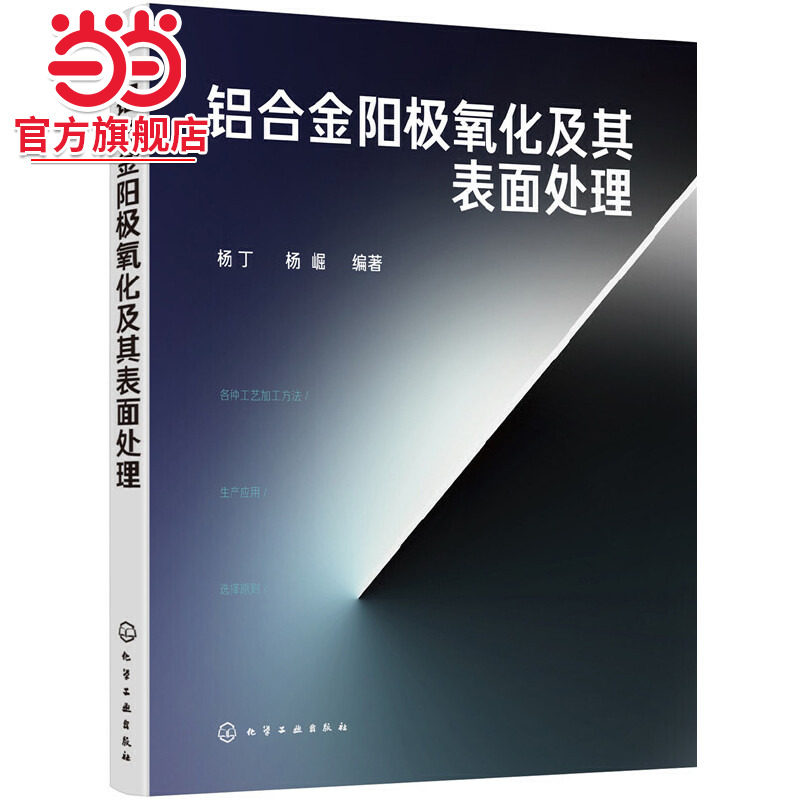
Анодизация алюминиевого сплава алюминиевого сплава и его
Вес товара: ~0.7 кг. Указан усредненный вес, который может отличаться от фактического. Не включен в цену, оплачивается при получении.
Описание товара


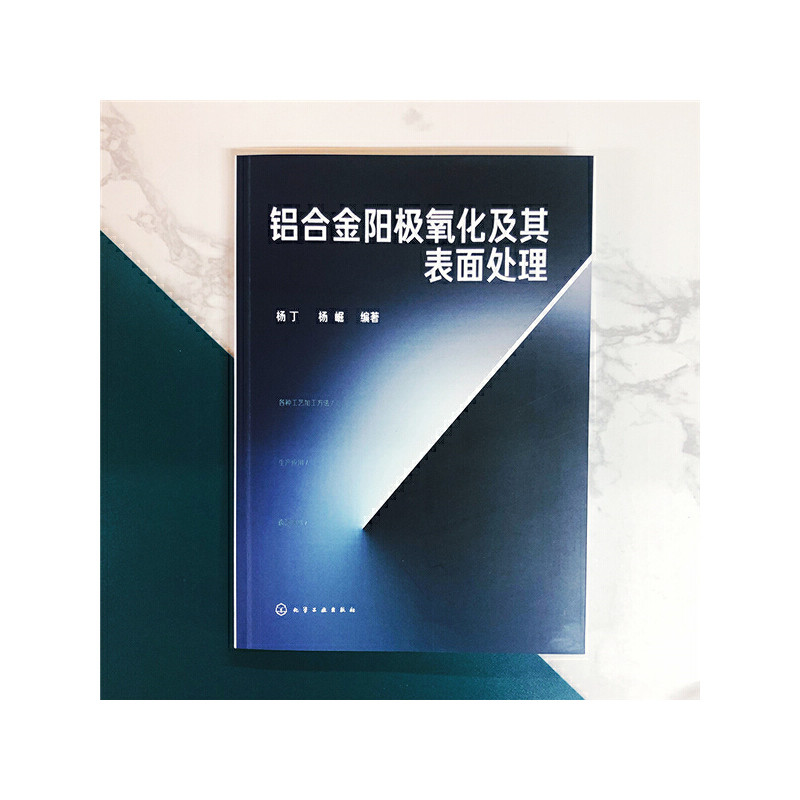
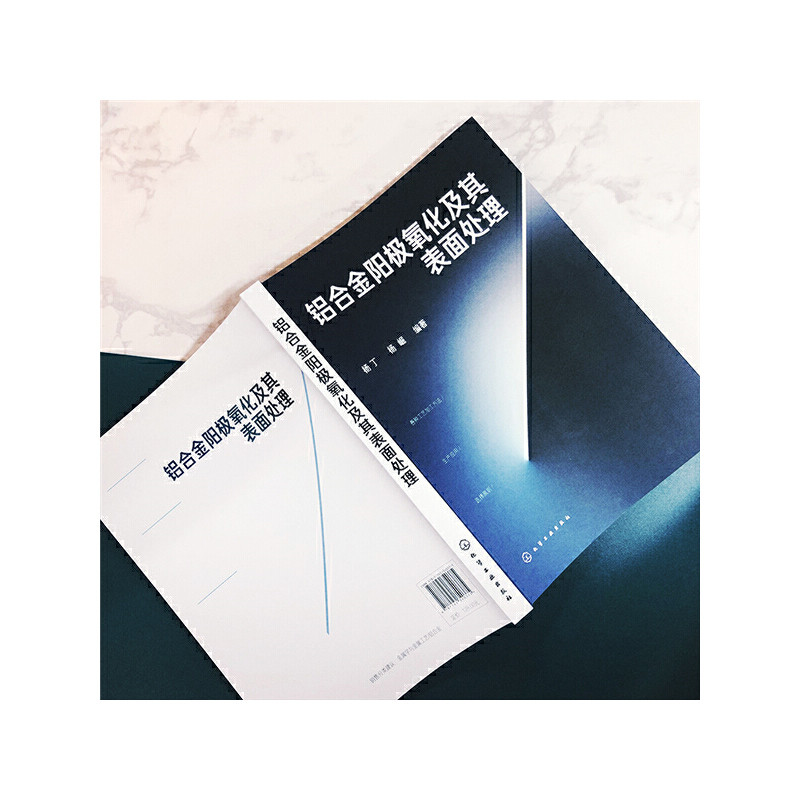
 В этой книге подробно обсуждается, является ли это предварительной обработкой или окислением, гальванопокрытием, химическим покрытием и т. д. В книге нет таких кодов, как добавки.Содержание является результатом многолетнего опыта, накопленного автором, и безоговорочно знакомится с читателями.Будет полезно как новичкам в этой области, так и тем, у кого есть некоторый опыт.
*Глава Введение 001
*Обзор раздела «Алюминий 001»
1. Физические свойства и основные характеристики алюминия 001
Во -вторых, биологические характеристики алюминия 003
В -третьих, алюминиевый сплав 004
Раздел 2 Классификация алюминиевого сплава 006
1. Классификация алюминиевого сплава трансформатора 007
2. Классификация литого алюминиевого сплава 009
В -третьих, алюминиевое использование 010
Раздел 3 Введение ремесла 011
1. Ремесло 011
2. Процесс процесса 012
В -третьих, типичные поделки 013
В -четвертых, необходимость дизайна ремесла 014
5. Введение в дизайн процесса 014
Раздел 4 Основные требования к дизайну ремесла 016
1. Общие требования к стоимости дизайна ремесла 016
Во -вторых, требования к надежности дизайна ремесла 016
3. Требования к защите окружающей среды для проектирования процесса 017
В -четвертых, рабочие требования к дизайну ремесла 018
5. Управление дизайном ремесленника 018
6. Метод контроля качества ремесла 019
Глава 2 Технология физической обработки поверхности алюминиевого сплава 20
* Гладкая обработка поверхности алюминиевого профиля 021.
1. Глобальный 022
Во -вторых, полировка 023
В -третьих, магнитный шок 024
В -четвертых, полировка и полировка оборудования 024
5. Инспекция качества 025
6. Диапазон применения алюминиевой плавной поверхности обработки 026
Раздел 2 Технология обработки шероховатой поверхности алюминия 028
1. Песочный спрей 028
Два, рисунок 029
3. Метод выбора метода физической обработки 030
Оценка раздела III висят и предварительная обработка технических условий 030
1. Притворитесь, что висят 030
2. Технические условия для принятия качества до поверхности обработки алюминиевого сплава 032
Глава III алюминиевого сплава
*Раздел «Технология очистки алюминиевых сплавов» 033.
1. Удаление растворителя 033
2. Удаление воска 035
В -третьих, химическое удаление 039
В -четвертых, влияние условий эксплуатации на влияние удаления масла 043
5. Введение в концентрированную кислотность и слабый щелочный удаление формулы 044
6. Электро -дисмузное масло 046
Семь, спецификация процесса удаления химического масла алюминиевого сплава 047
Раздел 2 щелочная эрозия и кислотная эрозия 050
1. Принцип и цель щелочной эрозии 050
2. Факторы, влияющие на эрозию щелочи 052
3. Контроль щелочной эрозии 054
В -четвертых, выбор процесса эрозии щелочной эрозии 056
Пять, кислотная эрозия 057
6. Кислотный Deoxidum 058
Семь, оптическое лечение 058
Раздел 3 Технология стирки 059
1. Цель мытья 059
Во -вторых, одноуправляющая технология непрерывной очистки 060
3. Многоуровневая технология непрерывной очистки 060
4. Непрерывно рассчитайте количество воды в воде 062
5. Многоуровневая многоуровневая технология обратной очистки 065
6. Расчет многоуровневой очистки обратного потока в зазоре 067 067
7. Непрерывные типы зазоров для сравнения общего количества воды 071
Глава 4 Текстура алюминиевого сплава Технология травления 72
*Травление текстуры сечения в кислой среде 072
1. Механизм формирования текстуры кислотного фтора 073
Во -вторых, метод травления кислотной фторида 074
В -третьих, влияние композиции раствора и условий работы на травление текстуры 075
4. Общие причины и методы исключения 078
5. Транс -травление тумана 079
Раздел 2 Текстура, запечатленная в щелочной среде 080
1. Организация формации щелочной текстуры 080
2. Метод травления щелочной текстуры 081
В -третьих, влияние композиции раствора и условий работы на травление текстуры 083
В -четвертых, общая формула щелочной текстурной травления 087 087
5. Общие причины и методы исключения 088 088
Раздел III алюминиевый сплав
1. Принцип ремесла 089
Во -вторых, метод шелкового травления 090
В -третьих, влияние шелковых ребер кислых предварительных случаев на шелковые линии 090
В -четвертых, влияние шелкового схема щелочного образования травления на шелковые линии 092
В -пятых, влияние окислительной пленки на определение шелковых линий 093
6. Легкое шелковое травление 094
Семь, эрозия кремния натрия натрия вырезана 094
Восемь, электролитическое травление древесного зерна 095
Девять, спецификации процесса процесса гравиции эрозии сплавов сплавов сплава 096
Раздел 4 Эрозия поверхности алюминиевого сплава.
1. Принцип ремесла 099
Во -вторых, метод обработки туманной поверхности без коррозионной титана 102
В -третьих, влияние ингредиентов раствора и рабочих условий на травление поверхности тумана 103
В -четвертых, прицел и операция
В -пятых, спецификация процесса травления поверхности тумана 104
6. Подготовка выравнивания эрозии тумана концентрированного раствора 107
Раздел 5 Copeer/Laser Printer Chronch Condrusted Aluminum etquet etquet Craft 108
1. ТЕКСТВО
Во -вторых, химическое никелевое покрытие 111
ГЛАВА 5 Алюминиевая сплава Химическая и электролитическая технология полировки 113
*Раздел Химическая полировка 113
1. Роль химической полировки и основных принципов 113
2. Химическая полировка добавка 114
В -третьих, выделить яркости химическая полировка 117
В -четвертых, общая световая яркости химическая полировка 121
5. Общие причины химической полировки 123
6. Факторы, влияющие на качество полировки 124
Раздел 2 Низкий желтый дым химическая полировка 126
1. Генерация оксидов азота 126
2. Элиминация и подавление оксидов азота 127
В -третьих, метод адсорбции с низким желтым дымом химическая полировка 129
В-четвертых, метод восстановления окисления с низким желтым дымом химическая полировка 130
5. Потечка -беззащитная сигаретная полировка сигарет и полировка чистой серной кислоты 132
Раздел 3 Электрический лак 133
1. Принципы электролитической полировки 133
Во -вторых, цель и классификация электролитической полировки 137
В -третьих, процесс электролитического полировки хроминокислота электролита 138
В -четвертых, влияние состава раствора на электролитическую полировку 139
5. Перемешайте и притворяйтесь, что повесил 141
6. Полировка времени и толерантности к времени 141
7. Влияние других факторов на электролитическую полировку 142
8. Управление параметрами в производстве 144
Девять, основной метод разлома и исключения электролитической полировки 145
10. Старение и обслуживание электролита 146
11. Электролиз и полировка без хромовой кислоты Электролит 147
12. щелочный электролит полировка 150
13. Предварительное управление процессом и гибкое использование 152
14. Потребление раствора химии и электролитического полировки оценивается 153
Глава 6 Алюминиевый сплав Химический окисление 155
*Раздел «Слабощелочное химическое окисление» 156.
1. Основной принцип слабый щелочный химический окисление 156
2. Метод BV 157
3. Метод MBV 158
4. Метод EW 161
5. Сравнение мембранного слоя MBV и мембранного слоя EW 162
6. Влияние концентрации раствора и условий процесса на качество мембранного слоя 163
Раздел 2 Слабое кислотное химическое окисление 164
1. Химическое окисление фосфата 164
Во -вторых, химическое окисление фосфатного типа 166
В -третьих, хромовое химическое окисление 167
В -четвертых, алюминиевая сплава Химическая черная обработка 169
Глава VII Алюминиевое сплав Окисление 171
*Общие сведения об анодировании 171
1. Выбор электролита оксида анода 171
2. Классификация окисления анода 173
В -третьих, процесс роста анодной оксидной пленки 175
В -четвертых, природа слоя анодной пленки 178
Секция 2 Серная кислота окисление 180
1. Состав экозийного окисления электролита 180
2. Меры предосторожности для подготовки и работы сульфатного электролита 181
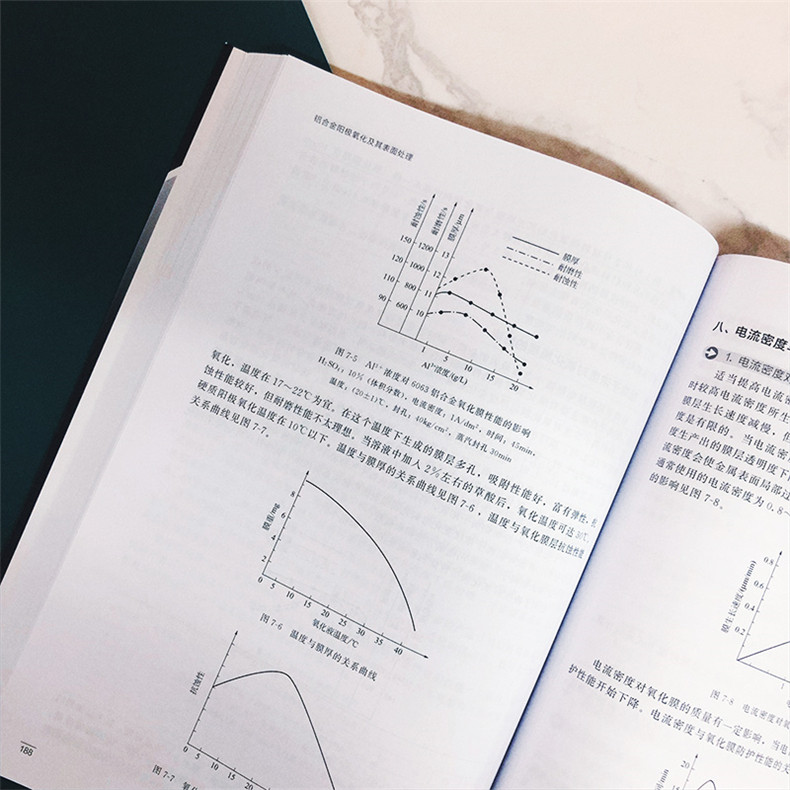
В -третьих, влияние концентрации серной кислоты на оксидную пленку 182
В -четвертых, влияние состава сплава на слой оксидной пленки 185
В -пятых, влияние сплавов сплавов на яркость света после окисления 186
6. Влияние концентрации ионов алюминия на слой оксидной пленки 187
Семь, влияние температуры электролита на оксидную пленку 187
8. Влияние плотности тока и времени окисления на слой оксидной пленки 189
Девять, влияние других факторов на слой оксидной пленки 190
10. Поддержание поддержания сульфатного электролита и общая обработка сбоя 191
11. Метод улучшения окисления анода серной кислоты 194
12. О теплостойкости мембранного слоя 194
Раздел III окисление анода бор-сульфуриновой кислоты 194
1. Окисление анода болоновой кислоты 195
2. Улучшенное окисление анода серной кислоты бора.
Раздел 4 Хромат окисление анода 197
1. Особенности окисления анода хрома 197
2. Метод окисления анода хрома 198
В -третьих, метод операции окисления хромата 200
В -четвертых, поддержание и общая обработка разломов хромовых электролитов 201
5. Сравнение метода окисления серной кислоты и метода окисления хромовой кислоты 202
Шестой, хром-оклеклатный и калийный метод 203
Раздел 5 Окисление oxalycaly Acid Anode 204
1. Особенности окисленной теодичной кислоты анода 205
Во -вторых, метод операции окисления oxalycistic Acid Anode 206
В -третьих, конфессиональное обслуживание электролита oxalycisticeabe Anode.
Раздел 6 Жесткое напряжение 208
1. Особенности окисления жесткого анода 208
2. Требования к процессу окисления жесткого анода 209
В -третьих, метод технологии оксида серной кислоты 209
В -четвертых, гибридное жесткое окисление анодов 2111
V. Сравнение метода жесткого анодного окисления и метода окисления гибридной кислоты сравнения серной кислоты 212
Раздел 7 Другой метод эпитрофического окисления 212
1. Введение в экстремальное окисление и технологию Т 212
2. Окисление фарфорового анода 214
Введение в подготовку шаблона нано оксида 215
В -четвертых, вода -тарелка смола композитный окисление 218
Пятая, слабая щелочная технология окисления белого цвета 218
6. Метод обработки рубиновой пленки 218
7. Пульс и суперпозиция DC до окисления высокого кремниевого алюминия 219
8. Введение в технологию окисления алюминиевого сплава.
ГЛАВА 8 Окислительная пленка слой технологии 222
*Раздел Адсорбционное крашение 222
1. Основные знания цвета 223
2. Основные требования поглощающего красителя 225
В -третьих, основной принцип краски и приготовление раствора для окрашивания 226
4. Факторы, влияющие на качество красителя 227
5. Метод работы покраски 229
6. Общие причины и методы лечения органических красителей 230
Семь, неорганическое пятно 231
8. Растворитель.
Девять, вторичное окисление и окрашивание 234
10. Другая технология окрашивания 237
Раздел 2 закрытый лечение 238
1. Вода Комбинированная отверстие 238
Во -вторых, хромат и силикатный герметичный отверстия 239
3. Гидролизованная соль
В -четвертых, низкотемпературное отверстие 241
5. Никель -без отверстий 242
6. Удаление неквалифицированной окисленной пленки 243
Метод цвета электролиза 344
1. Основные принципы и характеристики электролитической окраски 244
Во -вторых, электролитическая технология цвета 245
В -третьих, электролитическое изображение Color Craft 250
Раздел 4 Цвет электричества 252
1. Характеристики процесса электролитического цвета волос 252
Во -вторых, метод процесса цвета электролитических волос 253
3. Факторы, влияющие на электролитический цвет 254
Глава 9 Алюминиевая сплава с сплавами. Химическое покрытие и технология гальванизации 256
*Раздел «Химическая предварительная обработка» 256.
1. щелочное погружение оцинкованное 256
Во-вторых, без щелочих цинкового падения железо или цинкового сплава с железом 258
В -третьих, кислый цинк и цинк сплав 259
В-четвертых, цинк или цинк-пропитанные спецификации сплава с сплавами с цинком 260
Раздел 2 Химический никель 264
1. Механизм химического никелевого покрытия 264
2. Высокоэлементная химическая никелевая формула и метод подготовки 266
В -третьих, средняя и низкая температурная химическая никелевая покрытие 268
В -четвертых, роль каждого компонента в растворе для покрытия 269
В -пятых, влияние условий процесса 272
6. Основной фактор, влияющий на стабильность плавающего раствора 272
7. Методы улучшения стабильности химического никелевого раствора 275
8. Факторы, влияющие на внешний вид и твердость покрытия 276
Девять, стресс на покрытие и скорость пор 278
10. Распространенные разломы и методы лечения химического никеля. 279
Раздел 3 Химический кобальт 280
1. Химический кобальтовый пластинговый метод и метод состава 281
Во -вторых, роль каждого компонента в плавающем растворе 282
В -третьих, стабильность плавающего раствора 283
В -четвертых, магнитные характеристики химического кобальтового слоя 283
5. Химический сплав с кобальтом 284
Раздел 4 Объем 286
1. Роль осветителя света 286
2. Световая формула 287.
В -третьих, роль каждого компонента в плавающем растворе 288
В -четвертых, воздействие примесей на покрытие 289
5. Техническое обслуживание раствора 290
6. Распространенные ошибки и методы устранения никелевого покрытия 291
Раздел 5 Перекрытие 293
1. Обычный хром 293
Во -вторых, хром с низкой концентрацией 295
В -третьих, хромированные общие сбои и методы исключения 296
В -четвертых, три -пример Chrome 296
Раздел 6 Технологии электроэнергии пластиковой живописи и сушки 298
1. Принципы и характеристики электрофоретической краски 299
Во -вторых, основной параметр управления процессом покрытия электрофореза 300
В -третьих, управление процессом катодной электрофоретической краски 301
В -четвертых, причина распространенных разломов и методов исключения электрофореза 303
5. Метод сушки и сушильное оборудование 304
Глава 10 Введение в чистое производство 308
*Сохранение источников сточных вод 309
1. Источник и классификация поверхности алюминиевого сплава. Очистка сточных вод 309
2. Метод уменьшения количества сточных вод 310
Раздел 2 Поверхность алюминиевого сплава Обработка чистой продукции 311 311
1. Чистое производство передней обработки Часть 311
2. Чистая производство анодного окисления и процесса обработки после обращения 314
3. Чистое производство никелевого покрытия и хромированного 317
Введение в обработку сточных вод на поверхности обработки алюминиевого сплава 318
5. Краткое введение сточных вод, содержащих хром 铬 319
6. Введение в обработку выхлопных газов 322
Ссылка 324
......В этой книге подробно описывается технология обработки передней обработки алюминиевого сплава, технологии химического окисления, технологии окисления анодов и окрашивания, технологии химического покрытия и гальванизации, технологии промывки воды и чистого производства.В то же время он также вводил текстуру алюминиевого сплава, технологию электролитической полировки, базовые знания, широкое окисление температурной аноды и технологию до иммерсии перед химическим покрытием.Содержание книги является редкой справочником или справочником у обоих читателей, у которых есть определенный опыт работы.
Текст этой книги краток, прост, легок для понимания и очень практичен. Он подходит для чтения и использования техническим персоналом со средним уровнем образования и больше подходит в качестве учебного материала для читателей, которые впервые подвергаются обработке поверхности алюминиевого сплава.Он также подходит для чтения и использования персоналом, связанным с проектированием изделий из алюминиевых сплавов, чтобы дизайнеры могли иметь полное представление обо всей обработке поверхности алюминиевого сплава в начале проектирования и всесторонне учитывать процесс обработки изделия, чтобы достичь идеального сочетания проектирования изделия и обработки поверхности.
Ян Дин занимался новыми технологиями и новыми технологическими исследованиями и разработкой окисления алюминиевого сплава и обработки поверхности, химического фрезерования металлов и других аспектов.Он выиграл третью премию научного и технологического прогресса Министерства аэрокосмической промышленности.Опубликовано ряд связанных монографий, таких как «Технология текстуры алюминиевого сплава», «Технология обработки поверхности алюминиевого сплава» и «Руководство по обработке поверхности химической технологии».